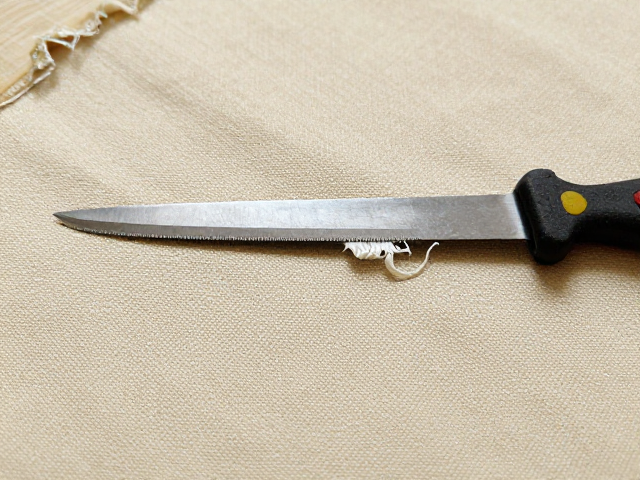
开料刀的核心选购逻辑与刃口形态
开料刀并非通用型工具,其核心差异在于刃口的几何角度与钢材硬度。对于帆布这类经纬线交织紧密且质地厚重的面料,刃口必须保持极小的开角,通常在15至20度之间,以确保切割时能像切片一样切断纤维而非撕裂布料。市面上常见的440C不锈钢或更高级的VG-10粉末钢,在保持锋利度的同时能提供足够的韧性,防止在处理厚实的做旧帆布时发生崩刃。选购时需观察刀刃根部与手柄连接处是否过渡平滑,任何微小的毛刺或缝隙都会在长期受力中藏污纳垢,进而影响切割的精准度。
刀柄的人体工学设计直接决定了长时间使用时的疲劳度。帆布包制作往往涉及长距离的连续切割,刀柄宽度应贴合手掌自然握持的弧度,材质上,经过油浸处理的胡桃木或防滑橡胶是常见选择。胡桃木会随着使用时间逐渐吸收手部油脂,形成独特的包浆,这与复古帆布的做旧质感相得益彰。此外,刀背通常设计有防滑纹路或挂绳孔,以便在手腕沾水或油污时能稳固持握,避免滑动造成切割偏差或安全隐患。
帆布水洗做旧的预处理与厚度控制
帆布的“做旧”感并非仅靠后期打磨,前期的水洗工艺决定了面料最终的垂坠感与硬度。工业标准的水洗通常使用酵素或石磨工艺,通过物理摩擦和化学作用软化棉纤维。对于手工制作而言,需关注面料克重,一般推荐12oz至16oz的棉帆布,这个厚度区间在经过水洗后既能保留挺括的造型能力,又不会因过硬而导致开料时阻力过大。面料在下水前需检查经纬线的密度,高密度帆布切割面整齐,不易散边,适合对边缘处理要求较高的包款结构。
处理后的帆布必须进行平整度校正。水洗后的面料容易产生波浪形褶皱,需使用重型蒸汽�斗配合烫板,沿经纬线方向进行高温定型。这一步骤至关重要,因为任何细微的扭曲都会在后续开料时导致尺寸误差。定型后的帆布应静置冷却,待纤维内部应力完全释放后再进行铺料。若面料表面有因水洗形成的自然落色不均,应将其视为设计亮点,在排料时通过视觉平衡来安排裁片位置,而非强行规避。
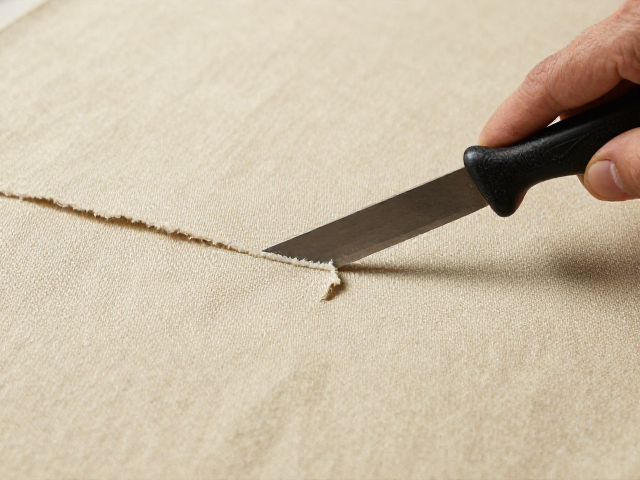
开料刀的操作手法与刃口维护
使用开料刀切割帆布时,核心动作是“拉”而非“压”。刀刃应以45度至60度的倾角接触面料,利用刀刃前段的锋利部分,通过手腕带动刀具向身体方向匀速拉动。遇到厚层叠加或加固衬布时,不可强行下压,而应增加拉锯式的微小幅度,利用刃口的锯齿效应切断纤维。切割过程中,左手需配合按住面料,但手指应远离刀刃路径,通常使用压尺或切割垫上的网格线作为辅助,确保裁片线条笔直。
刃口的状态会随使用频率迅速下降,钝刀比快刀更容易导致帆布纤维撕裂,形成毛边。每次切割完成后,应用细目磨刀石或专用磨刀棒定期修整刃口。对于开料刀,建议采用干磨方式,避免水分进入钢材内部导致锈蚀。当发现切割线出现拉扯痕迹或阻力明显增大时,应立即停止作业并进行打磨。保持刃口的极致锋利,是确保帆布包边工艺平整、不卷边的先决条件,这也是复古质感得以呈现的技术基础。
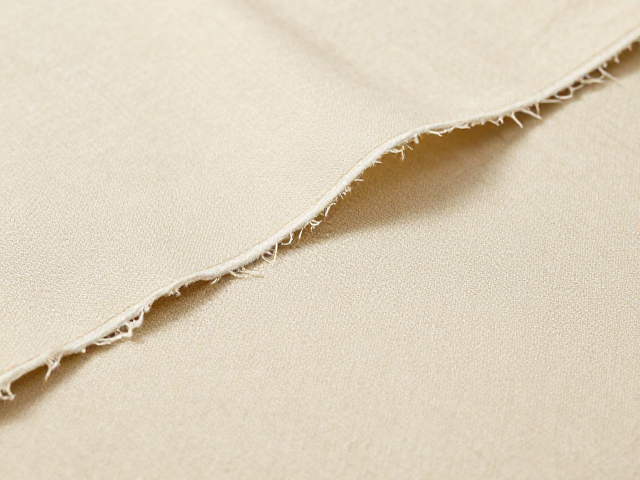
包边工艺中的裁条技巧与折叠逻辑
包边条的裁切是包边工艺的灵魂,其宽度直接影响成品边缘的厚度与视觉效果。对于厚实的做旧帆布,包边条通常裁为3.5cm至4cm宽,这一尺寸能确保折叠后内部包裹严密,外部线条圆润。裁切时,需严格遵循面料的斜向45度角裁制斜裁条,斜裁条具有天然的延展性,能更好地贴合包身曲线,避免在转角处出现堆积或拉伸变形。裁条的两端需保持绝对整齐的直角,这是后续拼接无痕的基础。
在折叠包边条时,需采用“折光边”的手法。先将包边条对折,再将外侧边缘向内折叠约1cm,形成一道隐蔽的折痕。这道折痕在缝合后会完全包裹住面料边缘,防止帆布纤维外露磨损。操作时,手指需感受折痕的顺滑度,确保折叠处无褶皱。对于包袋的转角处,需在外侧折叠处剪出口袋角,或在内侧剪出口袋槽,以消除多余布料,使转角呈现干净的直角或平滑弧线。这种精细的折叠逻辑,是复古风格中那种“不经意的精致”的关键来源。
缝制固定与最终质感打磨
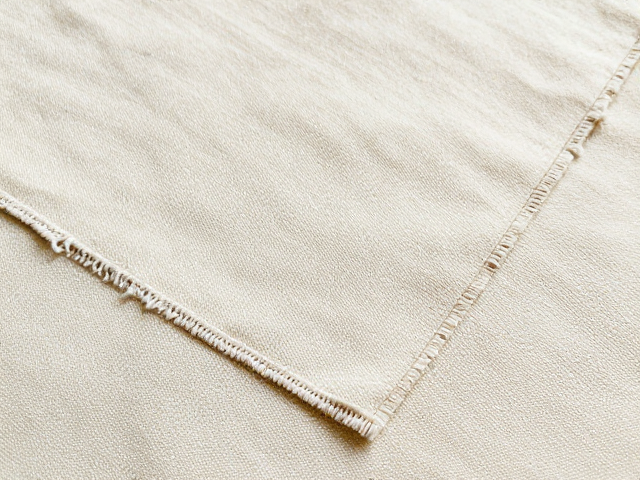
包边条与包身的固定通常采用藏针缝或双针链式缝法。藏针缝能从正面完全隐藏线迹,使包边与包身融为一体,呈现出极简的复古美学。缝合时,针尖需穿透包边内侧折痕与包身面料,线迹间距控制在2mm至3mm,保持均匀一致。对于受力较大的提手连接处,需采用回针缝法加固,确保结构强度。缝线颜色可选择与帆布同色系或略深一度的色调,以增强整体的厚重感。
完成缝制后,需对包边进行的定型处理。使用熨斗低温轻压包边边缘,使缝线痕迹略微下沉,提升整体的平整度。若帆布表面因长期摩擦出现轻微泛白,可用同色系皮革护理蜡或专用帆布保养油进行局部擦拭,恢复面料原有的哑光色泽。这种经过物理与化学双重处理的质感,使得包袋边缘既坚固耐用,又散发着岁月沉淀的温润光泽,完美契合复古风格的核心诉求。