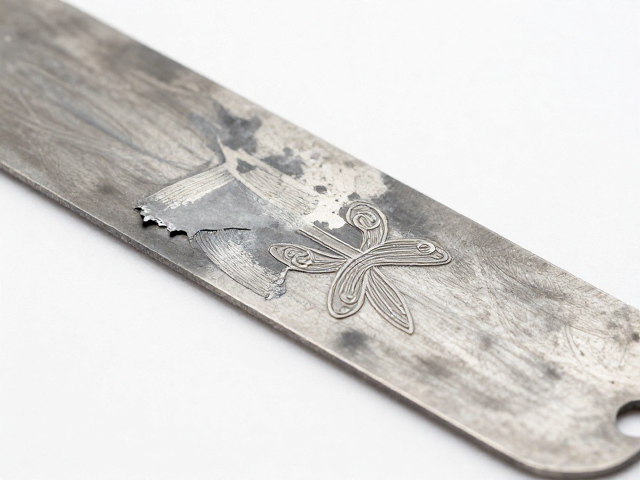
金属蚀刻片的基材处理与防腐蚀隔离
在进行小面积造型修补前,金属蚀刻片的基材表面状态直接决定了最终成型的精度与附着力。常见的蚀刻片多采用黄铜、白铜或不锈钢材质,这些材料在出厂或流转过程中表面往往附着氧化层或微量油污,若直接进行局部腐蚀或喷涂,会导致涂层附着力不均或腐蚀液渗透失控。实际操作中需使用无水乙醇或专用金属清洁剂对待修补区域进行彻底擦拭,确保表面无残留油脂与灰尘,这一步骤能显著减少后续工序中的瑕疵率。
针对需要保留原貌的区域,隔离防护是核心环节。传统的 masking 胶带容易在精细线条处产生毛边,导致腐蚀液渗入非目标区域,形成“爬边”现象。更为稳妥的方式是采用液态遮蔽剂或高精度摄影遮蔽膜,通过裁剪后精准覆盖不需要处理的部分。对于极细微的接缝处,可使用细头画笔蘸取遮蔽剂进行点涂,形成严密的隔离层。这种严密的物理隔离能确保腐蚀过程仅发生在预定的微小造型区域内,避免对整体结构造成不可逆的损伤。
局部腐蚀成型的化学控制与时间管理
小面积造型修补的核心难点在于对腐蚀深度的与边界的精准控制。常用的蚀刻液主要包括三氯化铁(FeCl3)用于铜质材料,以及盐酸与双氧水混合液用于不锈钢。在修补场景中,不能像大面积蚀刻那样将整片浸入,而应采用棉签蘸取或滴管点涂的方式。操作时需严格控制液体接触面积,通常使用细头棉签头蘸取少量溶液,轻轻点触目标区域,利用毛细作用使腐蚀液均匀分布。
时间管理在此环节至关重要。不同浓度的蚀刻液反应速度差异极大,三氯化铁在室温下对黄铜的腐蚀速率约为每分钟0.1至0.2微米,具体数值受温度影响显著。实际操作中建议先在不显眼处测试反应时间,通常点涂后需在30秒至2分钟区间内观察,一旦表面出现预期的粗糙度或凹陷深度,立即使用大量清水冲洗并用软毛刷轻轻刷去残留物,再用中和剂(如小苏打水)处理以防继续反应。这种“少量多次、即时终止”的策略能有效避免过腐蚀导致的结构塌陷或边缘模糊。
阴影喷涂的层叠逻辑与雾化控制
金属蚀刻片成型后的阴影喷涂并非简单的上色,而是通过多层薄涂构建视觉上的立体感。喷涂前需确保蚀刻后的金属表面干燥且无化学残留,建议使用压缩空气吹去缝隙内的积水。阴影喷涂通常使用低光泽度的黑色、深灰色或深蓝色漆料,关键在于“薄”与“透”。第一层喷涂应保持喷枪与模型表面距离20-30厘米,采用快速扫射的方式形成极薄的半透明色层,这层底色用于统一金属表面的色调并初步定义阴影位置。
后续层次需逐步增加浓度并缩小喷涂范围,重点处理结构凹陷出、铆钉下方及板材接缝处。利用遮蔽胶带或硬卡纸制作简单的模板,仅暴露需要加深阴影的区域进行局部补喷。每层喷涂后需等待10-15秒让溶剂挥发,避免漆层流淌。通过3-5层的叠加,阴影边缘会呈现自然的渐变效果,而非生硬的色块分割。这种层叠逻辑利用了光线在粗糙金属表面的漫反射特性,使二维的蚀刻线条在视觉上产生类似三维机械结构的体积感。
边缘锐化与最终表面质感处理
喷涂完成后的阴影区域往往边缘略显模糊,需要通过物理或化学手段进行锐化处理,以符合精密模型或工业展示的标准。对于高光泽度的金属蚀刻片,可使用极细的砂纸(如1000目以上)轻轻打磨阴影与亮面的交界处,去除溢出的漆膜,使分界线清晰利落。操作时需保持砂纸与表面平行,仅对边缘线条进行短距离摩擦,避免破坏整体平整度。
若追求哑光或拉丝质感,可在喷涂阴影前或后,使用软布包裹铅笔橡皮头或专用清洁刷,对高光区域进行选择性擦拭,去除部分漆膜以露出金属本色,形成高光与阴影的对比。这种处理方式能模拟真实机械部件因摩擦产生的自然磨损痕迹。最终成品应放置在通风干燥处静置24小时以上,使涂层完全固化,确保表面硬度与附着力达到最佳状态,从而长期保持造型的清晰与阴影的层次感。