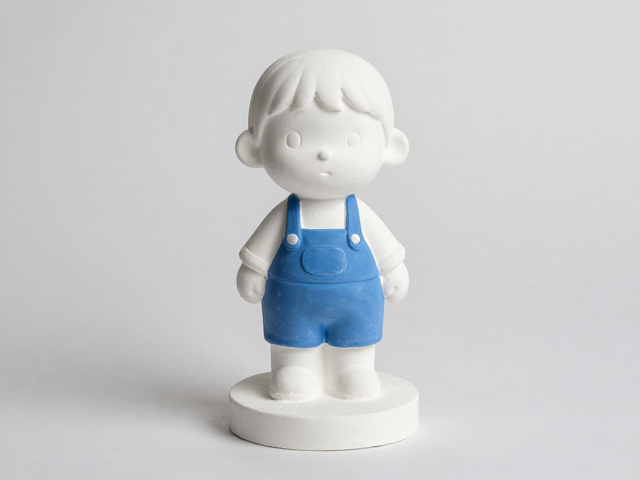
石膏注浆成型的基础工艺与水分控制
石膏注浆成型的核心在于对浆料流动性与吸水速率的精确计算,这直接决定了坯体的致密程度和最终成型的效率。在实际操作中,石膏粉与水的比例通常控制在1:0.6至1:0.8之间,过高的水分会导致坯体收缩率增加,极易在干燥过程中产生开裂或变形;而水分不足则会影响浆料的流动性,使得注浆后石膏无法完全填充模具细节,造成缺料或气泡残留。
模具的选择与预处理是确保坯体完整脱模的前提。硅胶模具或石膏模具在使用前需保持清洁干燥,部分高细节需求的角色模型制作中,工匠常使用脱模剂进行薄涂处理,以形成隔离层,防止石膏与模具表面发生粘连。注浆时需保持模具平稳,避免剧烈晃动导致气泡聚集在角色面部或肢体连接处,静置等待石膏结晶硬化,这一过程受环境温度影响较大,标准室温下通常需要15到30分钟完成初步定型。
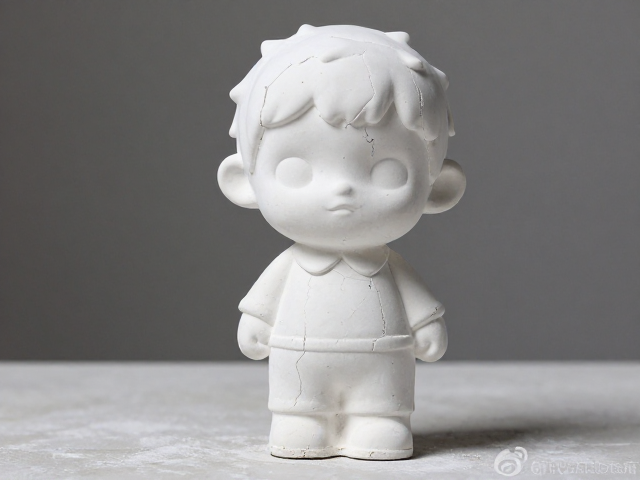
自然风干的环境要素与防裂策略
自然风干并非简单的放置等待,而是需要严格控制环境温湿度,以平衡水分蒸发速度与石膏内部结构稳定。理想的干燥环境应保持空气流通但避免强风直吹,相对湿度控制在40%至60%之间较为适宜。过快的水分流失会导致石膏表面迅速硬化,而内部水分仍被锁住,这种内外干燥不均极易引发结构性裂纹,尤其在角色模型的薄壁部位如耳朵、手指或衣褶处表现明显。
为了获得均匀的干燥效果,坯体应放置在平整、透气的支架上,避免单点受力。在干燥初期,坯体表面应保持湿润状态下的自然氧化过程,随着时间推移,内部水分逐渐向外迁移并蒸发。这一过程可能需要24至72小时,具体时长取决于坯体的厚度与体积。对于大型或复杂结构的角色模型,建议采用分段干燥或延长干燥时间,确保坯体达到“指触无潮气、敲击声清脆”的状态,方可进行后续处理。
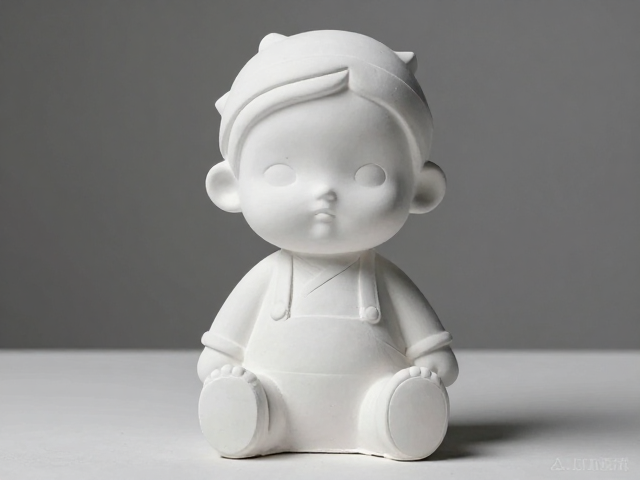
脱模技巧与细节修复
脱模操作需严格遵循“先软后硬、由浅入深”的原则,避免使用尖锐工具强行撬动,以免损伤角色模型的精细特征。对于硅胶模具,可从模具边缘或非关键部位轻轻剥离,逐步扩大开口,利用空气进入形成的压力差帮助坯体分离。若遇到粘连情况,可轻微震动模具或使用橡胶刮板辅助,切忌使用金属工具直接接触石膏表面,以防留下永久性划痕。
脱模后的坯体往往存在细微瑕疵,如模具合模线处的毛边或局部缺料,需使用细目砂纸(如400目至800目)进行手工打磨。打磨时应保持力度均匀,重点处理角色面部五官轮廓、关节连接处等关键视觉区域。对于微小裂纹或缺角,可使用石膏浆进行修补,修补后需再次静置干燥,确保修补材料与主体坯体结合紧密,为后续上色提供平整、坚固的基础表面。
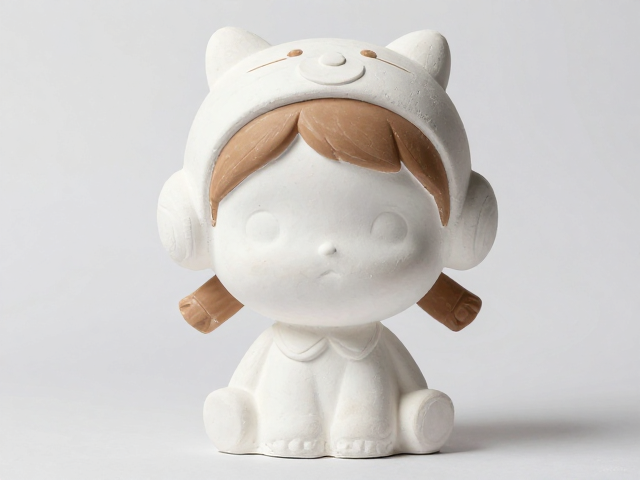
角色标志色的精准呈现与上色逻辑
角色标志色的精准还原依赖于对色彩体系的科学分解与多层叠加技术。在准备阶段,需将角色原画中的颜色转化为标准的十六进制代码或Pant色号,确保不同批次颜料的色值一致性。底色涂抹通常使用稀释后的丙烯颜料或专用模型漆,采用薄涂多次的方式,避免颜料堆积导致线条模糊。对于高对比度的标志色,如动漫角色特有的发色或服饰图案,需使用美纹纸或遮盖带进行精确分区,确保色块边缘锐利清晰。
细节色彩的叠加需结合角色的光影结构进行调整。标志色并非单一平面,需根据光源方向添加高光与阴影,增强立体感。例如,在表现金属质感的标志色时,需在底色基础上叠加银色或灰色高光,并在凹陷处加深暗部颜色;而在表现布料质感时,则需通过干扫技法保留纹理细节。上色过程中,需定期对比原画,使用色卡或分光光度计辅助校准,确保成品在自然光与室内光源下均无明显色差,从而精准呈现角色的视觉识别特征。