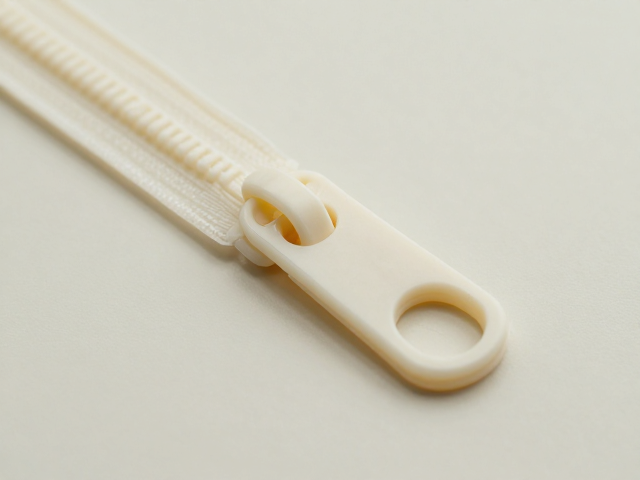
液态硅胶模压一体成型的工艺特性与优势
液态硅胶(LSR)因其优异的热稳定性、生物相容性及卓越的弹性恢复能力,在精密注塑与模压领域占据了重要地位。与传统的固态硅胶相比,LSR具有粘度低、流动性好的特点,能够完美填充细微复杂的模具结构,从而实现真正意义上的“一体成型”。这种工艺消除了传统加工中可能存在的拼接缝隙,显著提升了产品的整体强度和密封性能,特别适用于对洁净度、耐用性及外观质感有极高要求的场景,如医疗导管、婴儿奶嘴以及高精密电子密封件。
在模压过程中,LSR通常通过双组分计量混合系统注入加热的模具型腔,随后在高温下完成固化反应。由于LSR分子链结构在固化后会形成严密的三维网络,使得成品具备极佳的抗撕裂性和耐老化特性。这一物理特性使得LSR制品在长期拉伸、压缩或暴露于极端温度环境下,仍能保持稳定的尺寸精度和机械性能,避免了传统材料常见的硬化、开裂或变形问题,为高精度零部件的生产提供了可靠的材料基础。
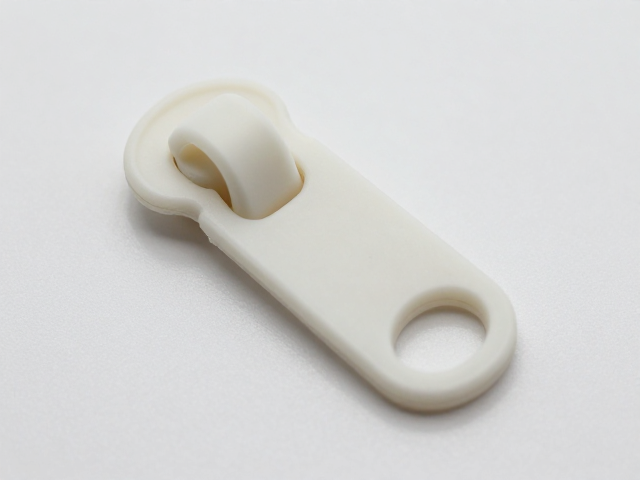
脱模斜度对成型质量的关键影响
脱模斜度是决定液态硅胶模压件能否顺利脱离模具的核心几何参数。由于硅胶材料具有极高的粘附力和弹性变形特性,若脱模斜度过小或设计不合理,极易在开模瞬间因摩擦力过大导致产品表面划伤、撕裂或发生永久性变形。一般而言,对于深腔或复杂结构件,脱模斜度通常建议控制在1.5至3度之间,具体数值需根据硅胶的硬度(Shore A)和制品的壁厚进行动态调整。
模具表面的光洁度与脱模斜度存在严密的耦合关系。高抛光度的模具表面能有效降低界面摩擦系数,从而允许在较小斜度下实现稳定脱模;然而,若表面存在微小瑕疵或蚀纹,则必须相应增加脱模角度以补偿摩擦阻力。此外,顶出系统的布局需与脱模斜度协同设计,确保顶出力均匀分布,避免局部应力集中导致产品扭曲。工程实践中,常通过模流分析软件模拟硅胶在型腔内的流动与冷却收缩行为,以优化斜度分布,减少因收缩不均导致的粘模风险。
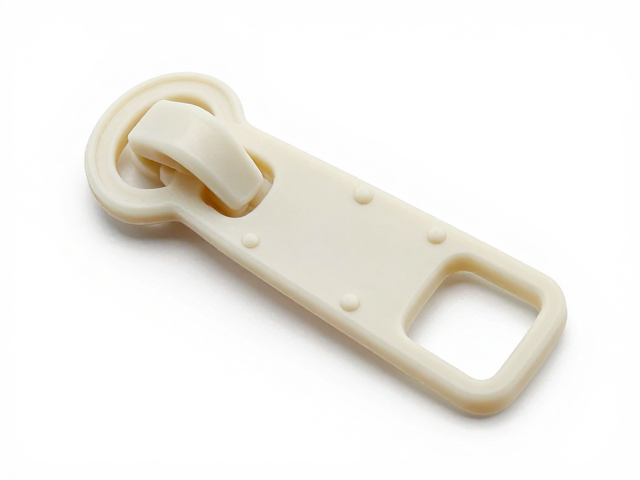
硅胶拉链头的结构优化策略
硅胶拉链头作为功能性配件,其结构设计需兼顾操作手感、耐用性及与拉链链带的配合精度。传统硬质塑料拉链头在低温环境下易变脆,而LSR一体成型的拉链头则能保持优异的柔韧性。优化重点在于拉链头内部的卡槽几何形状,需确保卡槽与拉链链带的拉片具有严密的间隙配合,既不能因间隙过大导致松动脱落,也不能因间隙过小影响拉动的顺畅度。
针对LSR材料的收缩特性,拉链头连接环(尾环)的设计需预留额外的补偿空间。由于LSR在固化过程中会产生约1%-3%的线性收缩,尾环的内径需经过严密的计算与模具修正,以确保最终成品能稳固套接在衣物或包袋的织带上。同时,尾环与拉链头本体的连接处应采用圆角过渡设计,以分散应力集中,防止在频繁拉扯中发生断裂。这种一体化结构消除了传统拉链头中螺丝或铆接部件可能带来的松动隐患,提升了整体产品的可靠性。
工艺参数控制与缺陷规避
液态硅胶模压工艺的稳定性高度依赖于温度、压力及固化时间的精准控制。模具温度通常需维持在150°C至200°C之间,以确保硅胶充分流动并快速固化,但过高的温度可能导致材料降解或产生气泡。注射压力需克服硅胶在微细流道中的流动阻力,同时避免过高的压力导致模具飞边或型腔损伤。对于拉链头等小型精密件,通常采用多腔模具并行生产,此时需确保各型腔的温度均匀性,以防止不同批次产品间出现尺寸偏差。
气泡与杂质是LSR模压中常见的缺陷来源,主要源于原料中的挥发物或混合过程中的裹入空气。通过采用真空脱气型液态硅胶原料,并在注射前对原料进行充分的真空处理,可显著降低气泡产生的概率。此外,模具排气槽的设计至关重要,需设置在熔体填充的区域,以便气体顺利排出。对于高透明度或外观要求极高的产品,还需严格控制生产环境的洁净度,防止尘埃颗粒落入型腔影响表面质量,确保每一批次产品均能达到预期的光学与物理标准。