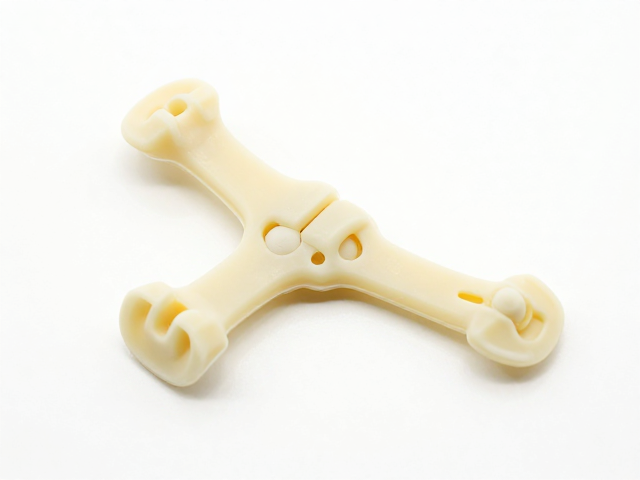
搪胶材质特性与微动结构的设计基础
搪胶,即PVC(聚氯乙烯)树脂与增塑剂等辅料混合后形成的软胶材质,因其具备良好的柔韧性、耐磨性及表面质感,常被用于制作收藏级人偶或关节可动模型。在收藏卡或小型人偶的制作语境中,所谓的“关节微可动”通常指的是通过精密的模具配合,使肢体连接处保留极小的活动间隙,从而在视觉上呈现自然的动态感,而非传统硬质塑料人偶那种大幅度的机械式转动。这种工艺的核心在于对材料收缩率与模具公差的极致控制。
微可动结构的设计难点在于平衡“稳固性”与“活动范围”。如果间隙过大,关节容易松动甚至脱落,影响收藏展示的安全性;间隙过小,则会导致组装困难或完全无法活动。因此,在设计阶段需根据搪胶材料的特性,预留特定的公差范围。搪胶在冷却过程中会发生体积收缩,这一物理特性会直接影响最终成品的尺寸精度。设计师必须计算出精确的收缩系数,通常需要在3D建模阶段对关节配合面进行微米级的补偿,以确保注塑成型后,上下肢件能顺畅嵌入且保持预期的微幅摆动能力。
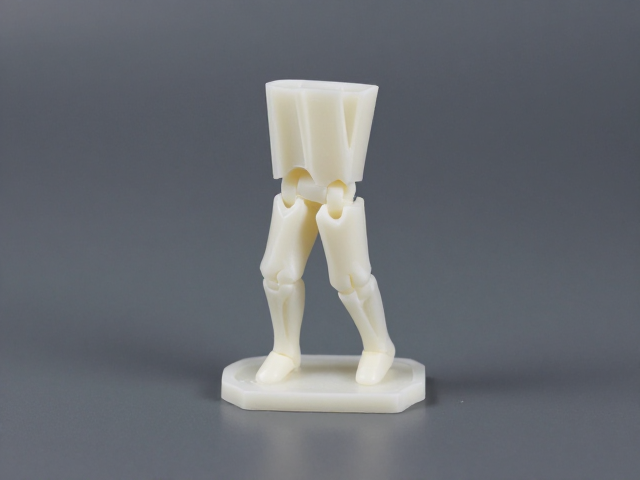
低温注塑成型的核心工艺参数
低温注塑成型是搪胶工艺中的关键环节,其温度控制直接决定了成品的表面质量与内部结构完整性。与传统高温注塑不同,搪胶注塑通常在较低的温度区间进行,以避免PVC材料在高温下分解产生有害气体或导致表面出现气泡、银纹等缺陷。注塑温度的设定需严格依据配方中增塑剂的比例及树脂的熔融指数进行调整,一般控制在材料加工窗口的中低段,以确保物料能够充分填充模具细微的关节缝隙,同时保持材质的柔软度。
除了温度,注塑压力与保压时间也是影响微可动关节成型质量的重要参数。低压慢速注射有助于减少气泡和熔接痕,使关节连接处更加光滑圆润。在保压阶段,适当的压力可以补偿材料冷却时的体积收缩,防止关节部位因收缩过度而产生空洞或变形,进而影响活动的顺畅度。此外,模具的排气设计也至关重要,良好的排气系统能确保模具型腔内的空气顺利排出,避免因气体滞留导致关节活动面出现瑕疵,从而保证成品在反复摆动时不会因结构缺陷而断裂。
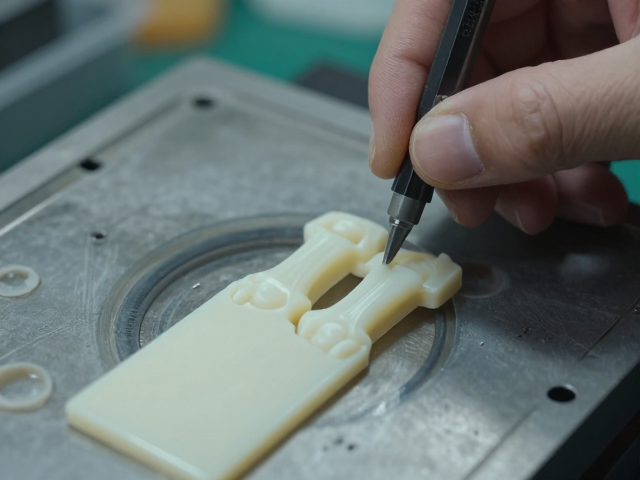
模具精密加工与组装配合
模具的精密加工是实现微可动效果的物质基础。模具的分型面必须经过高精度的研磨与抛光,以确保上下模腔闭合时的严密性,防止出现飞边(毛刺)。对于关节部位,模具通常采用滑块或斜顶机构,以便在开模时顺利脱出复杂的内部结构。模具钢材的选择及表面处理工艺(如氮化或镀铬)会影响成品的脱模性能,良好的表面处理能减少摩擦阻力,使搪胶件在冷却定型后能轻松从模具中取出,避免因强行脱模导致关节结构受损。
组装环节是检验微可动效果的关键步骤。由于搪胶件具有一定的弹性,部分微可动关节采用过盈配合或卡扣设计,通过材料本身的形变实现锁定与活动。组装时需检查各部件的配合间隙,必要时进行手工修整或使用专用溶剂进行粘接固定,但需注意溶剂的使用量,以免溶解关节活动面导致僵硬。对于多层结构的关节,需确保内部支撑结构(如有)与外部搪胶层结合紧密,无分层现象,以保证长期展示或轻微互动中关节的稳定性与耐用性。
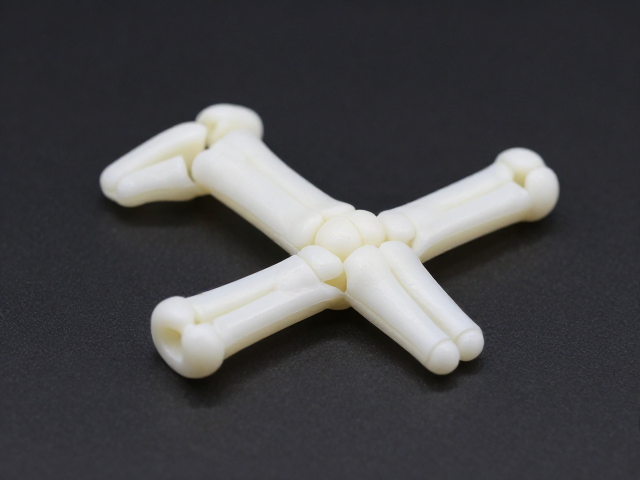
成品检测与长期保存建议
成品出厂前需经过严格的质量检测,主要关注关节的活动范围、回弹力度及表面外观。检测过程中,操作人员会模拟日常展示中的轻微摆动,确认关节无异响、无松动、无卡滞现象。同时,需检查关节连接处是否有因注塑不良导致的裂纹或变形。对于批量生产的产品,抽样检测时需确保样本覆盖不同生产批次,以验证工艺参数的稳定性,确保每一件微可动关节产品都能达到预设的活动标准。
长期保存微可动搪胶收藏品需注意环境因素对材料老化的影响。高温、强光直射及潮湿环境可能导致PVC材料中的增塑剂迁移或挥发,进而引起材质变硬、变脆或表面发粘,这会直接影响关节的活动性能。建议将收藏品置于阴凉、干燥、避光的环境中,避免频繁大幅度扭动关节,以免加速材料疲劳。对于高价值的收藏卡或人偶,使用专用的展示盒或防尘罩进行保护,能有效延长产品的使用寿命,保持其微可动结构的最佳状态。