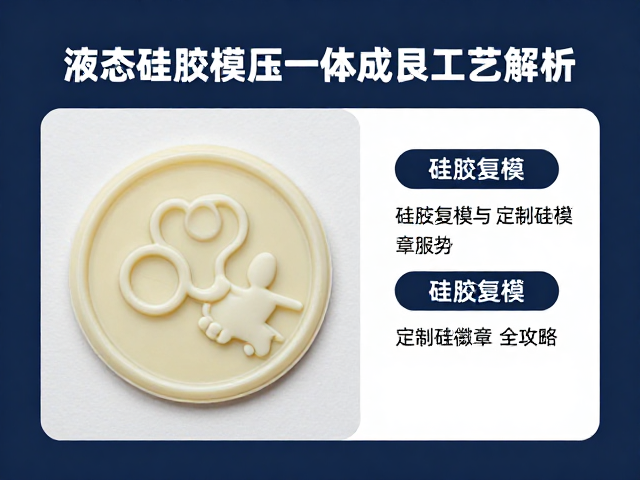
液态硅胶模压一体成型的技术原理与优势
液态硅胶(LSR)模压成型是一种将液态硅橡胶通过计量泵注入模具腔室,在高温高压环境下固化成型的工艺。与传统的固态硅胶,其显著差异在于原料形态与加工流变性。LSR材料具有极低的粘度,能够完美填充复杂细微的模具结构,确保产品表面无气泡、无缺胶现象。这种工艺通常采用两到四套注射单元,精确控制物料比例,再经由加热系统使硅胶在模腔内完成交联反应,形成最终制品。
该工艺的核心优势体现在成型精度与生产效率的双重提升。由于LSR在固化过程中收缩率极低且均匀,产品尺寸稳定性高,特别适合精密零部件的生产。同时,自动化注射系统减少了人工干预环节,实现了连续化生产,大幅缩短了成型周期。对于需要高洁净度或医疗级标准的产品,LSR模压能提供优异的化学稳定性和生物相容性,满足严苛的行业规范。
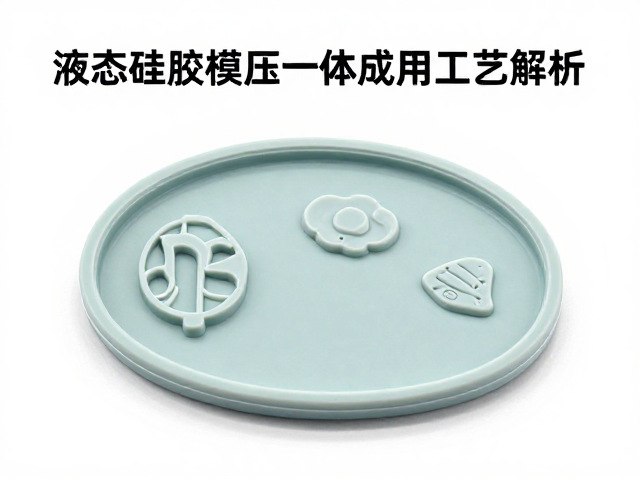
硅胶复模技术在快速原型验证中的应用
硅胶复模,又称液体硅橡胶复制技术,是一种利用液态硅胶对原始原型进行复制的生产方式。在产品开发初期,当金属模具成本过高或交期无法满足时,硅胶复模成为验证设计可行性的有效手段。通过将液态硅胶倒入装有原型件的模具盒中,经过加热固化后剥离,即可得到外观和手感与原型高度一致的复制件。这一过程能够保留原型件的细节特征,如纹理、标识及复杂曲面。
硅胶复模不仅用于外观验证,还可进行简单的功能测试。复制件具备类似最终量产材料的物理性能,允许工程师评估装配公差、运动部件配合以及环境耐受性。相较于传统CNC加工或3D打印,硅胶复模在批量复制小数量原型时具有成本优势。它能够在短时间内提供多件样品,帮助团队快速迭代设计,降低因设计缺陷导致的后期修改成本。
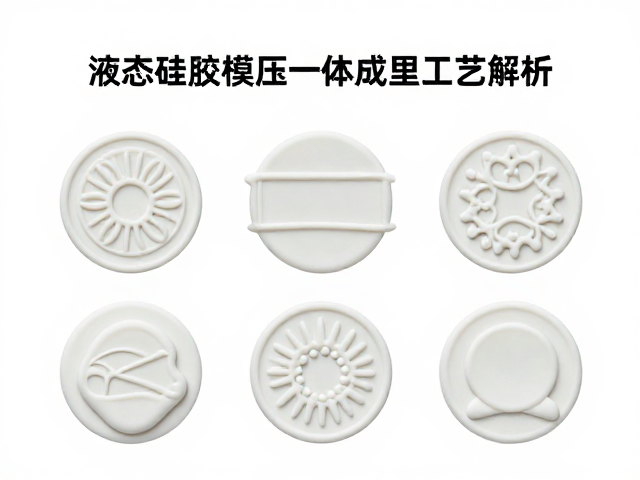
定制硅胶徽章的制造工艺与关键控制点
定制硅胶徽章的制作主要依赖于LSR模压技术,其流程涵盖模具设计、原料预处理、注射成型、后处理等环节。模具通常采用铝合金或钢材加工,表面需经过抛光或喷砂处理,以决定徽章的最终光泽度。原料方面,选用食品级或医疗级液态硅胶,确保无毒无味。注射过程中,温度控制至关重要,通常模温保持在150-200摄氏度,以确保硅胶充分固化且色泽均匀。
关键控制点在于排气与压力的管理。由于硅胶徽章通常体积较小且细节丰富,模具需设置严密的排气槽,防止困气导致产品表面出现瑕疵。注射压力需精确调节,过高可能导致飞边,过低则造成填充不满。此外,后处理阶段的修边和清洗也是保证产品质量的重要步骤。通过自动化修边设备去除多余料柄,再经超声波清洗去除残留油污,最终成品需经过严格的尺寸检测和外观检验,确保符合客户标准。
硅胶复模与LSR模压的应用场景对比
硅胶复模与LSR模压虽然均基于液态硅胶材料,但在应用场景上存在明确分野。硅胶复模主要服务于研发验证阶段,适用于小批量、多品种的原型制作。其核心价值在于快速响应设计变更,为工程师提供实物模型进行装配干涉检查或人机工程学评估。这种方式不需要昂贵的金属模具,降低了前期投入,特别适合初创项目或设计迭代频繁的产品开发流程。
LSR模压则聚焦于大规模量产,适用于消费电子、医疗器械、母婴用品等领域。其应用场景强调一致性、耐用性和规模化生产能力。例如,在医疗导管或婴儿奶嘴的生产中,LSR模压能提供极高的洁净度和安全性。在消费电子领域,如智能手表表带或耳机配件,LSR模压可实现复杂色彩搭配及精密结构的一体成型。两者并非替代关系,而是根据产品生命周期不同阶段的需求,选择相应的工艺路径。
工艺参数对成品质量的影响分析
温度是影响液态硅胶固化效果的首要因素。模温分布均匀性直接决定产品内部交联反应的程度。若模温不均,可能导致局部固化不完全,影响产品机械强度;而温度过高则可能引起材料降解或变色。因此,模具加热系统的设计需确保各区域温差控制在较小范围内,通常要求模温波动不超过±2摄氏度,以保证批次间的质量稳定性。
注射速度与压力参数同样关键。注射速度过快易导致湍流,卷入空气形成气泡,影响产品外观和密度;速度过慢则可能导致材料在模腔内提前固化,造成填充不足。压力参数需根据产品壁厚和复杂度动态调整,薄壁区域需较高压力以克服流动阻力,厚壁区域则需适当降低压力以防内应力过大。精确的参数设定与实时监控,是确保液态硅胶模压产品具备优异物理性能和外观质量的基础。