加工原理与物理特性差异
原木激光精雕利用高功率密度激光束对木材表面进行局部气化或碳化,通过控制光束路径与能量密度,在材料表层形成深色痕迹或微凹纹理。这种工艺本质上是热效应主导的表面处理,不涉及材料的大规模物理移除,因此对木材内部应力结构的改变较小。相比之下,CNC精雕属于机械切削加工,依靠高速旋转的硬质合金刀具,通过物理挤压、剪切和撕裂作用,将木材纤维从基材中剥离。这种冷加工方式会直接改变木材的几何形态,形成具有明确深度和立体感的凹槽,其加工逻辑建立在力学移除之上。
物理特性的差异直接决定了两者在木材适应性上的区别。激光加工会不可避免地在木材表面留下碳化层,对于含油量高或树脂含量丰富的木材(如部分松木或红木),碳化程度可能不均,导致线条边缘出现溢出色差或烟雾熏染。CNC加工则严格受限于刀具的几何形状和刚性,能够应对不同硬度的木材,但对于极软木材可能出现纤维毛躁,而硬木则对刀具磨损较大。两者在材料响应机制上的根本不同,使得最终成品的表面物理状态呈现出显著的分野。
线条清晰度与边缘锐度表现
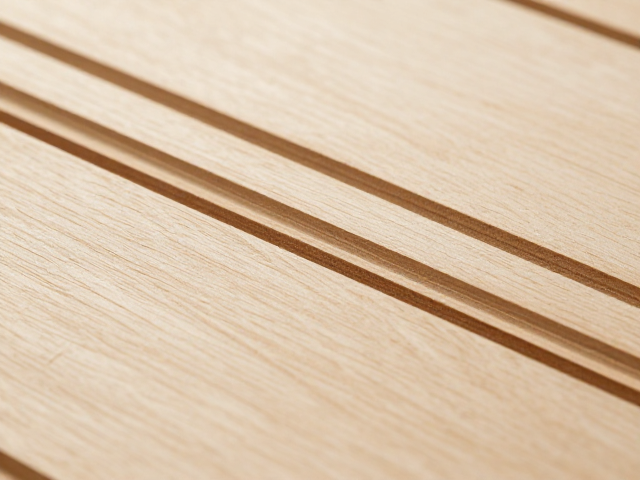
在微观视觉层面,激光精雕的线条边缘通常带有轻微的晕染感,这是热扩散效应造成的自然结果。即使使用高精度振镜系统,光束焦点处的能量分布仍呈类高斯分布,导致线条中心颜色最深,向两侧逐渐过渡变浅。这种特性使得激光雕刻在表现极细线条时,虽然连续性好,但边缘锐度受限,难以达到类似印刷品的锐利界限。CNC精雕则依靠刀具尖点的精确轨迹,能够形成近乎垂直的侧壁和锋利的底角,线条边缘呈现清晰的物理断点,视觉上更具硬朗感和立体层次,尤其在表现几何图形或书法笔画的起收笔处,能提供更明确的视觉锚点。
分辨率与最小线宽的表现逻辑截然不同。激光雕刻的理论分辨率受限于激光波长和光学系统焦距,通常最小可稳定加工0.1mm-0.3mm的线条,过细的线条可能因能量不足导致断续或过深导致断裂。CNC雕刻的最小线宽则取决于刀具直径,一般使用0.5mm-1mm的铣刀,虽然绝对线宽数值可能大于激光,但其线条的饱满度和深度一致性极高。在实际应用中,激光擅长表现细腻的渐变和阴影过渡,而CNC擅长表现清晰的轮廓界定和深浮雕效果。清晰度的评价标准因此分为“视觉锐度”和“形态完整性”两个维度,两者各有侧重。
表面质感与后期处理影响
激光雕刻后的表面通常保持木材原有的平滑度,仅通过颜色变化或微浅的凹陷来呈现图案,触感上无明显起伏,适合需要保留木材原始触感或后续进行覆膜、油漆覆盖的场景。然而,碳化层可能影响后续染色的一致性,若需重新上色,需先去除碳化层。CNC雕刻形成的凹槽具有真实的三维空间结构,触感明显,光线在凹槽内会产生自然的阴影,增强图案的立体视觉效果。这种物理凹陷会积聚灰尘或污垢,长期来看可能需要更频繁的清洁维护,但其装饰性和触觉反馈更为强烈,常用于需要突出纹理质感的家具面板或装饰构件。
后期处理的兼容性也是考量清晰度的重要环节。激光雕刻图案可以直接作为最终成品,无需额外处理,但若需加深颜色或保护表面,需额外进行涂装,涂装后的光泽度变化可能进一步模糊激光线条的边界。CNC雕刻在完成粗雕和精雕后,通常需要进行打磨和上油或清漆,打磨过程可以平滑刀具留下的细微刀痕,使线条边缘更加圆润或锐利,取决于打磨力度。清漆填充凹槽后,线条的清晰度会受到漆膜厚度的影响,厚漆可能填平细节,薄漆则保留立体感。因此,最终呈现的清晰度是加工工艺与后处理共同作用的结果,而非单一工序决定的静态指标。