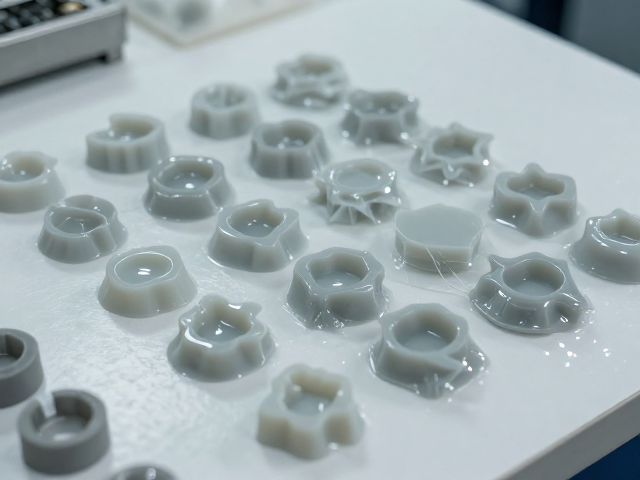
液态硅胶材料特性与模压工艺基础
液态硅胶(LSI)因其优异的耐高温性、生物相容性以及极佳的流动性,成为精密零部件制造中的重要基材。与传统的固态硅胶相比,液态硅胶在注射过程中能够更好地填充复杂模具的细微角落,减少气泡残留,从而提升成品的一致性。模压成型作为核心加工手段,依赖于精确控制的温度与压力环境,使液态原料在模具腔体内完成交联固化反应。这一过程不仅决定了产品的物理强度,也直接影响表面光洁度与尺寸精度,是确保产品符合高标准工业要求的关键环节。
在模压成型的具体操作中,模具的设计与制造直接影响着生产效率与良品率。高精度钢模通常采用S136或H13等优质钢材加工而成,经过精密研磨与抛光处理,以确保模具型腔表面无瑕疵。成型过程中,注射机将预热后的液态硅胶注入闭合的模具中,随后通过加热系统提供恒定热源,促使硅胶分子链发生交联反应。这一物理化学变化需要严格监控时间与温度参数,过高的温度可能导致材料降解,而温度不足则会引起固化不完全,进而影响最终产品的力学性能。
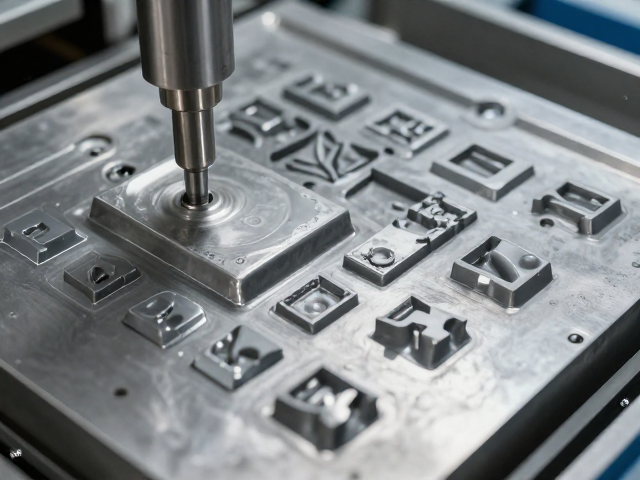
钢模成型的核心流程与精度控制
钢模成型的核心在于对注射量、压力及温度的精准调控。在实际生产线上,计量系统负责将液态硅胶精确输送至模具型腔,这一过程通常采用螺杆式注射单元,以确保材料混合均匀且无气泡混入。注射压力需根据硅胶粘度与模具结构进行动态调整,过大的压力可能导致飞边产生,而压力不足则会造成缺胶现象。与此同时,模具内部的加热板需提供均匀的热场分布,确保硅胶在固化过程中各部位受热一致,避免因温差导致的内应力或变形问题。
为了提升成型效率,现代模压工艺常采用自动化机械臂进行上下模操作,减少人工干预带来的误差。模具表面通常经过特氟龙或类金刚石涂层处理,以增强脱模性能并延长模具使用寿命。在固化阶段,冷却系统开始介入,通过循环水或油路快速降低模具温度,使硅胶定型并释放内部应力。这一热管理步骤对于控制产品尺寸稳定性至关重要,特别是在生产薄壁或大型复杂结构件时,均匀的冷却速率能有效防止翘曲或开裂现象的发生。
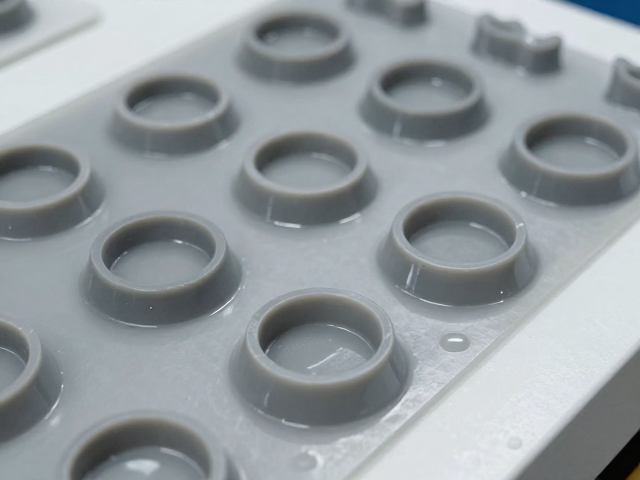
模压后处理与表面质量检验
成型后的硅胶制品需经过精细的后处理工序,以去除模具分型线产生的飞边并提升外观质感。去毛刺过程通常采用自动化打磨设备或低温冷冻技术,确保产品边缘光滑且无损伤。对于高透明度或外观要求极高的产品,还需进行二次硫化处理,以进一步提升材料的耐热性与化学稳定性。这一步骤有助于消除残留的小分子物质,使产品达到更严苛的安全与性能标准,满足医疗或高端电子领域的应用需求。
质检环节是确保产品符合规格要求的一道防线,主要涵盖尺寸测量、外观检查及物理性能测试。光学检测设备用于精确测量关键尺寸,确保其在公差范围内,通常使用三坐标测量机进行高精度数据采集。外观检查则依赖人工目检与自动化视觉系统,识别气泡、杂质、变色或划痕等缺陷。物理性能测试包括拉伸强度、撕裂强度及硬度测试,这些数据需严格参照相关行业标准进行比对,确保每批次产品的一致性与可靠性,为后续组装与应用提供坚实保障。
包装规范与物流防护标准
合格的液态硅胶制品需进入严密的包装流程,以防止运输过程中的物理损伤与环境污染。包装材料通常选用无尘袋、防静电盒或真空密封袋,以隔绝灰尘与湿气。对于高洁净度要求的产品,包装环境需保持在万级或十万级洁净室中,操作人员需穿戴无尘服与手套,避免人为污染。包装标签需清晰标注产品名称、批次号、生产日期及规格参数,确保产品可追溯性,便于后续库存管理与质量追踪。
物流防护方面,外包装需具备足够的抗压与防震性能,以应对运输途中的颠簸与堆叠压力。纸箱或木箱内部常加装珍珠棉或泡沫隔板,固定产品位置,防止碰撞变形。在仓储与配送过程中,需控制环境温度与湿度,避免硅胶材料因长期处于极端条件而发生性能退化。完善的包装与物流体系不仅保护了产品完整性,也体现了生产工艺的严谨性,确保液态硅胶模压一体成型产品能安全、高效地送达客户手中。