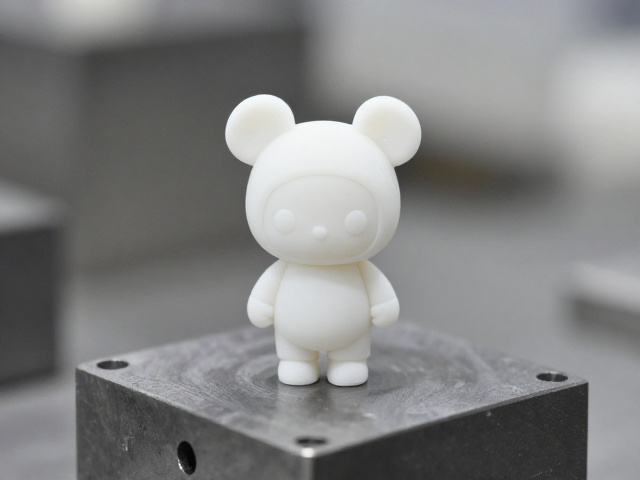
模具钢材选型与精密加工基础
搪胶玩具的核心在于模具的精度与寿命,名创优品在推进潮玩系列量产时,通常选用P20或718H预硬钢作为基础模材。这类钢材具有良好的切削加工性能和抛光特性,能够满足复杂曲面造型的需求。在开模阶段,钢材经过粗加工、半精加工及精加工等多道工序,确保模腔表面的粗糙度控制在Ra0.2以内,这是决定最终产品表面光泽度和细节清晰度的关键物理指标。
精密加工过程中,CNC数控铣削与电火花加工(EDM)是主要手段。对于潮玩产品中常见的镂空、倒扣或精细纹理结构,往往需要配合高硬度的钨钢电极进行深孔或窄槽加工。模具型芯与型腔的配合间隙需精确控制在0.01-0.03毫米之间,以防止注塑过程中出现飞边或溢胶现象。此外,模具表面通常经过氮化处理,以提高耐磨性和耐腐蚀性,确保在长期高温高压的搪胶环境下,模具结构不发生形变或磨损,维持产品尺寸的一致性。
搪胶材料特性与低温注塑原理
搪胶工艺所用的主要材料为聚氯乙烯(PVC)或聚苯乙烯(PS)颗粒,这类高分子聚合物在加热过程中会发生物理熔融。与传统高温注塑不同,搪胶低温注塑通常将加热温度控制在120℃至160℃之间。这一温度区间旨在降低材料的热降解风险,避免PVC在高温下释放出口味或产生焦黄现象,从而保证玩具产品的色泽鲜艳且无异味,符合儿童玩具的安全标准。
在低温环境下,熔融态的搪胶浆料具有特定的流变特性,其粘度随温度变化较为敏感。注塑过程中,浆料通过注射头注入闭合的模具型腔,由于温度相对较低,浆料的冷却固化时间相对延长,这为材料在模具内的流动填充提供了更充裕的时间窗口。这种工艺特性使得搪胶能够更好地包裹模具内的金属嵌件或复杂结构,形成致密的实体结构,而非空心薄壁,从而提升了潮玩产品的质感和耐用性。
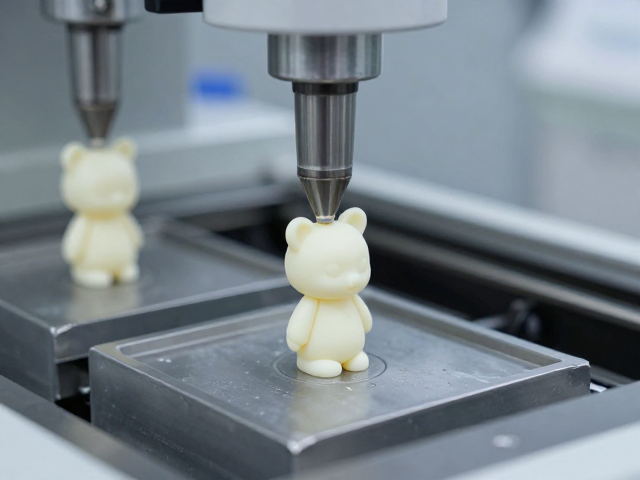
注塑成型过程控制与温度管理
注塑成型的核心在于对温度和压力的精准调控。在加料环节,塑料颗粒通过料斗进入注塑机的加热筒,通过螺杆的旋转剪切作用和外部加热圈的协同作用,使物料均匀塑化。对于名创优品等品牌的潮玩产品,通常采用多段温度控制,从加料段到均化段,温度梯度需严格设定,以确保物料达到理想的熔融状态。模具温度通常保持在40℃至60℃,这一范围有助于浆料在型腔内均匀冷却,减少内应力集中。
注射压力是决定产品成型质量的另一大关键因素。低压注射用于填充型腔,防止高速射流导致模具内空气无法排出而产生气泡或烧焦;高压保压则用于补偿材料冷却收缩,确保产品尺寸稳定。在注塑过程中,螺杆的背压控制同样重要,适当的背压可以排除物料中的空气,提高熔体密度。通过注塑机的PLC系统实时监控注射速度、压力曲线和冷却时间,可实现批次间产品的标准化生产,减少次品率。
脱模、表面处理与质检流程
当搪胶产品在模具内完成冷却固化后,模具开模,顶针系统将产品从型腔中顶出。由于搪胶材料具有一定的粘性,脱模过程需配合脱模剂或优化模具顶针布局,防止产品表面划伤或变形。刚脱模的产品表面可能存在轻微的油污或残留物,需经过简单的擦拭或超声波清洗工序,确保外观洁净。随后,产品进入质检环节,主要检查尺寸公差、表面缺陷(如气泡、缺料、黑点)以及颜色一致性。
质检标准通常依据国际玩具安全标准(如ISO 8124或GB 6675)中的物理机械性能要求,进行拉力测试、跌落测试及重金属含量检测。对于名创优品的潮玩产品,外观检验会采用目视检查与标准光源箱比对,确保颜色符合设计色卡。合格产品随后进入包装工序,部分复杂造型可能需要人工组装,如将搪胶主体与ABS塑料配件组合。整个流程强调过程数据的记录与追溯,以便在出现质量问题时快速定位原因,优化生产工艺参数。