材料准备与图纸预处理
制作单人单层基础立牌的核心在于材料的选择与图纸的精准输出。通常推荐使用3mm或5mm厚的PVC雪弗板作为主体材料,这种材质具有良好的硬度且易于切割,表面平整度高,适合后续印刷或手绘。辅助材料方面,需要准备双面胶或专用亚克力支架胶用于固定底座,以及一把锋利的笔刀或小型台锯进行精细切割。打印图纸时,建议选用200g以上的相纸或直接在打印店要求使用铜版纸打印,以确保图案在粘贴后不会因受潮或受力而变形。图纸设计需包含主体轮廓、底座形状以及内部镂空部分的线条,所有线条必须闭合,避免切割软件识别错误。
在获取设计源文件后,需对图层进行严格分层处理。主体人物或图案应位于顶层,而用于支撑的底座部分则独立成层。对于局部镂空设计,需在图纸上用虚线或不同颜色标记出血位和切割路径。若使用激光切割机,需确保线宽设置为0.1mm以匹配激光焦点;若使用手工笔刀,则需预留0.5mm至1mm的操作空间,防止因手抖导致边缘毛糙或破坏主体结构。打印完成后,务必检查图案边缘是否清晰,文字是否完整,这是保证后续组装准确无误的第一步。
主体切割与局部镂空工艺
切割环节是决定立牌精致程度的关键步骤。若使用激光切割设备,需调整功率与速度,通常PVC板建议功率在15-20W,速度在200-300mm/s,具体数值需根据板材厚度微调,以确保切透且不产生过厚黑边。对于手工切割,建议使用金属尺辅助,采用“多刀浅切”的方式,即多次轻微划割最终成型,而非试图一刀切断,这样能最大程度保持边缘平滑。针对局部镂空设计,如人物手部或衣褶间的空隙,需先切割内部封闭线条,小心取出废料,注意保护外部轮廓不受挤压变形。
切割完成后,需对边缘进行初步清理。使用细砂纸轻轻打磨切割面,去除毛刺和焦痕,特别是镂空部分的内侧边缘,需确保无残留连接点。若立牌表面需进行覆膜处理以增强防水性和光泽度,应在切割打磨后立即进行,避免灰尘附着影响贴合效果。对于多层叠加或特殊造型的部件,需再次核对尺寸,确保各部分在后续组装时能严丝合缝。此阶段需保持工作区域清洁,防止灰尘污染板材表面,影响最终视觉效果。
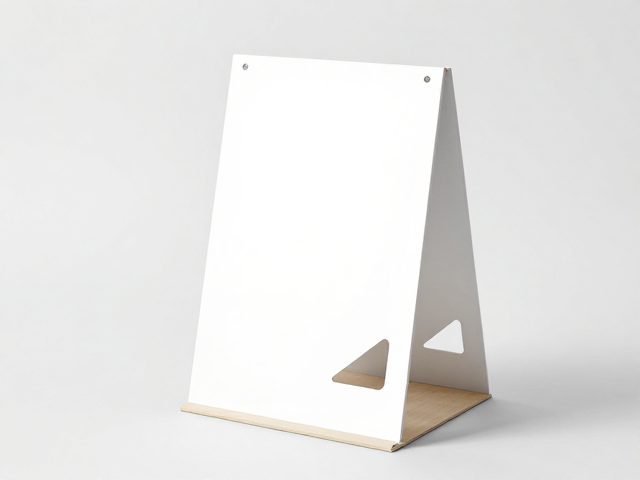
底座设计与结构加固
底座的设计直接决定了立牌的稳定性。基础单层立牌常采用“T”字形或“L”字形底座结构,其中“L”字形底座更为常见,因其能更好地平衡重心。底座宽度通常建议为主体宽度的三分之一至二分之一,高度约为主体高度的四分之一,具体比例需根据主体重心位置计算。在图纸设计时,底座与主体连接处需设置卡槽或拼接线,确保两者能牢固结合。若使用PVC板,可通过在连接处涂抹少量PVC胶水进行粘合,胶水需均匀涂抹后静置30秒以上再按压固定。
为了增强整体结构的稳固性,可在底座内部增加加强筋或采用双层底板设计。对于较高大的立牌,建议在主体背部增加横向支撑条,分散受力,防止长期摆放后出现倾斜或断裂。若立牌需频繁移动或展示,可使用透明亚克力片作为隐藏式支撑片,嵌入主体与底座的连接缝隙中,既不影响外观,又能显著提升抗倾倒能力。所有粘合部位需确保无溢胶,干燥后检查连接处是否平整,有无翘边现象,这是保证立牌长久使用的基础。
表面装饰与细节修饰
表面装饰是提升立牌质感的重要环节。若使用印刷成品,需检查色彩是否鲜艳,有无色差或重影。对于手绘或需要二次加工的部分,可使用丙烯颜料或模型漆进行细节修饰,如高光、阴影或纹理加深。在涂抹颜料前,建议先喷涂一层透明底漆,以增强颜料附着力并统一底色。对于镂空部分的内侧,若需呈现不同颜色或材质效果,可使用喷笔进行局部上色,注意控制喷枪距离,避免漆雾堆积导致边缘模糊。
细节修饰还包括对表面瑕疵的处理。若发现印刷或切割过程中产生的微小划痕或污渍,可使用同色系颜料或修补膏进行点涂修复。对于高光区域,可使用亮油封层,提升视觉冲击力;对于哑光区域,则可使用消光剂,营造沉稳质感。在处理复杂图案时,可使用遮罩纸保护不需要上色的部分,确保线条清晰干净。所有装饰步骤需在完全干燥状态下进行下一步操作,避免因潮湿导致颜料流淌或脱落,影响最终成品的精细度。
组装固定与最终质检
组装前需再次核对所有部件的尺寸与形状,确保主体、底座、支撑片等配件一一对应。将主体部分与底座通过预设的卡槽或粘合点进行连接,若使用粘合剂,需按压固定至少1分钟,确保胶水充分渗透并初步定型。对于多层或异形结构,需使用夹具或重物临时固定,待胶水完全固化(通常需24小时)后再移除夹具。组装过程中需特别注意角度,确保主体与底座垂直,无歪斜现象。
最终质检需从多个维度进行。视觉上,检查整体图案是否完整,有无缺角、污损或色差;结构上,轻轻摇晃立牌,测试其稳定性,确保无松动或异响;细节处,观察镂空边缘是否光滑,粘合处是否平整,表面涂层是否均匀。若发现任何问题,需及时记录并进行局部修复。质检通过后,将立牌放置在干燥、无尘环境中静置一段时间,让内部应力完全释放,确保其在后续展示或运输过程中保持最佳状态。