EVA泡沫热压裁切塑形工艺的核心控制
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能和可塑性,在模型制作与工业包装领域应用广泛。热压裁切技术通过精确控制温度与压力,使EVA材料在受热后软化并发生形变,冷却后定型,这一过程能显著减少传统冷裁切产生的毛边和分层现象。实际操作中,热压设备的温度设定通常需根据EVA的具体密度和醋酸乙烯含量进行调整,一般工作温度区间维持在80℃至120℃之间,过高的温度会导致材料表面碳化或释放有害气体,而过低的温度则无法使材料充分软化,影响成型效果。
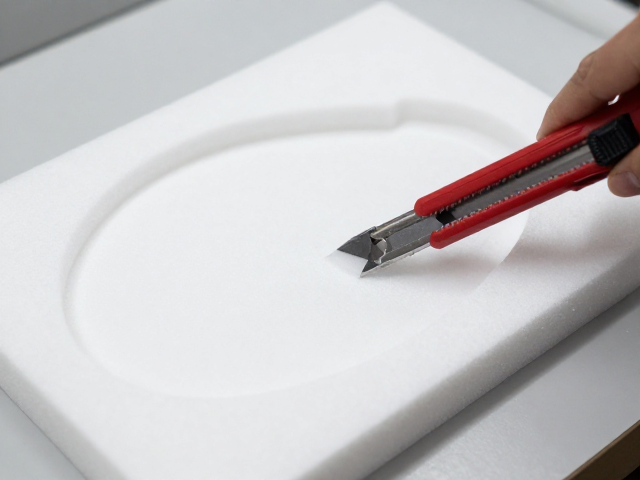
裁切刀具的选择与预热状态直接影响边缘的平整度。使用经过预热的热刀进行裁切,能够瞬间熔断材料切口,形成光滑密封的边缘,有效防止内部发泡结构松散。在操作过程中,刀具与材料接触的时间需严格控制,通常每处切口停留时间在0.5至1.5秒之间,具体取决于材料的厚度。对于厚度超过5mm的EVA板材,建议采用分段式加热裁切,即先进行浅层切割定位,再进行深层贯穿,以避免刀具因阻力过大而折断或造成切口歪斜。
隐藏式卡扣结构的设计逻辑与公差配合
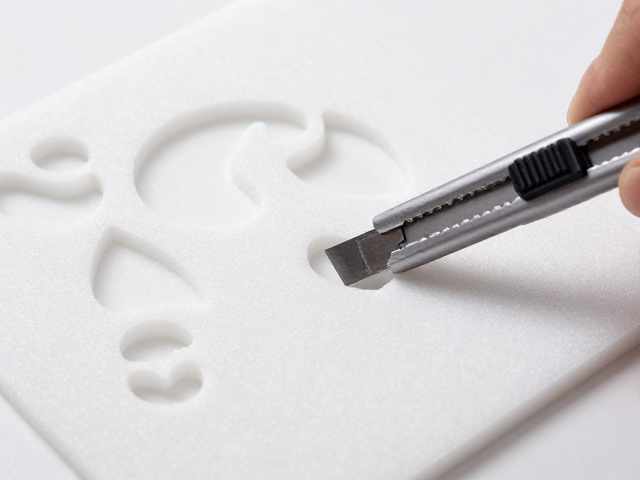
隐藏式卡扣设计旨在提升成品的外观整洁度与结构强度,其核心在于利用材料的热塑性特性实现无胶水的机械连接。常见的结构形式包括燕尾槽式、圆柱销式以及波浪卡舌式,设计时需预留适当的配合间隙。对于硬质EVA材料,卡扣公母件的配合间隙通常控制在0.2mm至0.5mm之间,以平衡安装的顺畅性与连接的稳固性;若间隙过小,热胀冷缩或材料回弹可能导致卡扣断裂;若间隙过大,则会在受力时产生松动异响。
在模具或切割路径规划阶段,卡扣的根部圆角半径至关重要,过小的圆角会成为应力集中点,在反复拆装或受到冲击时极易发生断裂。建议根部圆角半径不小于1mm,以分散应力。此外,卡扣的倾斜角度通常设定在15°至30°之间,这一角度既能提供足够的自锁摩擦力,又能保证在施加垂直压力时能够顺利滑入并锁定。对于需要承受较大剪切力的部位,可增加辅助定位柱或增加卡扣数量,通过多点受力分散整体载荷,确保结构在长期使用中的稳定性。
美工刀在精细塑形与修整中的实战技巧
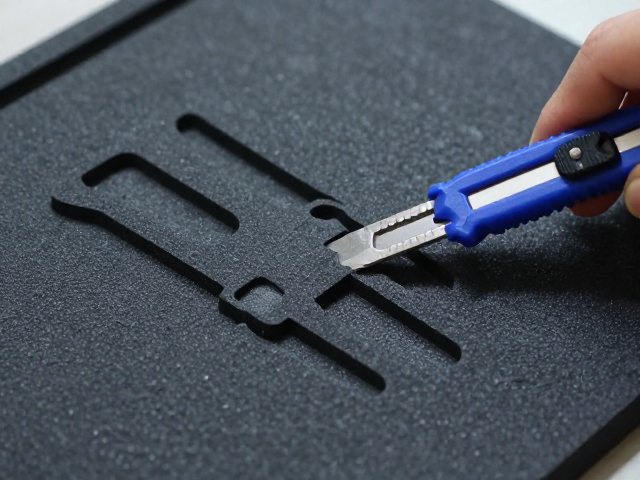
尽管热压工艺能处理大部分成型工作,但细节修整与局部微调仍离不开美工刀。使用美工刀时,刀片的伸展长度不宜过长,通常伸出5-8mm即可,过长的刀片在施力时容易产生晃动,导致切口不平整或伤及手部。保持刀片锋利是基础,钝化的刀片会撕裂EVA表面纤维,破坏材料表层的致密性。每次切割前,检查刀片刃口是否有缺口,一旦发现立即折断旧刃头更换新刃,确保切割面如镜面般光滑。
在进行复杂曲线或内部孔洞切割时,采用“多点定位,少力多次”的手法。先用尖头刀在关键转折点刺入定位,再顺着力线方向轻轻划开,避免一次性用力过猛导致刀片偏离轨迹。对于需要去除多余材料的区域,建议采用削切而非切割的方式,像削铅笔一样,刀片与材料表面保持15°-30°的倾角,逐层剥离多余部分。这种手法能更好地控制切削深度,防止因受力不均导致材料内部结构受损。操作时,左手固定材料要稳固,右手握刀要自然放松,利用手腕的灵活性带动刀片运动,而非依靠手臂的大幅度挥动,这样能显著提升精细部位的处理精度。