PVC高温注塑一体成型防黄化的材料改性机制
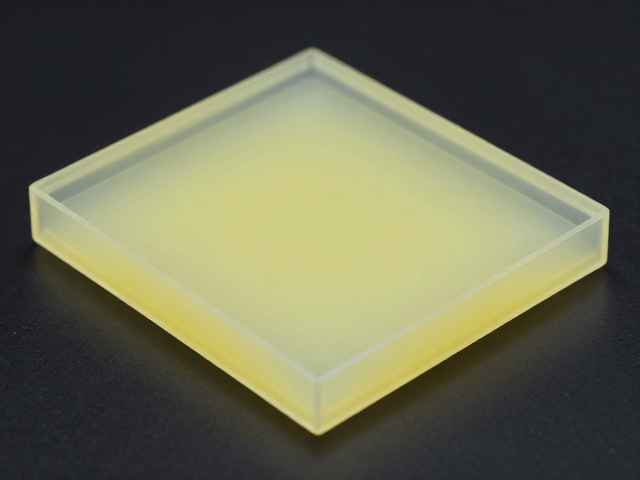
聚聚氯乙烯(PVC)在经历高温注塑过程中,分子链中的不稳定氯原子容易发生脱氯化氢反应,这是导致制品表面出现黄色或褐色斑点的核心化学原因。为了抑制这一热降解过程,工业生产中通常采用复合热稳定剂体系,其中钙锌稳定剂与有机辅助稳定剂的协同作用尤为关键。通过引入环氧大豆油或多元醇等辅助稳定剂,能够有效捕捉降解产生的氯化氢,并对双键进行加成反应,从而阻断多烯序列的形成,这是防止黄化现象的基础物理化学路径。
一体成型工艺对材料的流变性能提出了极高要求,树脂在熔融状态下的热稳定性直接决定了最终产品的色泽表现。高剪切力下的局部过热会加速分子断链,因此需要优化树脂配方中的加工助剂,如ACR(丙烯酸酯类共聚物),以改善熔体强度和流动性。通过精确控制熔融指数(MFI),确保材料在模具中均匀填充,减少因流动不均导致的应力集中和局部热积聚,从而从工艺源头降低因热损伤引发的黄变风险,提升整体透明度与色泽纯净度。
控制树脂收缩与透明件尺寸稳定性的工艺优化
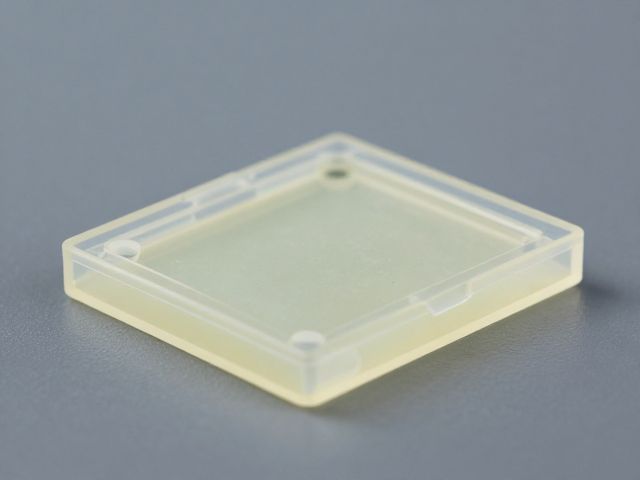
PVC材料具有较高的收缩率,特别是在厚壁透明件注塑中,结晶度的变化和内应力释放会导致严重的尺寸偏差和光学畸变。为了控制收缩,模具温度场的均匀分布至关重要,通常需要将模温控制在60-80℃之间,以减少冷却过程中的温差应力。同时,注射压力的曲线设计需经过严密的计算,采用多级注射策略,在保压阶段提供足够的补缩压力,以补偿材料因相变和冷却产生的体积收缩,确保透明件内部结构致密且无缩痕。
透明件的稳定性还受到后处理工艺的显著影响,退火处理是消除内应力、提高尺寸稳定性的必要步骤。通过将成型后的制品置于特定温度的烘箱中进行缓慢冷却,可以松弛分子链的取向,防止因残余应力导致的后续变形或开裂。此外,环境湿度对PVC透明件的影响不容忽视,吸湿可能导致表面雾度增加,因此成型前树脂的干燥处理必须严格执行,通常要求含水率低于0.02%,以保障最终产品的光学性能和长期使用的尺寸精度。
透明件长期稳定性与耐黄变性能的验证体系
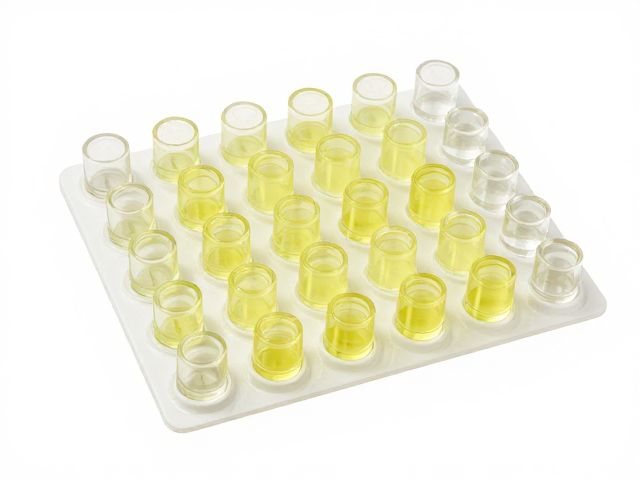
评估PVC高温注塑透明件的长期稳定性,需依据ISO 4892-2等国际标准进行氙灯老化测试或QUV紫外老化测试。在加速老化实验中,通过监测色差值(ΔE)和黄变指数(YI)的变化,量化材料在紫外线和热辐射下的耐候性能。真实可查的行业数据显示,经过优化配方及工艺处理的硬质PVC透明件,在经历500小时氙灯老化后,黄变指数增加量通常能控制在5.0以内,且透光率下降幅度不超过3%,这为判断材料配方优劣提供了客观的数据支撑。
除了实验室加速老化,实际应用场景下的长期数据反馈也是验证稳定性的关键环节。在汽车内饰件或高端电子外壳等应用领域,透明PVC部件需在高温高湿环境下长期服役。通过跟踪监测不同气候区户外暴露实验的数据,分析材料抗紫外线吸收剂及光稳定剂的长效保护能力,能够更真实地反映一体成型透明件在实际生活中的抗黄化表现。这种基于真实环境数据的稳定性评估,有助于进一步修正注塑参数和配方比例,确保产品在全生命周期内保持优异的光学性能和结构完整性。