金属蚀刻片腐蚀成型的化学机理与工艺控制
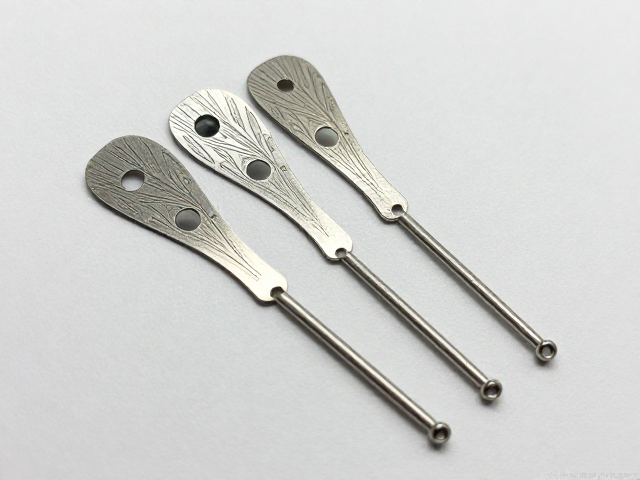
金属蚀刻片的制作核心在于化学氧化还原反应与掩膜技术的结合,其基本流程涵盖基材预处理、涂布感光胶、曝光显影、化学腐蚀及去膜清洗五个关键环节。基材通常选用厚度在0.1mm至0.5mm之间的铜、铁或不锈钢薄板,表面需经过打磨和脱脂处理,以确保感光胶能均匀附着。涂布工艺多采用丝网印刷或滚涂方式,随后进行预热固化,形成坚硬的感光保护层。这一阶段的光刻精度直接决定了最终零件的线条锐度,环境温度的波动需控制在±2℃以内,以避免感光胶层出现收缩或起泡现象。
腐蚀过程是决定零件成型质量的核心步骤,常用的腐蚀液包括氯化铁、三氯化铁混合液或酸性铜蚀刻液。以氯化铁为例,其反应速率受浓度、温度和搅拌速度影响显著。工业生产中,腐蚀槽通常配备自动温控系统和喷淋搅拌装置,反应温度维持在35℃至45℃之间,反应时间根据板材厚度从数分钟至半小时不等。操作人员需实时监控腐蚀深度,通过试片测试确定最佳腐蚀终点,防止因过腐蚀导致零件细节模糊或结构脆弱。腐蚀完成后,需立即使用碱性清洗剂去除残留腐蚀液,再进行脱膜处理,露出清晰的金属图案。
手办补件修复中的蚀刻片应用与结构匹配
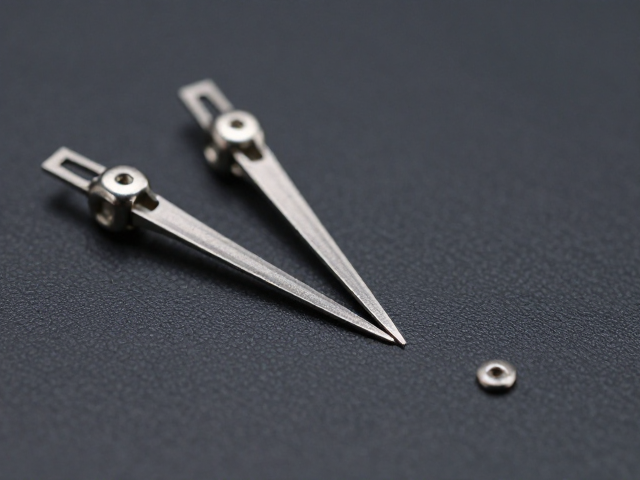
在等比例模型(Scale Model)或高精度手办修复中,原厂零件缺失或损坏常采用蚀刻片进行定制补件。蚀刻片具有极高的尺寸稳定性,适合修复需要精密配合的结构件,如车辆模型的散热格栅、武器模型的散热孔或人物模型的衣饰细节。修复时需先对缺失部位进行三维测量,获取精确的长宽高数据,再在CAD软件中绘制二维展开图。考虑到金属延展性,设计时需预留0.1mm至0.3mm的折弯补偿值,以确保零件能完美嵌入原有结构。
实际修复案例中,对于断裂的金属武器模型,若断裂面平整且无严重变形,可直接利用蚀刻片制作加强筋进行粘接修复。具体操作为:将蚀刻片切割为指定形状,通过折弯机形成预设角度,使用氰基丙烯酸酯(502胶水)或环氧树脂进行固定。对于塑料材质的手办,若缺失部分为大面积薄壁结构,可先用补土塑造基础形态,再覆盖经过染色处理的蚀刻片作为表面纹理,喷涂消光保护漆,使补件与原件在视觉质感上达到统一。这种方法不仅保留了金属的光泽特性,还提高了修复部位的机械强度。
零件延长与结构改装的蚀刻工艺实现
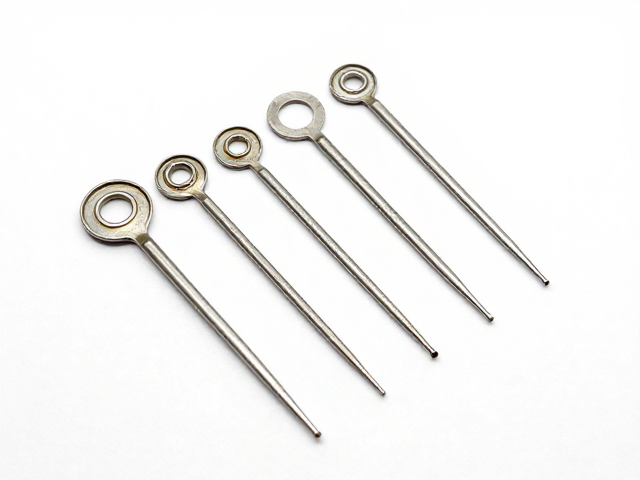
当模型或机械结构需要进行局部延长或结构增强时,蚀刻片因其可加工性和强度优势,成为理想的改装材料。例如,在军事模型改装中,为增加车辆的离地间隙或加装外挂武器,常使用蚀刻片制作连接支架和固定扣。设计时需计算延长后的重心变化,确保结构平衡。蚀刻片的厚度选择至关重要,0.2mm厚的铜片适用于小型连接件,而0.5mm厚的不锈钢片则适用于承受较大载荷的主结构件。
在制作延长结构时,需特别注意连接点的处理。传统点焊或铆接在小型模型中难以操作,现代工艺多采用激光焊接或高强度结构胶。对于需要频繁拆卸或调节的延长件,可设计为插接式结构,利用蚀刻片的弹性卡扣实现无损连接。此外,蚀刻片可进行表面后处理,如喷砂、拉丝或电镀,以模拟不同的金属质感。在实际应用中,将蚀刻片制成的延长臂与原有塑料或金属部件结合,需先对接触面进行粗化处理,增加胶水附着力,再使用双面胶定位,注入无影胶进行永久固定,确保延长部分在受力状态下不出现松动或断裂。
工艺优化与质量控制的关键指标
提升蚀刻片成型精度与修复质量,需关注多个工艺参数的优化。曝光环节的紫外线强度需经过校准,过强会导致感光胶硬化过度,难以显影;过弱则图案边缘模糊。显影时间需根据感光胶类型精确控制,通常使用碳酸钠水溶液进行显影,时间控制在30秒至60秒,显影后需用清水彻底冲洗,防止残留药液影响后续腐蚀效果。腐蚀过程中,腐蚀液的更新频率会影响反应的一致性,建议每处理一定数量的板材后更换部分腐蚀液,保持溶液活性稳定。
质量检测是确保成品可用的防线。主要检测指标包括尺寸公差、表面光洁度及结构完整性。使用高精度数显卡尺测量关键尺寸,公差范围应控制在±0.05mm以内。表面检查需在高倍放大镜下进行,观察是否有未腐蚀干净的残留金属或过腐蚀导致的凹坑。对于修复用的补件,还需进行简单的力学测试,如轻敲检查是否有隐性裂纹,或模拟受力状态观察连接点的稳定性。通过建立详细的工艺数据库,记录不同材质、厚度在特定腐蚀参数下的成型效果,可逐步优化工艺曲线,提高一次成型率,降低修复成本。