圆形徽章的视觉重心与设计规范
定制圆形角色徽章时,视觉焦点的集中是决定成品美观度的核心要素。圆形画框会自然引导视线向中心汇聚,因此设计稿需确保角色主体或核心Logo占据画面约60%-70%的比例,避免边缘元素被圆弧切割导致视觉失衡。对于复杂背景,建议采用高对比度的底色或简单的渐变处理,以突出角色轮廓,防止细节在缩小印刷过程中模糊不清。
分辨率与色彩模式是前期文件准备的关键指标。印刷行业通用的标准为300dpi以上的CMY色彩模式,这能保证颜色在物理介质上的还原准确度。若设计中包含大量渐变色或特殊光影效果,需提前确认印刷厂是否支持专色印刷或高精度UV工艺,普通四色印刷在处理极细线条或极小色块时可能会出现断层或偏色现象。
金属胚体与烤漆工艺的质感差异
金属胚体的材质选择直接决定了徽章的耐用性与触感。主流工艺多采用锌合金或铁质冲压成型,锌合金质地细腻,适合制作高精度浮雕效果,而铁质则成本相对低廉,硬度较高但表面处理难度略大。胚体表面需经过打磨抛光,去除冲压毛刺,这是保证后续上色均匀和佩戴舒适的基础步骤。
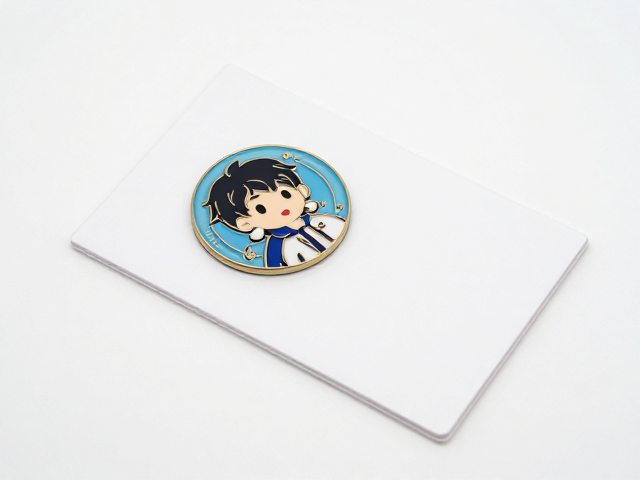
烤漆工艺分为滴胶(树脂)和珐琅(金属烤漆)两类,二者在视觉呈现上截然不同。滴胶工艺表面呈圆润凸起状,色彩饱满且具有一定的立体感,适合色彩丰富、层次分明的二次元角色设计;珐琅工艺则要求色块之间有金属线条分隔,表面平整光滑,具有金属特有的冷冽光泽,更适合简约线条或需要体现精致金属质感的图案。
独立卡封的防护与展示逻辑
独立卡封不仅是保护徽章的物理屏障,更是提升周边产品完整度的重要组件。常规尺寸如2寸(58mm)或3寸(70mm)的徽章需匹配相应大小的卡纸,卡纸厚度建议不低于250g铜版纸,以确保挺括不易变形。卡封背面通常设有固定点,需根据徽章背面的别针或磁吸结构预留准确位置,避免固定不稳导致徽章在运输或佩戴中脱落。
卡封的设计需与徽章风格统一,常见形式包括透明PVC袋配卡纸、硬塑盒装或简易纸套。若追求高质感,可采用局部覆膜、烫金或UV打印等后处理工艺在卡纸上增加细节。透明袋的材质需具备高透明度且无异味,避免长时间存放导致塑料老化变黄或释放有害气体影响徽章表面涂层。
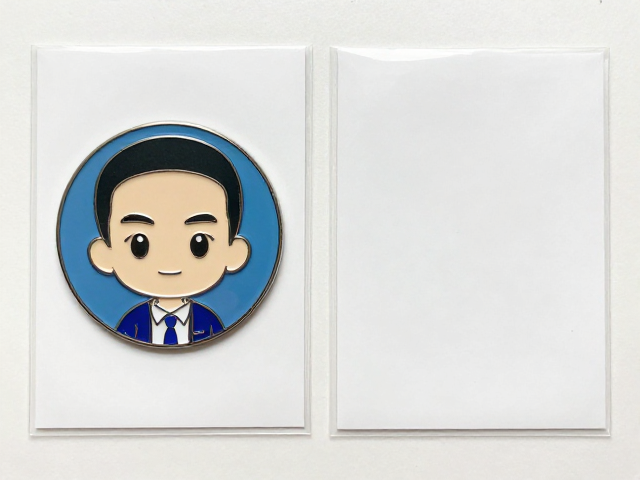
上色细节与质检标准
上色环节的精度控制直接影响成品的最终档次。在滴胶工艺中,需严格控制树脂填充的高度,使其略低于金属边框,形成自然的凹陷感,避免溢出导致画面模糊。对于珐琅工艺,需检查色块之间金属线条是否清晰完整,无填色溢出或断线现象,特别是细小文字和复杂线条部分,需通过放大镜仔细核对边缘锐度。
质检流程应涵盖外观检查与结构测试。外观上需确认无气泡、划痕、掉漆或颜色不均;结构上需测试背针的牢固程度,确保别针焊接点无松动,按压时无尖锐突起。对于大批量生产,建议设置抽检比例,通常依据国际通用的AQL(接受质量限)标准进行抽样,以平衡成本控制与产品质量。
生产周期与供应链协同
从设计稿确认到成品交付,整个生产链路涉及多个环节,时间管理至关重要。前期设计稿确认需预留3-5天进行打样修改,确认实物颜色与比例;金属冲压与电镀工序通常需5-7天;上色与烘烤环节需3-5天,具体时间受工艺复杂度影响;包装与物流需额外预留3-7天。整体周期通常控制在15-25天之间,急单需提前与工厂沟通加急方案。
供应链的稳定性依赖于清晰的沟通机制与标准化文档。需提供详细的工艺单,明确标注材质、尺寸、颜色潘通号、工艺类型及包装方式。与供应商保持实时沟通,特别是在打样阶段,务必确认实物样品符合预期后再进行大货生产。建立标准化的验收流程,记录常见问题点,有助于在后续批次生产中快速调整,降低次品率。