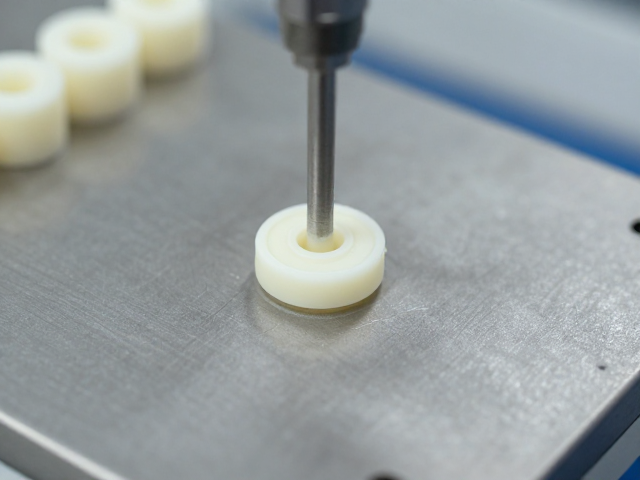
搪胶低温注塑工艺的核心原理与材料特性
搪胶低温注塑,通常指在较低温度区间(一般介于120℃至160℃之间)将PVC糊状树脂注入经过精密加工的钢制模具中,通过旋转或静态加热使树脂凝胶化形成规定厚度的橡胶状制品的工艺过程。这一工艺广泛应用于毛绒玩具、汽车内饰件以及儿童游乐设施的表面包覆,其核心在于利用树脂中增塑剂的迁移与交联反应,在模具内壁形成均匀且具有一定弹性的涂层。与高温注塑相比,低温工艺能有效降低模具的热应力,减少PVC分解产生的挥发性有机化合物,从而提升生产环境的安全性及制品的长期耐候性。
在该工艺体系中,模具表面的预处理直接决定了最终产品的良率。钢模表面通常经过喷砂、抛光或镀铬处理,以提供适宜的微观粗糙度。模具温度的控制精度需保持在±2℃以内,以确保树脂凝胶速率的一致性。若温度过低,树脂无法充分熔融融合,导致制品表面出现砂眼或强度不足;若温度过高,则可能引起增塑剂挥发或基材老化,影响附着力。因此,建立严密的温控曲线与时间管理标准,是保证搪胶层与硬质骨架或模具表面稳定结合的基础条件。
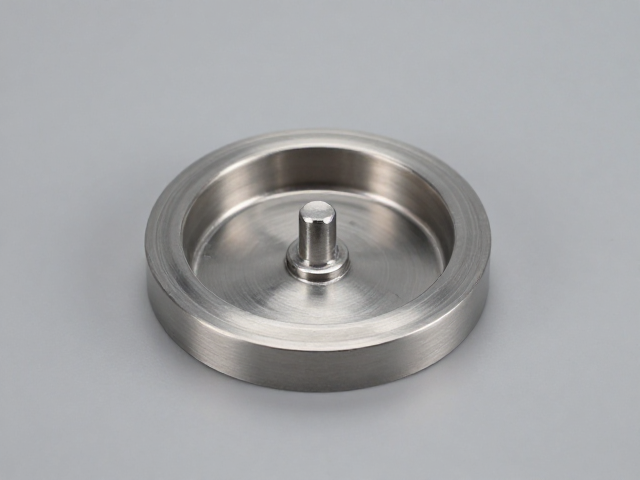
钢模喷涂附着力测试的标准方法与执行细节
针对搪胶件与钢模喷涂层(如底漆或色漆)的附着力评估,行业通用且可验证的标准测试方法主要依据GB/T 9286-2021《色漆和清漆 漆膜的划格试验》及ASTM D3359标准进行。划格测试通过在涂层表面切割规定间距(如1mm或2mm)的网格,随后使用标准胶带(通常为3M 600或610系列,剥离力约为45N/cm)垂直快速剥离,观察涂层脱落情况。根据脱落面积百分比,将附着力等级划分为0级至5级,其中0级表示无脱落,5级表示网格内涂层大面积剥落。该测试方法客观、可重复,是生产现场进行快速质量判定的核心手段。
除了划格测试,拉拔测试(Pull-off Test)提供了更为量化的力学数据支持,适用于对附着力要求极高的工业部件。该测试使用专用胶头粘合在涂层表面,待固化后通过拉力试验机施加垂直向上的拉力,直至涂层从基材剥离。记录的最大拉力值即为附着力强度,单位通常为MPa。在实际生产中,对于大型搪胶注塑件,建议定期抽取样本进行破坏性拉拔测试,以验证喷涂工艺参数的稳定性。测试环境需控制在温度23±2℃、相对湿度50±5%的条件下进行,以消除环境因素对测试结果的干扰,确保数据的真实性与可追溯性。
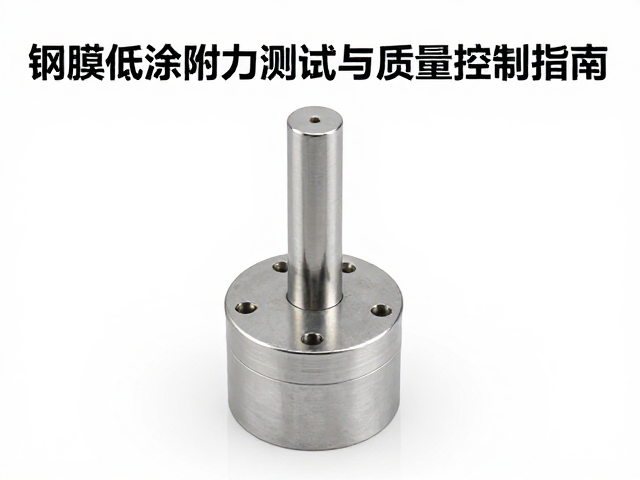
质量控制中的关键影响因素与过程管理
影响搪胶低温注塑与钢模喷涂附着力的关键因素涵盖基材清洁度、涂层固化程度以及注塑工艺参数的匹配性。模具表面的油污、脱模剂残留或灰尘会形成隔离层,严重削弱涂层与金属基体的结合力。因此,喷涂前必须采用溶剂清洗或等离子处理去除表面污染物。同时,搪胶层的固化率直接影响其化学稳定性,若搪胶层未完全凝胶,其内部残留的增塑剂可能迁移至涂层界面,导致“增塑剂迁移”现象,进而引发涂层发粘、脱落。因此,必须通过红外加热或热风烘烤确保搪胶层达到规定的固化时间与温度。
工艺参数的波动是造成批次间质量差异的主要原因。注塑压力、注射速度以及模具冷却时间直接影响搪胶层的厚度均匀性与内应力分布。过高的注射压力可能导致涂层与模具结合过紧,在脱模或后续加工中产生应力开裂;而过快的冷却则可能使涂层内部形成微裂纹。质量控制过程中,需引入在线监测系统记录注塑机的关键参数,并建立首件检验与末件检验制度。通过对比不同批次产品的厚度测量数据(使用超声波测厚仪)与附着力测试结果,识别工艺偏差,及时调整注塑曲线,确保生产过程处于受控状态。
常见缺陷分析与纠正措施
在实际生产过程中,涂层起泡、剥落或表面橘皮是较为常见的缺陷。起泡通常源于模具表面存在水分或挥发性物质,或在注塑过程中树脂分解产生气体被困在涂层与模具界面。解决此类问题需加强对模具的预热除湿处理,优化注塑排气结构,并严格控制树脂原料的干燥储存条件。若发现剥落现象,应优先检查喷涂前的表面打磨粗糙度是否符合工艺规范,以及底漆与面漆之间的兼容性。不同树脂体系的涂层若未经过相容性验证,极易因化学性质差异导致层间附着力失效。
表面橘皮或流挂现象则多与喷涂粘度、雾化效果及干燥速率有关。喷涂粘度过高会导致流平性差,形成橘皮;粘度过低则易发生流挂。纠正措施包括调整稀释剂比例,优化喷枪气压与走枪速度,以及控制喷涂环境的温湿度。对于因搪胶层表面过于光滑导致的附着力不足,可在喷涂前增加一道轻度打磨或电晕处理工序,以增加表面能,提高涂层咬合力。建立详细的缺陷案例库,记录每种缺陷的发生频率、产生环节及纠正效果,有助于快速定位问题根源,持续优化生产工艺。