EVA泡沫热压裁切的精密成型逻辑
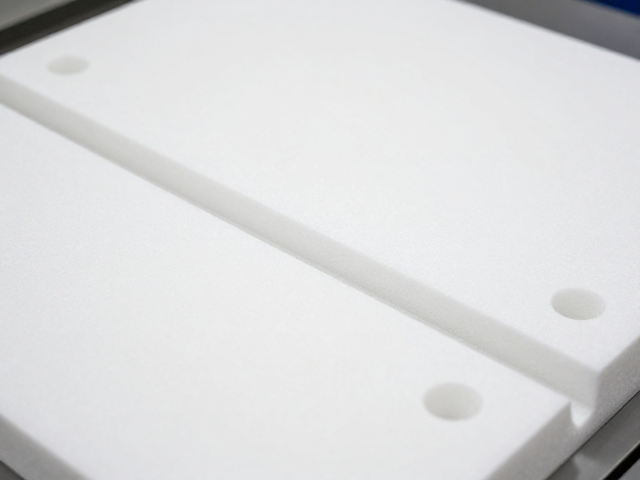
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能和可塑性,在工业包装及模型制作中占据重要地位。热压裁切工艺利用高温高压环境,使EVA材料在模具接触面发生局部软化与定型,这一过程显著提升了裁切边缘的平整度与整体结构的稳定性。相较于传统的机械切割,热压技术能有效减少毛边现象,确保产品尺寸精度控制在毫米级别,满足高精度组装的需求。在实际生产环境中,温度控制通常维持在120至160摄氏度之间,具体数值需根据EVA的密度和醋酸乙烯含量进行微调,以避免材料过度熔融或硬化不足导致的成型缺陷。
裁切过程中的压力分布均匀性是决定成品质量的关键因素。通过高精度的液压或气压系统施加恒定压力,EVA泡沫能够在模具腔体内充分填充,形成严丝合缝的几何结构。这种工艺不仅适用于平面裁切,还能应对复杂曲面和立体结构的成型要求。操作时需严格监控加热板的平整度,任何微小的形变都可能导致产品表面出现压痕或厚度不均。此外,冷却定型阶段同样不可或缺,快速且均匀的冷却有助于锁定材料形态,防止因余热导致的变形,确保每一批次产品的尺寸一致性。
磁吸连接结构的装配与固定策略
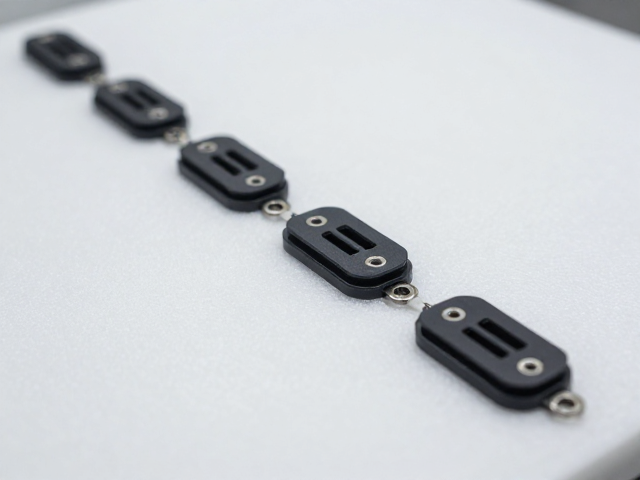
在EVA组件的组装中,磁吸连接提供了一种无需胶水或螺丝的便捷固定方式,特别适用于需要频繁拆卸或模块化设计的场景。通过在EVA内部预埋或表面贴合钕铁硼磁铁,利用磁力实现部件间的精准定位与稳固连接。这种连接方式不仅简化了装配流程,降低了人工成本,还提升了产品的外观整洁度,避免了传统连接件可能带来的视觉干扰。磁铁的选择需考虑其磁通密度和抗退磁性能,通常选用N42或N45等级的钕铁硼磁材,以确保在常规使用环境下提供足够的吸附力。
装配过程中,磁铁与EVA本体的结合牢固度直接影响整体结构的稳定性。常用的固定方式包括双面胶贴合、热熔胶点胶或专用结构胶粘接。为确保长期使用的可靠性,粘接面需经过清洁处理,去除油污和灰尘,以提升附着力。对于承重较大的部件,还需设计相应的限位结构或增加磁铁数量,以分散受力,防止磁铁因剪切力脱落。此外,磁吸点的布局需经过严密的计算与测试,确保各部件在闭合状态下受力均匀,避免出现因磁力不均导致的翘曲或松动现象。
表面喷漆上色的工艺细节与质感呈现
EVA材料表面多孔且吸油性强,直接喷涂难以获得均匀致密的漆面,因此前处理工序至关重要。通常需先喷涂专用的封闭底漆,以封闭材料表面的微孔,形成平滑的附着层。底漆的干燥时间需严格控制,过短会导致面漆溶剂渗入底漆引发起泡,过长则影响后续工序的效率。在喷涂面漆时,建议采用薄喷多遍的方式,每层漆膜厚度控制在微米级别,通过多次叠加达到理想的色彩饱和度和光泽度,同时避免漆膜过厚导致开裂或剥落。
色浆的选择与调配直接影响最终成品的视觉效果。水性漆因其环保特性及较低的异味,逐渐成为主流选择,但需注意其干燥速度受环境湿度影响较大。在喷涂过程中,喷枪的压力、喷嘴口径及移动速度需保持恒定,以确保漆雾分布均匀。对于需要特殊质感的效果,如哑光、金属或珠光效果,需选用对应的专用漆料,并在喷涂前充分搅拌均匀。后处理阶段,部分产品可能需要进行抛光或覆膜处理,以增强漆面的耐磨性和耐候性,延长产品在各种环境下的使用寿命。