液态硅胶模压一体成型的工艺特性与材料优势
液态硅胶(LSR)因其优异的热稳定性、生物相容性以及极低的压缩永久变形率,在精密制造领域逐渐替代传统固态硅胶。LSR材料由A、B两组份组成,通过精密计量系统混合后注入模具,在加热条件下迅速固化。这种工艺能够实现极高的尺寸精度,尤其适合制造结构复杂、壁厚均匀且对表面光洁度要求极高的部件。与传统模压相比,LSR模压过程无需预成型胶料,减少了人工干预环节,从而降低了人为误差,提升了批次间的一致性。
在一体化成型场景中,LSR能够完美包裹金属嵌件或与其他高分子材料结合,形成无缝连接。这种特性使得产品在防水、防尘及抗撕裂性能上表现突出。由于LSR粘度低,流动性极佳,能够轻松填充微细结构,使得复杂几何形状的零件能够一次性成型,减少了后续组装工序。这种制造方式不仅缩短了生产周期,还有效降低了因组装不良导致的产品失效风险,为高可靠性元件的生产提供了技术基础。
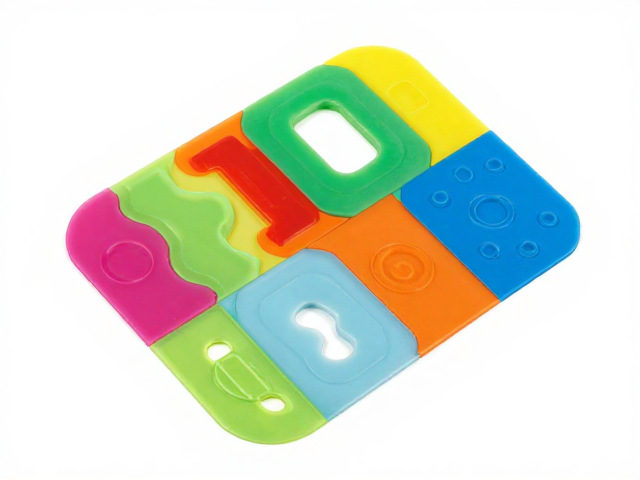
多色套位偏差的核心控制逻辑与模具设计
多色套位是LSR成型中的高难度环节,主要涉及不同颜色或材质的硅胶在模具内精准定位。套位偏差通常由模具定位销磨损、合模线错位或注塑压力不均引起。为了将偏差控制在微米级别,模具设计需采用高精度定位销和导向柱,确保动模与静模在闭合状态下达到严丝合缝的状态。模具钢材需经过严格的热处理,以保证长期使用中的尺寸稳定性,避免因模具变形导致的套位偏移。
工艺参数对套位精度有着决定性影响。注射速度、保压压力以及固化时间必须经过严密的DOE(实验设计)验证。过快的注射速度可能导致流体冲击造成型芯位移,而过高的保压压力则可能引起模具微幅张开,导致边缘溢料或套位错位。实际生产中,通常采用分段注射策略,先低速填充以排出空气并稳定流道,再高速填充主体,低速保压,以此平衡填充均匀性与模具受力,确保不同色块之间的接合面平整且无错位。
背胶贴片工艺的界面处理与粘接强度优化
在LSR成型后进行背胶贴片,关键在于界面处理。LSR表面能低,化学惰性高,直接粘接难以获得持久强度。因此,前处理工序不可或缺,常见的处理方式包括等离子清洗、电晕处理或涂覆专用底涂剂。等离子处理能通过高能粒子轰击LSR表面,去除有机污染物并增加表面粗糙度和极性基团,从而显著提升胶粘剂的润湿性和机械嵌合力。
粘接工艺需严格控制固化条件。紫外线固化胶或热固化胶的固化时间、光照强度或温度必须与胶粘剂说明书严格匹配。在实际操作中,贴片定位精度直接影响产品功能,通常采用高精度自动化贴片设备,配合视觉定位系统,确保胶层位置准确。此外,胶层厚度需均匀可控,过厚可能导致应力集中,过薄则可能覆盖不均。通过剪切强度测试和剥离强度测试,验证粘接效果,确保产品在后续组装和使用过程中不会发生脱胶现象。
工艺协同与质量控制体系的实际应用
LSR模压一体成型与背胶贴片并非孤立工序,而是需要严密的工艺协同。从模具设计阶段起,就需考虑贴片区域的结构特征,如预留定位孔、增加摩擦纹理或设计卡扣结构,以辅助贴片定位并增强机械锁固力。在生产过程中,在线视觉检测系统可实时监控模压件的尺寸和外观,自动筛选出色差或变形不良品,防止不良品流入贴片工序,造成浪费。
数据追溯与过程控制是保证良率的关键。通过MES(制造执行系统)记录每一批次LSR的注射参数、固化时间、贴片位置数据以及检测结果,形成完整的质量档案。当出现套位偏差或脱胶问题时,工程师可快速回溯数据,分析是模具磨损、材料批次差异还是工艺参数漂移所致。这种基于数据的闭环控制方法,使得生产过程更加透明和可控,有效提升了产品的一致性和可靠性,满足高端制造业对精密零部件的严苛要求。