液态硅胶材料特性与Q版挂件适配逻辑
液态硅胶(LSR)因其高透明度、优异的耐候性以及极佳的生物安全性,成为制作高质感Q版挂件的理想基材。与传统的固态硅胶相比,液态硅胶具备更低的粘度,能够完美填充精密模具的细微角落,确保Q版人物复杂的五官、发丝或服饰纹理能够清晰呈现,避免缺料或毛边现象。这种材料在固化后具备出色的回弹性,使得挂件在受到挤压或拉扯后能迅速恢复原状,极大地提升了产品的耐用性和用户手感,满足了市场对高品质文创周边及数码配件配件的需求。
在Q版挂件的生产语境中,LSR的双组分特性允许精确控制硫化时间与温度,从而实现对复杂色彩过渡的支持。通过双色或多色共注工艺,设计师可以实现在单个模具内完成不同颜色部件的无缝结合,无需后期组装,这不仅减少了组装工序中的误差,还显著提升了产品结构的稳固性。这种材料层面的优势,使得Q版挂件在保持小巧形态的同时,能够承载更精细的视觉细节,为后续的开模与成型奠定了坚实的物理基础。
模具设计与精密加工标准
Q版挂件的模具开发通常采用高硬度钢材或高精度铝合金作为模仁材料,以确保模具在长期高压注塑下的尺寸稳定性。设计阶段需重点考虑浇口位置与排气系统,由于LSR流动性强,合理的流道设计能减少气泡产生,而精密的排气槽则能有效排出型腔内的空气,防止成品表面出现气纹或烧焦痕迹。对于Q版人物特有的圆润线条,模具型腔需经过高光抛光处理,以获得镜面般的表面效果,同时需设置严密的顶针布局,确保脱模过程中产品不变形、不拉丝。
模具的分型面设计需严格贴合产品几何特征,对于具有悬臂结构或倒扣的Q版细节,需引入滑块或斜顶机构进行成型。这一过程高度依赖3D数据模拟分析,通过模流分析软件预测硅胶在模具内的流动路径与填充情况,提前识别潜在缺陷并优化模具结构。模具精度通常控制在微米级别,以确保每一批次生产的挂件尺寸一致,满足批量生产对公差等级的严苛要求,这是实现工业化量产稳定性的核心环节。
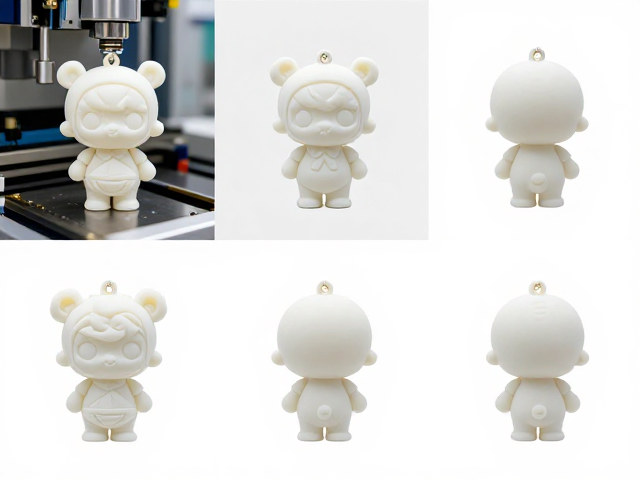
自动化模压成型工艺解析
LSR模压成型通常采用全自动化注塑单元,通过计量泵将A组分(硅基胶)和B组分(固化剂)按严格比例混合后注入加热后的模具型腔。注塑过程中,温度控制至关重要,模具通常保持在150-200摄氏度的高温环境下,以确保硅胶快速且均匀固化。注塑压力需经过精密计算,既要保证胶料能完全填充复杂型腔,又要避免过高的压力导致模具损伤或产品飞边。整个注射与固化过程由PLC系统精确控制,周期时间通常在数十秒至一分钟之间,具体取决于产品壁厚与模具温度设定。
成型后的产品随模具一同进入冷却或保温阶段,以稳定内部分子结构,随后模具打开,机械臂或自动顶针系统将产品顶出。由于LSR具有极高的纯度,成品无需经过繁琐的后清洗,表面洁净度极高。在此环节,需重点监控成型过程中的压力曲线与温度波动,任何异常都可能导致产品出现气泡、杂质或尺寸偏差。自动化生产线能够实时监控这些参数,确保每一枚Q版挂件都符合预设的质量标准,实现高效率与高良品率的统一。
后处理与全检流程规范
模压成型后的Q版挂件通常需要进行去毛边处理,尽管LSR工艺飞边较少,但在分型面处仍可能存在极薄的余料。工业上常采用冷冻去毛边技术,将产品置于低温环境中变脆后,通过滚筒摩擦去除多余部分,这种方式对精细的Q版造型保护性更好,不会损伤主体细节。随后,产品需经过超声波清洗或去离子水冲洗,以去除加工过程中可能残留的微量硅油或灰尘,确保产品表面无残留物,符合高标准的外观要求。
质检环节采用视觉检测系统与人工目检相结合的方式,重点检查产品是否存在缺胶、气泡、杂质、色差或尺寸超差等缺陷。对于Q版挂件,面部五官的对称性、色彩界限的清晰度以及表面光泽度是主要评估指标。合格品进入包装流程,不合格品则被记录并分析原因,用于反馈至模具或注塑环节进行优化。这一严密的后处理与检测体系,确保了最终出厂的每一件Q版挂件都具备一致的高品质外观与物理性能。