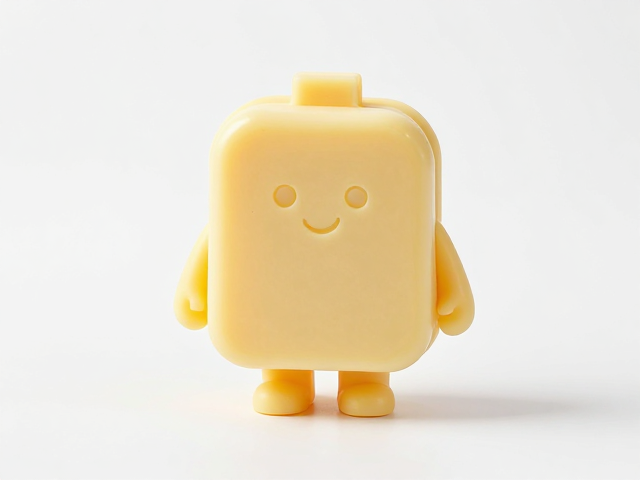
搪胶材质特性与低温注塑的适配逻辑
搪胶玩具的核心材料多为聚氯乙烯(PVC)或热塑性弹性体,这类高分子材料在受热后分子链活动加剧,若加工温度超过其玻璃化转变温度,模型表面极易出现软化、塌陷或尺寸变形。传统注塑工艺通常需要将原料加热至180℃至200℃以上进行熔融流动,这对于需要保留精细面部表情或复杂肢体结构的拟人美食模型构成了严峻挑战。高温不仅会导致模型内部应力释放引发翘曲,还会使涂层或印刷图案发生热降解,影响最终成品的视觉质感。
低温注塑工艺通过调整树脂配方或采用特殊的加热成型技术,将加工环境温度控制在60℃至90℃之间。在这一温度区间内,材料能够保持足够的流动性以填充模具细节,同时避免了因高温导致的材料物理性质改变。对于模拟面包、蛋糕、甜点等美食拟人模型而言,这种工艺能完美复刻食材表面的粗糙纹理、奶油挤花的层次感以及烘焙后的微焦色泽,确保模型在长时间摆放中不因环境温度变化而发生不可逆的形变,从而维持高高保真的视觉效果。
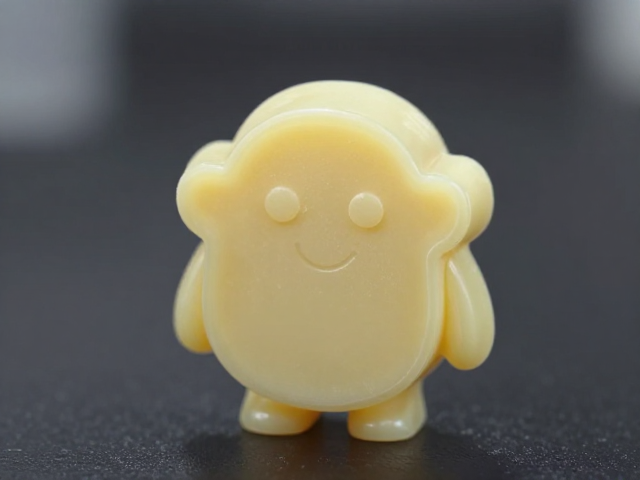
模具设计与温度控制的关键参数
模具的温度设定是低温注塑成功与否的决定性因素。在实际生产环节中,模具内部需配备精密的温控系统,通常维持在55℃至75℃的区间内。这一温度范围略高于室温,足以使低温改性后的搪胶原料在注料后迅速达到最佳成型粘度,却又远低于PVC材料开始软化变形的临界点。模具表面的光洁度处理也需格外精细,经过镜面抛光处理的模腔能够减少材料流动时的摩擦阻力,防止因粘模现象导致的模型表面拉丝或缺料,这对于表现美食模型光滑的糖衣或湿润的水果表皮至关重要。
注料速度与压力参数需根据模型的壁厚和结构复杂度进行动态调整。由于低温材料粘度相对较高,注料过程通常需要采用分段式加压策略。初期采用低压慢速填充,确保材料能平稳包裹模具内的细小骨架或嵌件,避免产生气泡或空洞;后期则适当增加压力以压实材料,消除内部空隙。对于具有复杂内部支撑结构的拟人模型,还需考虑材料的收缩率,通常在模具设计阶段预留0.5%至1.2%的收缩补偿空间,以抵消材料在冷却定型过程中的体积变化,确保模型尺寸精度符合高标准要求。
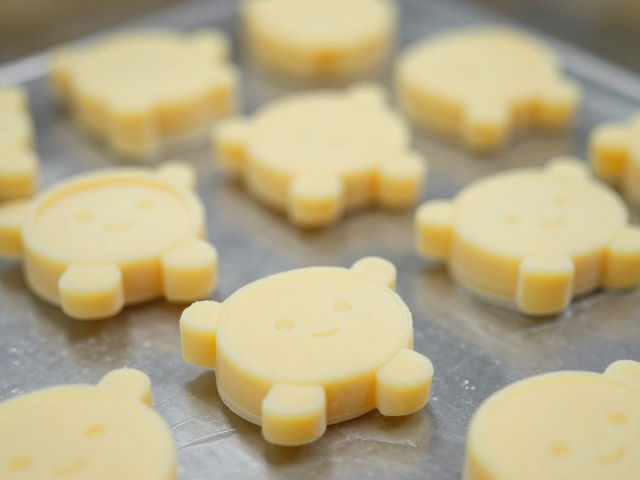
冷却定型与后处理流程规范
成型后的冷却定型阶段需保持环境温度的稳定性,避免骤冷或骤热引发内应力。模型在模具中需停留足够的时间,通常为3至5分钟,使材料内部温度均匀降至室温以下,确保分子结构稳定。取出模型后,应立即检查表面是否有因温度波动导致的雾状白化或局部凹陷。对于部分需要特殊光泽度的美食模型,可在脱模后使用低温热风枪进行局部微调,但需严格控制热风温度不超过60℃,以防表面光泽度受损或材质变软。
后处理环节主要包括去毛边、清洁和表面加固。由于低温注塑产生的飞边较薄,通常使用精密刀片进行手工修整,避免使用高温工具进行切割,以防切口处受热发白。清洁过程中建议使用无水乙醇或专用清洁剂轻轻擦拭表面,去除残留脱模剂或油污,切勿使用强溶剂,以免溶解表面涂层。对于高价值或需长期展示的拟人模型,可喷涂一层透明的哑光或亮光保护漆,增强表面耐磨性,同时提升美食质感的真实度,这一步骤需在通风良好且无尘的环境中进行,确保涂层均匀无流挂。