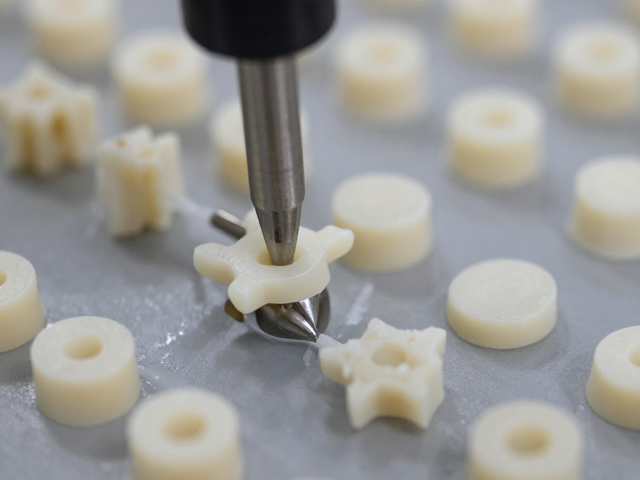
搪胶低温注塑成型的工艺原理与温度控制
搪胶工艺通常涉及PVC糊树脂与增塑剂、稳定剂等原料的混合与凝胶化过程,而低温注塑成型则主要针对工程塑料或改性材料在较低温度下的流动与固化特性。在实际生产场景中,将搪胶件与注塑件结合,或者在注塑过程中实现金属件嵌入,核心在于解决两种材料在热力学性能上的差异。搪胶材料通常需要在150-180摄氏度的烘道中进行凝胶固化,而许多用于嵌入成型的金属件或高韧性塑料基材,其加工温度可能远低于此范围,或者需要精确控温以防止搪胶层过热分解。因此,工艺的关键点在于建立稳定的温度梯度,确保注塑基材在低温环境下(如40-80摄氏度模具温度)保持尺寸稳定性,同时为后续搪胶或二次注塑提供合格的粘接界面。
温度控制的精确性直接影响成品的结合强度与外观质量。过高的模具温度会导致搪胶层表面流平性不佳,出现橘皮或气泡;而过低的温度则可能引起注塑件内应力残留,导致金属嵌入位出现微裂纹。通过模温机对模具不同区域进行独立温控,可以平衡冷却速率与固化效果。例如,在金属嵌件预热后放入模具,注塑时保持模具表面温度低于注塑材料的结晶温度,有助于减少收缩应力,为后续可能的搪胶包覆或结构结合提供平整、无变形的基准面。这种低温环境不仅保护了精密金属件的几何精度,也避免了高温对某些敏感性添加剂的破坏。
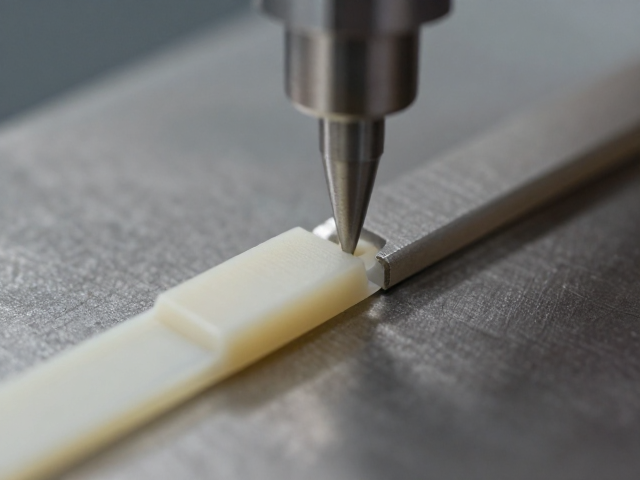
金属件嵌入的定位精度与应力消除
金属件在注塑成型中的嵌入并非简单的物理放置,而是涉及严密的定位逻辑与应力管理。常见的嵌件形式包括螺纹杆、导针、散热片或结构性加强筋。为了确保嵌入后的同心度与位置精度,模具中通常设计有高精度的导向销或定位槽。在自动化生产线上,机械臂或振动盘将预热至一定温度的金属件放入模具型腔,预热步骤至关重要,它能防止冷金属件接触高温熔体时产生急剧的热冲击,从而避免注塑件表面出现银纹或结合线缺陷。金属件的表面处理,如滚花、压痕或化学氧化,能显著增加注塑材料对金属的机械咬合力,提升整体结构的抗剪切能力。
应力消除是确保嵌件注塑件长期稳定性的另一大核心。金属与塑料的热膨胀系数差异巨大,冷却过程中产生的内应力可能导致产品变形或嵌件松动。通过优化注塑参数,如降低注射速度、增加保压压力并延长冷却时间,可以有效减少残余应力。此外,采用阶梯式冷却或在模具中设置应力释放槽,能够缓解局部应力集中。对于高精度要求的部件,还需考虑金属件与塑料件之间的间隙配合,通常预留0.1-0.3毫米的间隙,以容纳因温度变化引起的尺寸微调,防止因热胀冷缩导致的装配干涉或结构失效。
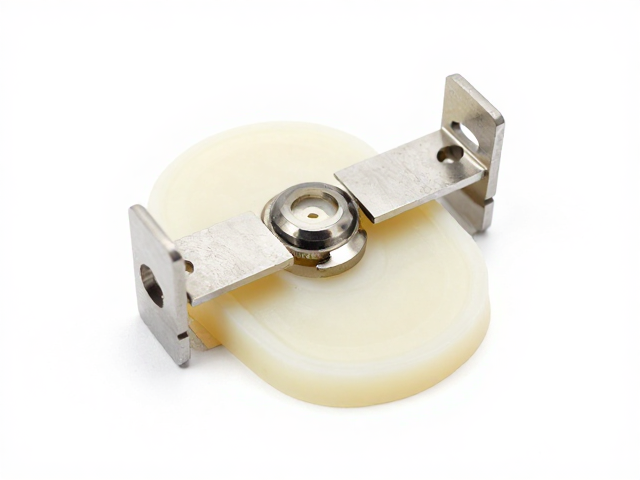
拆件技巧与脱模保护机制
脱模是注塑成型中极易产生外观缺陷的关键环节,特别是当产品包含金属嵌件或复杂结构时。合理的脱模斜度设计是基础,通常建议在垂直于开模方向的表面设置1-3度的斜度,以减小脱模阻力。对于搪胶与注塑结合的产品,由于搪胶层较软且易粘附模具,脱模时需要特别注意保护搪胶表面的完整性。采用气动顶出或多级顺序顶出系统,可以确保受力均匀,避免局部顶白或变形。模具表面的精密抛光(如镜面处理)或经过特殊的防粘涂层处理,能显著降低摩擦系数,使脱模过程更加顺畅。
拆件过程中的细节处理直接影响良品率。在顶出过程中,若产品结构复杂,可能需要使用侧向抽芯机构或可动镶件来应对倒扣结构。对于金属嵌件,需确保顶针位置避开嵌件受力点,防止因顶出不均导致嵌件倾斜或脱落。此外,脱模剂的使用需谨慎,过量或不当使用脱模剂会影响后续印刷、喷涂或粘接工艺。因此,更倾向于通过优化模具表面处理和注塑工艺参数来实现无油脱模。拆件后,应立即检查嵌件位置度及搪胶层是否有破损,对于轻微粘模现象,可通过微调模具排气或调整脱模速度进行修正,而非依赖化学脱模剂。
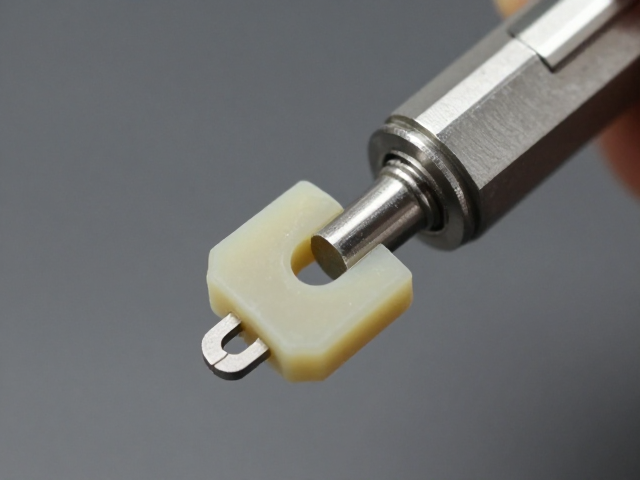
工艺协同与质量控制要点
搪胶低温注塑与金属嵌入的组合工艺,要求各环节紧密协同。从原料预处理到模具维护,每一个环节都影响着最终产品的性能。原料的干燥处理不可忽视,水分残留会导致注塑件出现气泡或强度下降,特别是对于吸湿性较强的工程塑料。模具的清洁与保养也是重点,残留的油污或降解塑料会影响嵌件定位精度和搪胶层的附着力。定期清理模具型腔及嵌件定位孔,确保无异物堆积,是维持工艺稳定性的必要措施。
质量控制体系需覆盖从首件检验到过程监控的全过程。关键控制参数包括模具温度、注射压力、保压时间、嵌件预热温度及搪胶固化时间。通过统计过程控制(SPC)方法,实时监控这些参数的波动,及时发现异常趋势。对于金属嵌件,需定期检测其尺寸精度及表面处理质量,确保符合嵌入要求。搪胶层的外观检查应包括厚度均匀性、无气泡、无流挂等指标。通过建立严密的数据追溯体系,记录每批次产品的工艺参数与检测结果,有助于快速定位问题根源,优化工艺窗口,提升整体生产效率与产品一致性。