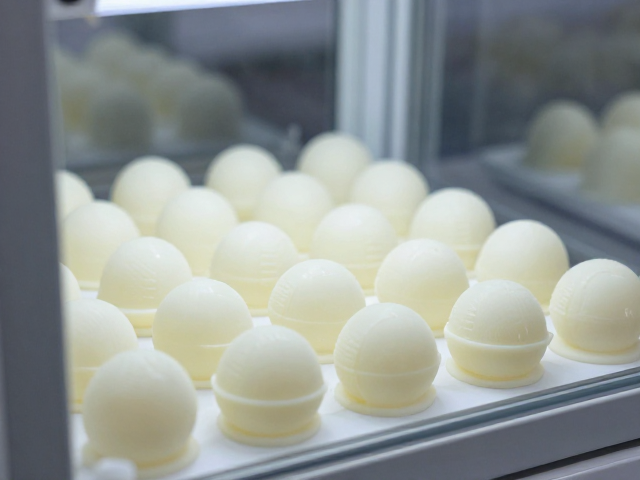
搪胶低温注塑成型的核心工艺解析
搪胶玩具的生产基础在于PVC糊树脂与增塑剂混合形成的胶料特性,低温注塑技术通过控制模具温度与注射速率,确保胶料在填充过程中保持适宜的粘度与流动性。这一过程通常需要在60至90摄氏度的模具环境中进行,胶料受热后逐渐固化,形成具有规定厚度的空心结构。温度控制的精确度直接影响产品的表面光洁度与内部应力分布,过高的温度可能导致胶料分解或产生气泡,而温度过低则会引起填充不满或熔接痕明显的问题。
成型过程中的排气设计是关键环节,模具通常设置微小的排气槽以排出内部空气,防止产品表面出现气纹或空洞。注射速度需与胶料的流变特性相匹配,慢速注射有助于胶料均匀铺展,减少湍流带来的表面缺陷。固化时间由胶料配方及壁厚决定,通常为数分钟至十几分钟,期间需保持压力稳定,防止胶料回流或变形。脱模时需借助机械顶针或气压辅助,确保产品完整取出,避免因粘模导致的表面损伤或结构破裂。
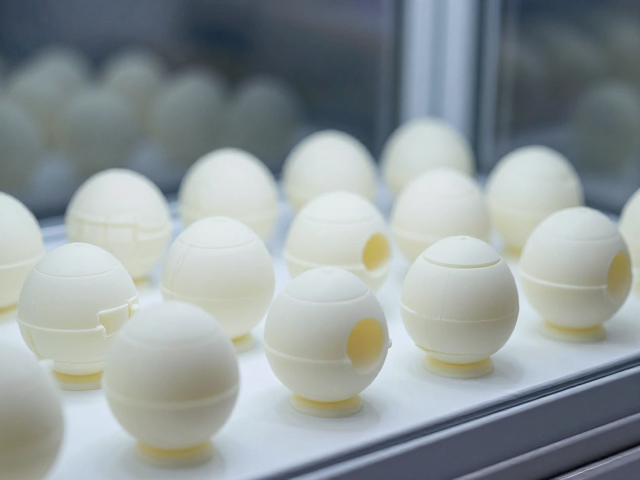
球形扭蛋壳的结构设计与制造难点
球形扭蛋壳作为潮玩核心组件,其几何对称性要求极高,模具设计需采用精密的分型面与滑块结构,以实现复杂曲面的完美闭合。双腔模具可同时成型两个半球壳,再通过后续组装形成完整球体,这种设计有助于减少合模线误差,提升整体圆度。壁厚控制是另一大挑战,均匀性直接影响产品的强度与外观,通常要求壁厚误差控制在±0.1毫米以内,需通过模流分析软件优化浇口位置与冷却系统布局。
扭蛋壳内部常设置卡扣或螺旋结构,用于固定内部玩偶或实现开合功能,这些细节特征对注塑精度要求苛刻。模具钢材需经过硬化处理,以抵抗长期生产中的磨损,保持型腔尺寸稳定性。生产过程中需定期检测球体的直径与圆度,使用三坐标测量仪或光学扫描仪验证数据,确保批次间的一致性。表面处理前,需对合模线进行精细打磨,消除肉眼可见的缝隙,为后续喷涂或印刷提供平整基底。
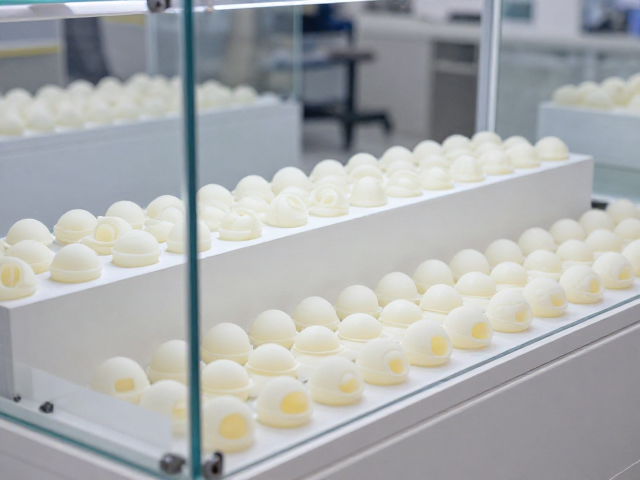
潮玩展示柜的模块化生产与组装
展示柜的生产涉及亚克力、金属支架及玻璃等多种材料,亚克力板材通过CNC切割或激光切割成型,边缘经火焰抛光或溶剂擦拭处理,达到高透明度与光滑度。金属框架通常采用铝合金或不锈钢型材,通过精密焊接或螺丝连接固定,确保整体结构的稳固性与承重能力。各部件需经过严格的尺寸校验,公差范围通常控制在±0.5毫米,以保证组装时的无缝衔接与外观整洁。
展示柜内部常配备LED照明系统,线路隐藏于框架内部,通过隐藏式接线槽与防水接头连接,确保散热与安全性。玻璃面板采用钢化处理,边缘进行倒角打磨,防止划伤与应力集中。组装过程中,需特别注意不同材料间的热膨胀系数差异,避免因温度变化导致结构变形或连接件松动。成品需经过震动测试与承重测试,验证其在运输与使用过程中的稳定性,确保无异响、无松动现象。
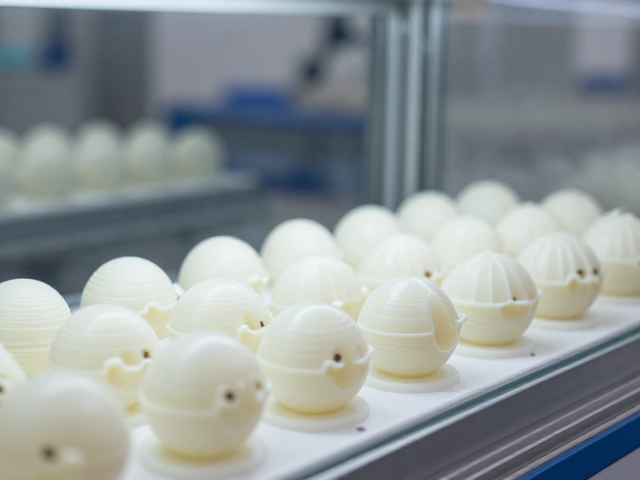
生产工艺中的质量控制与检测标准
搪胶产品的质量检测涵盖外观、尺寸与物理性能多个维度,外观检查需在标准光源箱下进行,评估颜色均匀度、表面瑕疵及变形情况。尺寸检测使用高精度卡尺或影像测量仪,记录关键部位如壁厚、孔径、外径等数据,确保符合设计图纸要求。物理性能测试包括跌落测试、拉伸测试及耐黄变测试,验证产品在正常使用条件下的耐用性与稳定性。
检测过程中发现的问题需立即反馈至生产环节,调整模具温度、注射压力或固化时间等参数,进行试产验证。建立详细的生产数据记录体系,追踪每一批次产品的工艺参数与检测结果,形成可追溯的质量档案。定期对检测设备进行校准与维护,确保测试数据的准确性与可靠性。通过持续优化工艺流程与严格的质量管控,提升产品的一致性与市场竞争力,满足高端潮玩市场对精度的严苛要求。