1/8比例模型PVC材质特性与高温注塑成型原理
1/8比例模型通常指高度在16至18厘米左右的实体模型,其主体骨架多采用ABS工程塑料,而面部、手部等需要精细表现细节的部件则选用PVC(聚氯乙烯)材料。PVC材料具有良好的柔韧度和可塑性,但在高温注塑过程中,温度控制是决定成品质量的核心变量。注塑温度通常维持在160℃至185℃之间,这一区间能确保PVC颗粒充分熔融并填充模具细微纹理,同时避免因温度过高导致材料降解变黄或产生气泡。模具本身多为高精度钢模,经过精密加工后,型腔表面需保持极高的光洁度,以应对PVC在冷却收缩时可能产生的应力变形。
注塑过程中的保压时间和冷却时间直接影响模型的尺寸稳定性。保压阶段旨在补充材料冷却时的体积收缩,防止模型内部出现缩痕或空洞;冷却阶段则需确保模型在脱模前已具备足够的刚性。对于1/8比例模型,由于体积相对较大,热量散失较慢,因此冷却系统的设计需兼顾效率与均匀性。若冷却不均,模型不同部位收缩率差异会导致整体变形,进而影响后续组装时的贴合度。此外,注塑机的锁模力需精确匹配模具尺寸,过大的压力可能导致模具微损或模型飞边过多,增加后期清理难度。
精密模具设计与分模线处理逻辑
高精度钢模的设计是塑造1/8比例模型外观的基础,模具的分模线位置直接决定了模型表面的完整性。设计师需根据模型结构特征,合理规划分模线走向,尽量将其隐藏在衣褶、头发边缘或身体侧面等视觉不显著区域。然而,完全消除分模线在复杂曲面结构中极具挑战性,模具制造时需通过精密的滑块和斜顶机构来实现复杂结构的成型,这要求模具加工精度达到微米级别。模具表面的蚀纹或抛光处理也需严格遵循设计需求,高光部位需镜面抛光,而哑光部位则需进行相应的喷砂或化学蚀刻处理,以模拟不同材质的视觉效果。
注塑成型后,模型表面不可避免地会残留浇口痕迹或轻微的合模线凸起。这些细微瑕疵在近距离观察下尤为明显,直接影响模型的精致感。因此,模具设计时需考虑浇口位置,通常采用点浇口或潜伏式浇口,以减少残留面积。对于分模线处可能产生的溢料,模具排气槽的设计至关重要,合理的排气能防止空气滞留导致的填充不足或烧焦现象。模具的维护与保养同样关键,定期的清洁和检查可防止模具表面损伤,确保每一批次生产的模型都能保持一致的表面质量,避免因模具磨损导致的批量性外观缺陷。
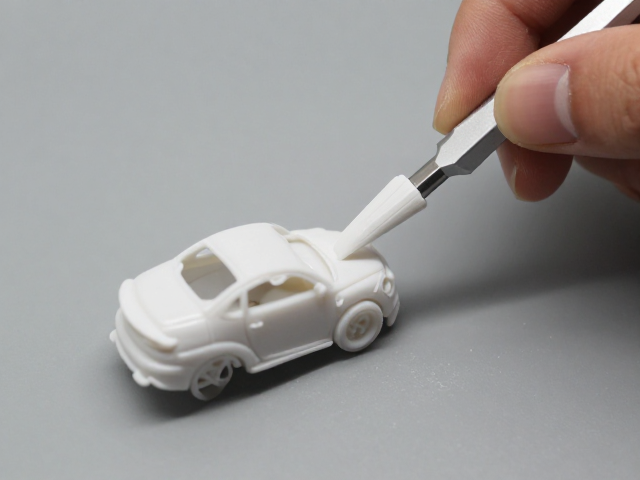
模型部件拆解与基础打磨流程
PVC注塑完成的模型部件需经过严格的分拣与初步处理,去除注塑过程中产生的飞边和毛刺是第一步。使用锋利的笔刀或专用修边剪,小心切除浇口残留和分模线处的溢料,操作时需保持刀具与模型表面呈适当角度,避免划伤主体或造成崩口。对于大面积的平整表面,如背部、大腿外侧等,可使用不同目数的砂纸进行打磨。通常从400目开始,逐步过渡到800目、1000目,以消除注塑痕迹和细微划痕。打磨过程中需保持力度均匀,采用画圈或直线往复的方式,避免局部过度磨损导致表面凹陷。
关节连接处和内构部件的打磨需更加细致,确保活动顺畅且无干涉。使用小尺寸砂纸或砂块处理关节孔位和连接轴,注意保持孔位的圆整度,避免因打磨不均导致模型组装后松动或歪斜。对于面部五官等高精度区域,严禁使用粗砂纸直接打磨,以免破坏原始细节。可使用软性打磨棒或海绵砂块,配合极细的砂纸进行轻柔修整,重点处理分模线残留和轻微瑕疵。打磨过程中需频繁擦拭模型表面,检查打磨效果,确保表面平整光滑,为后续的补土和涂装做好准备。
补土材料的选择与填补技巧
补土用于填补模型表面的微小瑕疵、砂纸痕或修复破损,选择合适的补土类型至关重要。对于1/8比例模型,水性补土因其干燥后质地细腻、易于打磨且无刺激性气味,成为首选材料。水性补土通常由丙烯酸树脂和水性溶剂组成,具有良好的附着力和填充性。使用时需根据瑕疵大小选择不同稠度的补土,大面积平整面可使用流动性较好的薄层补土,而深坑或缝隙则需使用稠度较高的填缝补土。补土前需确保模型表面清洁无油污,必要时可使用酒精擦拭,以提高补土的附着力。
填补过程中,使用细头笔刷或塑料签蘸取补土,小心涂抹于瑕疵处,略高于模型表面,以补偿干燥收缩。对于细微划痕,可采用薄涂多遍的方式,每遍干燥后轻轻打磨平整,重复至表面完美融合。补土干燥时间受环境温度和湿度影响,通常需等待2-4小时完全固化。固化后,使用1000目至1500目砂纸进行精细打磨,直至补土区域与模型表面完全平滑过渡,无凹凸感。打磨时需轻柔操作,避免用力过猛磨穿补土或损伤模型主体,确保表面达到理想的平整度,为后续涂装提供完美基底。
表面平整度检查与涂装前准备
补土打磨完成后,需对模型表面进行全面检查,确保无遗漏瑕疵。在强光下从不同角度观察模型表面,利用光影反射检查平整度,任何微小的凹陷或凸起都会在光线下显现为阴影或亮点。对于发现的残留瑕疵,需重新进行补土和打磨处理,直至表面达到镜面般平滑的效果。检查过程中还需关注关节活动范围,确保打磨未影响模型的可动性。若发现关节处补土过多导致活动受阻,需小心去除多余补土,恢复关节灵活性。
表面处理后,需彻底清洁模型表面,去除打磨产生的粉尘和残留物。使用软毛刷或压缩空气清理缝隙和细节处,再用无尘布擦拭整体表面。对于高光部位,可使用少量模型专用清洁剂去除潜在油污,确保涂装附着力。检查完毕后,模型应处于干燥、无尘状态,准备进入涂装环节。此时模型表面应呈现均匀的哑光质感,无补土痕迹、砂纸痕或异物,为后续底漆喷涂和细节刻画提供最佳条件。这一阶段的严谨处理,直接决定了最终成品的视觉表现力和收藏价值。