材料配比与石膏浆液制备
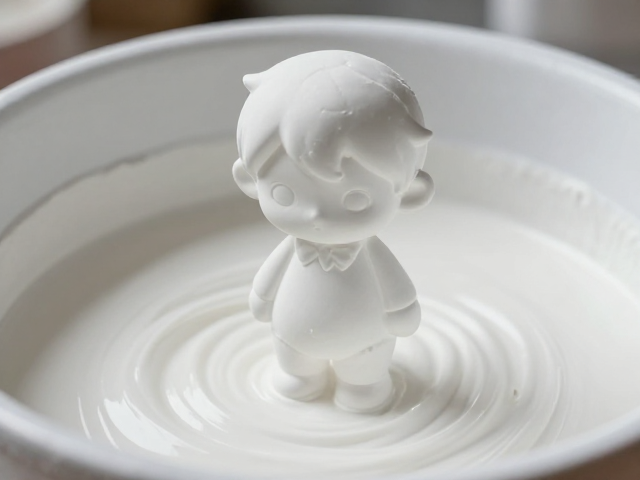
Q版人物石膏注浆成型的核心在于石膏浆液的流动性与凝固特性的平衡。工业上常用的建筑石膏粉(CaSO₄·2H₂加热脱水产物)与水混合后,会经历溶解、水解、成核及晶体生长过程。一般而言,石膏粉与水的质量比控制在1:0.6至1:0.8之间,具体数值需根据石膏粉的细度和活性进行调整。过高的水灰比会导致成品强度降低、收缩率增加,而水灰比较低则浆液粘度过大,难以填充模具细微结构。
在制备过程中,需将石膏粉缓慢倒入水中,避免粉体结团。搅拌过程应持续且均匀,通常使用电动搅拌器以中等转速搅拌3-5分钟,直至浆液呈现均匀的奶油状质地,无颗粒感且无明显气泡。部分工艺中会加入少量减水剂或缓凝剂以改善浆液性能,但需严格控制添加比例,以免干扰石膏晶体的正常生长,影响最终成型的表面光洁度。
模具处理与注浆技巧
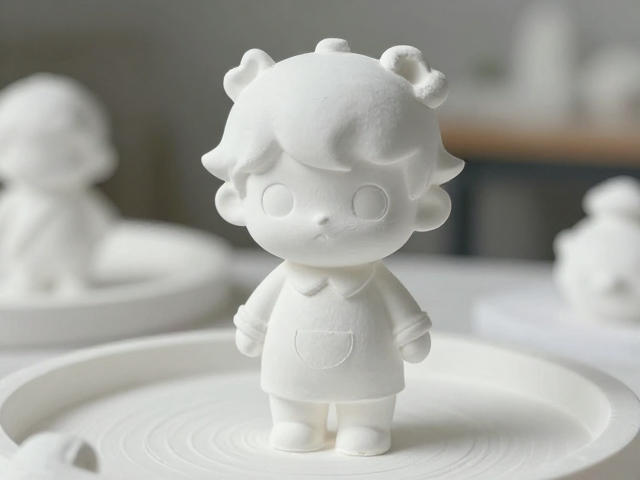
模具的选择与预处理直接决定Q版人物的细节还原度。硅胶模具因其优异的弹性和耐反复使用性成为主流选择,使用前需确保模具内部清洁干燥。为了获得更光滑的表面并便于脱模,可在模具内壁喷涂极薄的脱模剂,如专用硅油或滑石粉,但需避免过量导致浆液流动受阻或表面出现油斑。
注浆时需保持模具倾斜,让浆液从模具底部或最低点缓慢流入,利用重力作用排出空气,减少气泡残留。对于复杂的Q版造型,可采用分段注浆或多次注浆的方式,先填充主体部分,待初步凝固后再注浆细小部位。注浆完成后,静置等待浆液开始凝固,此时需观察模具表面,当浆液表面失去光泽并开始发热时,表明晶体生长进入快速阶段。
脱模与自然风干控制
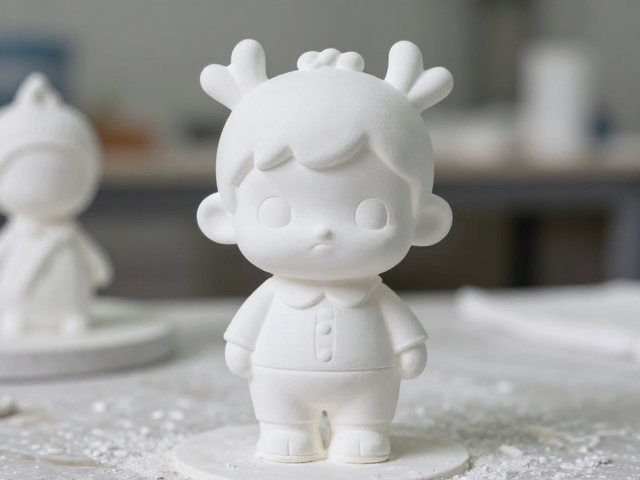
脱模时机是防止成品变形或破损的关键。石膏在初凝后逐渐形成刚性结构,但早期强度较低。通常在注浆后20-40分钟,根据环境温度和湿度调整,当模具内石膏表面硬化且轻微发热消退,即可小心剥离硅胶模具。脱模时需动作轻柔,避免用力过猛导致Q版人物的四肢等薄弱部位断裂。对于大型或结构复杂的模型,可使用软质工具辅助脱模,减少对成品的机械损伤。
自然风干是去除石膏内部游离水分的过程,这一阶段会伴随体积收缩。成品应放置在通风良好、温度适宜(15-25℃)且湿度适中(40-60%)的环境中。避免阳光直射或高温烘烤,否则会导致表面干燥过快而内部水分滞留,引发开裂或变形。在风干初期,可使用塑料薄膜部分覆盖成品,减缓表面水分蒸发速度,使内外干燥均匀,提高成品致密性。
后期打磨与表面修饰
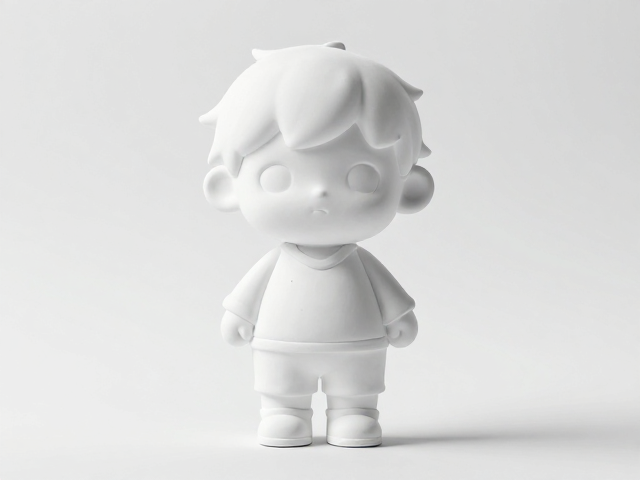
自然风干后的石膏表面可能存在细微毛刺或注浆痕迹,需进行打磨处理。选用不同目数的砂纸,从低目数(如200-400目)逐步过渡到高目数(800-1000目),对表面进行轻柔打磨。打磨时应注意保持石膏表面的完整性,避免过度打磨导致细节模糊。对于Q版人物特有的圆润造型,需特别注意边缘和连接部位的平滑过渡。
表面修饰可采用水性颜料或丙烯颜料进行上色。石膏具有较强的吸水性,上色前需确保表面完全干燥且无粉尘。可使用稀释的白乳胶混合颜料进行打底,增强颜料附着力并封闭石膏孔隙。上色时采用薄涂多层的方式,避免颜料堆积掩盖细节。完成后,可喷涂透明清漆或保护剂,提升成品的光泽度和耐候性,防止日常触碰导致的表面磨损。