搪胶低温注塑工艺的核心原理与材料特性
搪胶工艺在玩具制造领域常被称为包胶,其核心在于将液态PVC糊状树脂注入经过预处理的模具内部,通过加热旋转使树脂均匀附着在内部骨架表面,随后冷却固化形成具有一定弹性和韧性的外壳。这一过程对温度控制有着极高的要求,低温注塑通常指在树脂固化阶段或后续组装环节中,采用相对较低的热能环境,以避免高温导致搪胶层与内部硬质塑料骨架(如PP或ABS)产生热应力开裂或变形。这种工艺优势体现在成品表面具备类似橡胶的触感,且能通过调整树脂配方获得不同的硬度和光泽度,是制作需要亲肤手感或高缓冲性能产品的常用手段。
材料的选择直接决定了最终产品的物理表现,常见的搪胶原料多为聚氯乙烯(PVC)添加增塑剂、稳定剂及填料混合而成的糊状物。在低温环境或需要快速脱模的生产场景中,树脂的流变性能显得尤为重要,过高的粘度会导致填充不均,产生气泡或缺料,而过低的粘度则可能引起流挂。通过精确计算树脂在模具内的受热曲线,工程师可以优化固化时间,确保搪胶层与骨架之间形成稳定的机械咬合,而非依赖化学粘合剂,这种物理结合方式在后续应对温差变化时表现出更优异的尺寸稳定性,减少了因材料热膨胀系数差异导致的剥离风险。
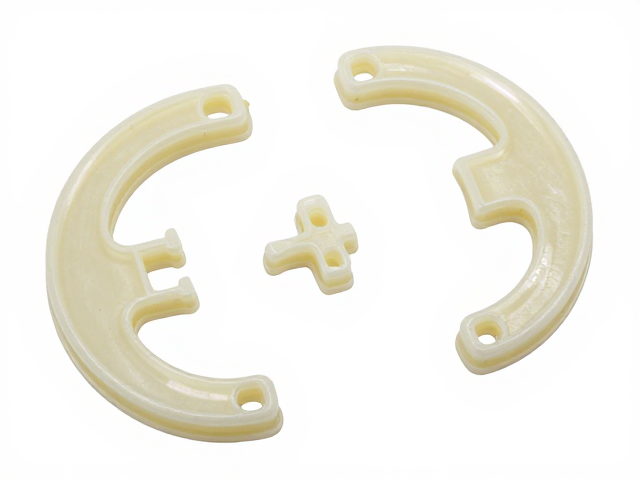
拆件组合中的结构设计与公差匹配
在复杂造型的搪胶玩具生产中,拆件组合并非简单的部件拼接,而是涉及严密的结构设计与公差管理。由于搪胶工艺形成的壳体通常具有一定的厚度波动范围,内部骨架的设计必须预留足够的装配间隙,以容纳搪胶层的厚度偏差。常见的组合方式采用卡扣、超声波焊接或机械螺丝固定,其中卡扣设计需考虑搪胶材料的弹性模量,确保在组装过程中卡扣能顺利嵌入并产生足够的保持力,同时避免因应力过大导致搪胶层在卡扣处出现白色应力纹或破裂。
公差匹配的核心在于“软硬结合”的界面处理,内部硬质骨架通常设置定位柱或加强筋,这些结构在搪胶注入时会形成局部的加厚区或减薄区。为了提升组合后的整体强度,骨架接触面常设计为微纹理或磨砂处理,以增加搪胶树脂与骨架的附着力。在自动化组装线上,机械臂需精准控制压合力度,过大的压力可能导致搪胶层局部变形,影响外观平整度;压力不足则可能导致结合部松动,产生异响。因此,每个拆件的结合面都经过严密的模流分析和试模验证,确保在批量生产中能保持稳定的配合精度。
珠光漆涂装的表面处理与工艺难点
珠光漆涂装旨在在搪胶表面营造独特的闪烁效果,其核心在于漆料中云母片或珠光颜料的定向排列与成膜质量。搪胶表面通常具有一定的微观粗糙度,直接喷涂难以获得均匀细腻的珠光效果,因此前处理工序至关重要。常规流程包括清洁去油、打磨抛光以及喷涂底漆,底漆的作用是封闭搪胶表面的微孔,提供平滑的附着基底。珠光漆本身不含遮盖性颜料,其视觉效果高度依赖于底层颜色的纯净度和光滑度,若底层存在瑕疵,珠光效果会显得浑浊或斑驳。
喷涂过程中,喷枪的角度、距离及气压控制直接影响珠光颜料的排列状态。水平喷涂易使云母片平铺,呈现镜面般的流动光泽;垂直或倾斜喷涂则可能使颜料堆积,产生颗粒感。此外,烘烤温度需严格控制,过高的温度可能导致珠光漆中的树脂成分过度收缩,引起漆膜开裂或光泽度下降;温度过低则会导致溶剂挥发不完全,引发流挂或附着力不佳。在实际生产中,常采用多层薄喷的方式,每层之间设置闪干时间,以消除溶剂气泡,确保最终漆面具备高透明度和稳定的珠光闪烁感。
实战解析:从模具调试到成品检验的全流程
以一款标准的动物造型玩偶为例,其生产始于模具的分型面检查与温控系统校准。模具表面需定期进行激光清洗,去除脱模剂残留和油污,确保搪胶树脂能均匀分布。注入树脂后,模具在烘箱中按预设曲线升温,期间需监控模具内部的温度传感器数据,确保搪胶层厚度均匀。脱模后,内部骨架需经过超声波焊接或卡扣组装,此步骤需使用专用治具固定,防止组装过程中发生错位。
涂装阶段,组装好的半成品进入喷涂房,先喷涂一层高透明底漆,随后进行珠光漆喷涂。喷涂完成后,产品进入UV固化室或热风烘道进行干燥。检验环节重点检查珠光效果的均匀性、无流挂、无缩孔,以及拆件组合处的缝隙均匀度。使用塞尺测量结合部间隙,确保符合设计标准。对于不合格品,需分析是注塑温度不均、组装应力过大还是喷涂参数不当,通过调整工艺参数进行闭环优化,确保每一批次产品的外观一致性和结构稳定性。