小批量定制场景下的工艺选择逻辑
在小批量定制的生产环境中,柔性制造的能力直接决定了成型的效率与成本结构。传统的大规模注塑或压铸难以应对多样化、低数量的订单需求,而液态成型技术通过模具的轻量化设计,能够以极低的边际成本实现复杂几何形状的复制。这种模式特别适用于原型验证、艺术品复刻以及高附加值的小宗工业配件制作,其核心优势在于无需高昂的开模费用,且能快速迭代设计版本。
材料体系的差异是决定工艺路径的关键变量。环氧树脂与聚氨酯树脂在固化机理、物理性能上存在显著区别,直接影响了最终产品的应用场景。环氧树脂通常具有更优的硬度、耐候性和透明度,适合需要长期户外使用或高机械强度的部件;相比之下,聚氨酯树脂具备更好的韧性、耐低温性能和更快的脱模速度,常用于需要承受冲击或低温环境的产品。选择合适的基材是确保小批量生产稳定性的第一步,需严格依据产品的使用环境进行匹配。
分层自流平滴胶工艺的核心控制点
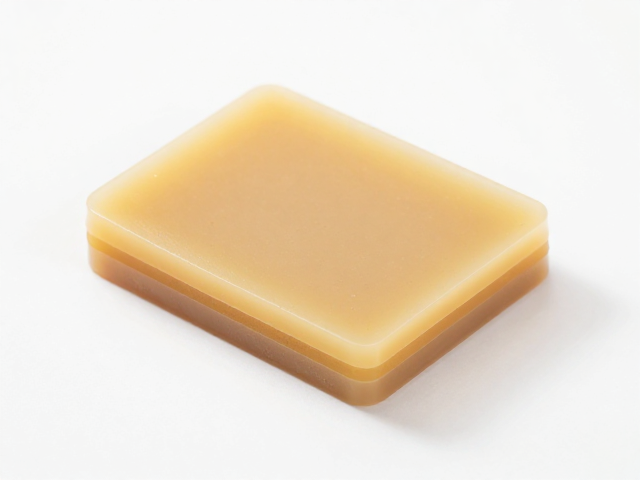
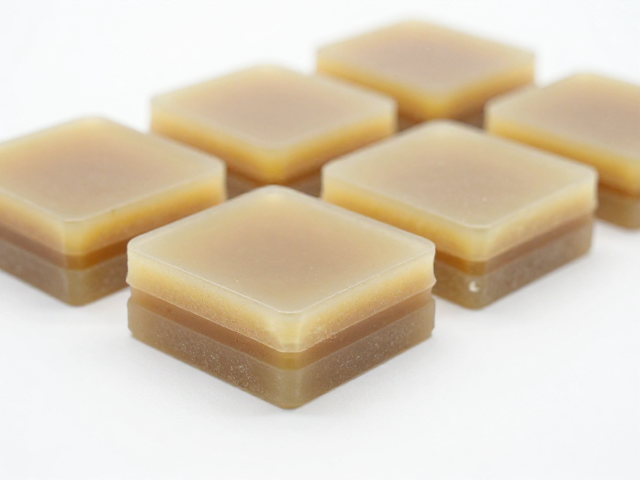
分层滴胶技术通过分次浇注液体材料,利用材料的表面张力和重力作用实现自然流平,从而消除气泡并提升表面光洁度。每一层浇注的厚度通常控制在1-5毫米之间,过厚的涂层容易因内部应力释放不均导致开裂或变形。操作过程中需严格控制环境温度,理想区间为20-25摄氏度,湿度低于60%,以防止表面结露或固化过快产生的橘皮现象。
为了获得镜面效果,自流平过程中的排气步骤至关重要。常规做法是在静置固化前进行真空脱泡处理,或在浇注后使用热风枪或红外灯进行表面烘烤,破坏气泡表面的张力使其破裂。对于大型平面件,需计算树脂的流平时间窗口,确保在凝胶点之前完成流平,避免表面出现波纹。此外,多次浇注时需在前一层达到指触干状态时进行,以增强层间附着力,防止分层剥离。
UV树脂胶浇注工艺的光固化特性
UV树脂胶依赖紫外线照射引发聚合反应,其固化速度远快于传统热固化树脂,通常只需数秒至数分钟即可初步定型。这一特性使得UV树脂在小批量定制中具有极高的生产效率优势,尤其适合需要快速周转的订单。然而,UV树脂的固化深度有限,通常仅适用于薄层浇注或透明度要求极高的薄壁件,过厚的浇注会导致底部固化不完全,产生粘手或发白现象。
在工艺执行中,光源的波长和强度直接影响固化质量。标准UV灯管发射的紫外线波长主要集中在365nm至405nm之间,需确保照射面积覆盖整个浇注区域,避免因光照不均导致的局部未固化。由于UV树脂对氧气敏感,表面可能出现粘滞现象,可通过覆盖PET膜进行隔离固化,或在配方中添加抗氧剂解决。此外,UV树脂的热释放问题需引起重视,快速固化产生的热量可能导致薄壁件变形,需通过分段照射或降低光源功率来控制温升。
工艺对比与场景适配分析
分层自流平滴胶与UV树脂胶在物理性能上存在显著差异,直接决定了其适用场景。自流平滴胶固化后形成的交联网络致密,硬度高、耐磨性强,适合制作桌面摆件、奖牌、标牌等需要高硬度和良好触感的产品。其固化时间较长,允许工匠进行较长时间的表面修饰和细节处理,适合对外观细节要求极高的艺术品制作。
UV树脂胶则以其卓越的透明度和快速固化特性,在需要高透明度和精密细节的领域表现突出。其折射率通常高于环氧树脂,能更好地保留内部色彩和纹理,常用于珠宝封装、光学镜片原型制作及电子元件灌封。然而,UV树脂的耐候性相对较弱,长期暴露在紫外线下易黄变,因此在户外使用场景中需添加抗UV剂或进行表面涂层保护。
质量控制与常见问题处理
在实际生产过程中,气泡问题是两大工艺共同面临的挑战。对于分层自流平滴胶,气泡主要来源于搅拌带入和脱泡不彻底,可通过静置消泡、真空脱泡或添加消泡剂解决。对于UV树脂胶,气泡问题常因照射角度不当或树脂粘度过高导致,可通过预热树脂降低粘度,或采用旋转涂布法辅助排气。
尺寸稳定性是另一项关键指标。树脂在固化过程中会发生体积收缩,环氧树脂的收缩率通常在1-3%,而聚氨酯树脂可达5-10%。对于精密零件,需通过模具设计补偿收缩率,或采用低收缩配方树脂。此外,温度变化对固化过程影响显著,低温环境下固化反应缓慢,需延长固化时间或提高环境温度;高温环境下反应过快,可能导致内应力过大,需调整配方或采用分段固化策略。