高温环境下的材料稳定性与注塑工艺耦合
PVC材料在应对高温注塑时,面临着分子链热降解与成型精度平衡的核心挑战。传统热塑性PVC在超过160摄氏度的加工窗口中,极易发生脱氯化氢反应,导致制品表面出现黄变、气泡或机械强度骤降。为了实现真正的一体成型,工业级配方通常引入氯化聚乙烯(CPE)或丙烯酸酯类弹性体作为增韧剂,同时配合有机锡或钙锌复合稳定剂体系,以抑制高温剪切下的分子断裂。这种材料改性并非单一添加,而是需要经过严密的流变学测试,确保熔体在高温高压注入模具时,既能保持足够的流动性填充复杂曲面,又不会因过度流动导致壁厚不均。
注塑过程中的温度曲线控制是决定成品良率的关键变量。模具型腔温度通常需维持在60至80摄氏度之间,以减缓冷却速率,释放内应力,防止因快速冷却导致的翘曲变形。注射速度需采用多级控制,初期低速填充以排除型腔内的空气,中期高速填充确保熔接痕强度,后期低速保压以补偿材料收缩。通过精确计算浇口位置和数量,可以减少熔体在流经狭窄区域时的剪切热积聚,从而避免局部过热引发的材料碳化或色泽不均,为后续的高精度表面处理奠定坚实的基材基础。
肤色层次喷涂的多层复合技术逻辑
肤色喷涂并非简单的单色覆盖,而是基于皮肤光学特性的多层复合系统。人眼对皮肤质感的感知依赖于漫反射光与镜面反射光的比例,因此现代喷涂工艺通常采用“底漆+色漆+清漆”的三层结构。底漆层主要解决附着力问题,使用含有极性基团的树脂体系,增强涂层与PVC基材的结合力;色漆层则需精确调配钛白粉、氧化铁红、氧化铁黄等无机颜料,通过微量的比例变化模拟出血色感与皮下脂肪的色泽层次,避免单一色调带来的塑料感。清漆层则负责提供指定的光泽度(通常为半哑光或丝光),并作为保护层抵抗外界摩擦与紫外线老化。
喷涂环境的洁净度与雾化效果直接决定了肤色涂层的均匀性与细腻度。高压无气喷涂技术需配合静电喷枪,使漆雾颗粒带电荷后均匀吸附于工件表面,减少过喷和流挂现象。在多层喷涂之间,必须设置充分的流平时间,让溶剂挥发,消除橘皮效应。此外,不同批次颜料的色差控制需通过分光光度计进行量化管理,确保大批量生产中的肤色一致性。对于需要表现血管纹理或细微瑕疵的高端应用场景,还需采用移印或丝网印刷技术叠加局部细节,再通过透明涂层覆盖,形成具有视觉深度的仿生效果。
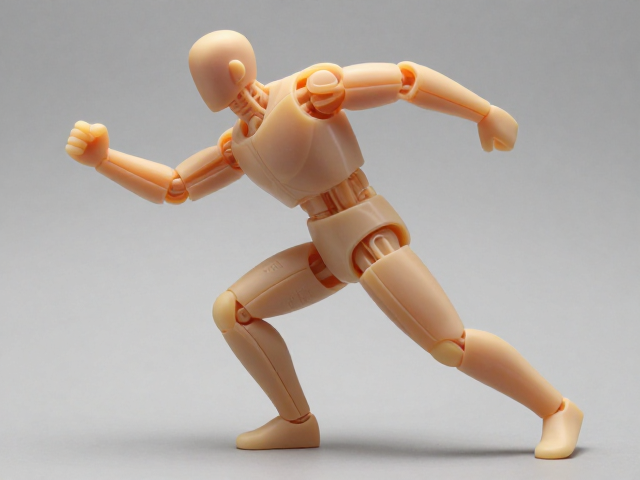
姿态动态设计中的力学结构与运动学分析
人体模型或仿生产品的姿态动态设计,核心在于关节活动范围与结构强度的平衡。PVC一体成型件在作为骨架或支撑结构时,需考虑材料的弹性模量与屈服强度。在设计可动关节时,通常采用活页、销轴或柔性铰链结构。柔性铰链依赖于PVC材料本身的韧性,通过设计细长的连接臂,在受力时产生弹性形变而非塑性变形。这种设计减少了组装零件的数量,提高了整体结构的可靠性,但需通过有限元分析(FEA)模拟不同角度下的应力分布,防止长期动态负载导致连接部位疲劳断裂。
动态表现的真实性还取决于重心分布与运动轨迹的自然性。静态姿态下,重心投影需落在支撑面内以保持稳定;动态姿态下,则需模拟行走、摆动时的惯性力。设计时需计算各部件的质量分布,优化配重,使运动过程中不会出现因惯性过大导致的失控或抖动。对于需要精细动作表现的部位,如手指或手腕,内部可能嵌入金属丝或高强度尼龙骨架,外部包裹经过特殊软化的PVC材料。这种复合结构既保证了内部骨架的驱动效率,又保留了外部材料的包裹性与触感,使得最终呈现的动态效果符合生物力学规律,避免出现僵硬的机械感。
表面处理与长期耐候性的协同机制
成品表面的长期保持能力取决于涂层体系与环境因素的协同作用。PVC基材在长期暴露于紫外线、高温或潮湿环境中,容易发生光氧化降解,导致表面粉化、开裂或褪色。为了提升耐候性,清漆层中需添加紫外线吸收剂(如苯并三唑类)和受阻胺光稳定剂(HALS),它们能通过捕获自由基或吸收紫外线能量,延缓聚合物链的断裂。同时,表面硬度测试需符合相关行业标准,确保在日常接触中不易产生划痕,保持肤色的视觉完整性。
清洁与维护也是影响成品外观寿命的重要环节。PVC表面若沾染油性污渍或化妆品,可能会渗透至涂层微观孔隙,导致色泽变暗或发粘。因此,推荐使用中性清洁剂进行轻柔擦拭,避免使用强酸、强碱或含有机溶剂的擦拭布,以防溶解表面清漆层。对于高频接触部位,可定期涂抹少量硅酮类保养剂,形成临时保护膜,减少摩擦损耗。通过科学的维护手段,可以显著延长肤色喷涂件的光泽度保持时间,确保其在各种使用场景下均能维持预设的视觉效果。