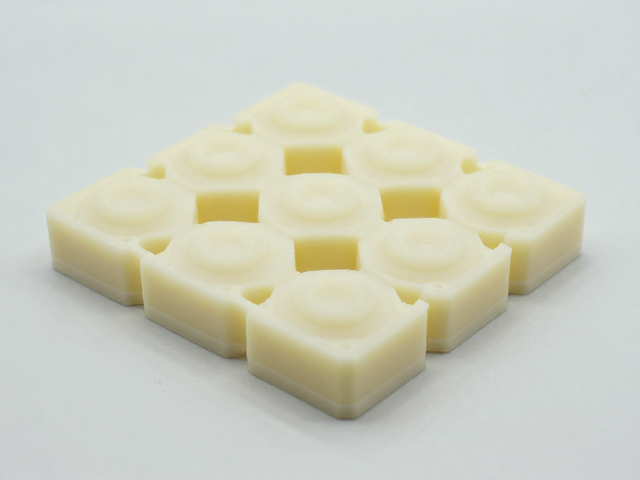
搪胶低温注塑工艺的核心原理与温控逻辑
搪胶工艺通常涉及将PVC糊状树脂注入金属模具,再通过高温烘烤固化成型,而低温注塑则是在这一基础上对温度曲线进行改良。传统搪胶往往需要在150℃至180℃的环境下长时间烘烤,这容易导致厚壁产品内部产生气泡或应力不均。低温注塑技术通过优化树脂配方中的增塑剂和稳定剂比例,将固化温度控制在110℃至130℃区间。这种温度区间的降低,不仅缩短了冷却定型所需的时间,还显著减少了因高温导致的材料热降解现象,使得成品表面的光泽度和手感更为细腻均匀。
温控系统的精准度是决定低温注塑成败的关键因素。在自动化生产线中,模具内部通常嵌入了高精度的热电偶传感器,实时监测模具不同区域的温度变化。当模具腔体温度稳定在设定值后,注塑机才会注入预定量的树脂混合物。由于低温环境下树脂粘度较高,注射压力和速度需要经过严密的计算与调试,以确保树脂能完全填充模具的各个角落,避免出现缺胶或流痕。这种对温度和压力的双重精准控制,使得产品在微观结构上更加致密,从而提升了整体的物理强度。
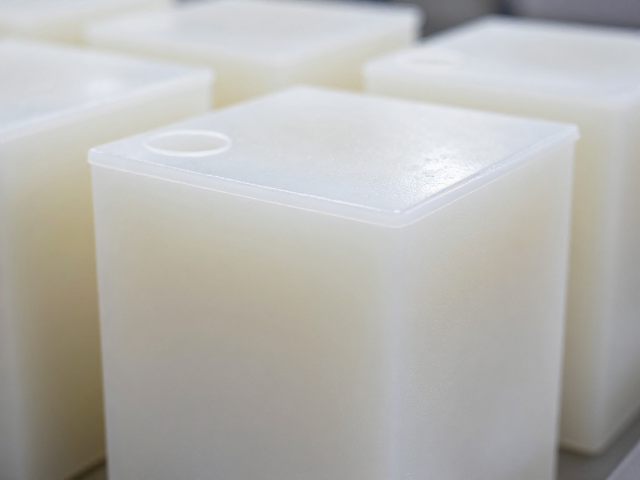
防潮防尘存放环境的标准设定与执行
搪胶制品在固化完成后,表面残留的微量挥发性物质以及材料本身的吸湿特性,使其对存储环境极为敏感。高湿度环境会导致搪胶表面出现发白、粘连甚至析出增塑剂的现象,严重影响外观品质。因此,专业的存放区域必须配备工业级除湿系统,将相对湿度严格控制在45%至55%之间。同时,环境温度应保持在20℃至25℃的恒温状态,避免温度剧烈波动引起材料内部应力变化或导致包装材料失效。
防尘措施在存储环节中扮演着同等重要的角色。空气中悬浮的微粒若附着在尚未完全冷却或表面涂层未干的搪胶表面,会形成难以清除的瑕疵点。存放区域需保持正压通风,防止外部灰尘通过门窗缝隙进入。产品通常采用防静电袋或洁净室专用的PE膜进行独立封装,封装前需经过离子风机去除表面静电,防止灰尘吸附。此外,货架系统多采用不锈钢或经过特殊涂层处理的材质,避免金属锈蚀产生的粉尘污染产品,确保从生产下线到入库期间的洁净度标准。
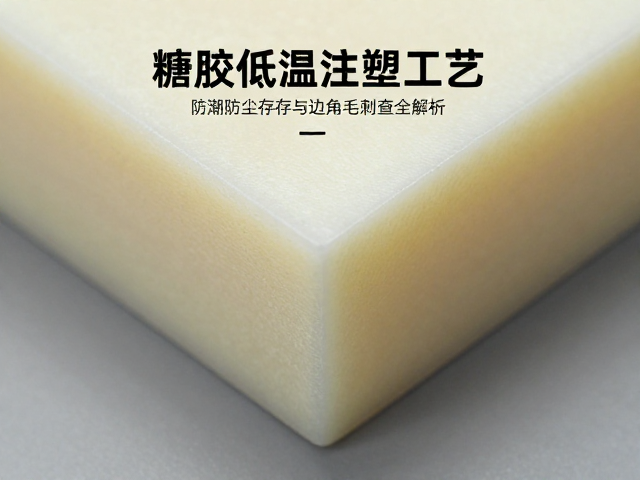
边角毛刺缺陷的成因分析与检测规范
在搪胶低温注塑过程中,边角毛刺的产生主要源于模具合模线处的间隙控制不当或注塑压力过大导致树脂溢出。当模具闭合时,若分型面存在微小的磨损或杂质,高压注入的树脂便会渗入缝隙,冷却后形成坚硬的飞边。特别是在产品棱角处,由于冷却速度较快且受力集中,毛刺问题尤为突出。此外,脱模剂喷涂不均或脱模斜度设计不足,也会在顶出过程中因摩擦力过大而拉扯出口处材料,形成撕裂状毛刺,影响后续装配和美观。
针对边角毛刺的检查通常采用自动化视觉检测系统与人工目检相结合的方式。自动化设备通过高分辨率相机捕捉产品边缘图像,利用算法识别出血点、毛刺高度超过0.1mm的异常区域,并即时标记。人工检查则需在标准光源箱下进行,检查员佩戴白色棉质手套,仔细触摸产品边缘,感受是否有粗糙感或突起。对于关键受力部位,还需使用游标卡尺测量毛刺的具体尺寸,确保其在公差范围内。一旦发现不合格品,需立即追溯至对应的模具腔体,进行抛光或维修处理,防止缺陷产品流入下一道工序。
全流程质量控制中的关键节点管理
搪胶低温注塑的质量控制贯穿从原材料入库到成品出库的每一个环节。原材料阶段需对PVC树脂粉的粒径分布、增塑剂的粘度及稳定剂的含量进行严格抽检,确保批次间的一致性。在注塑过程中,每模产品的重量差异需控制在±2克以内,这直接反映了注射量的稳定性。同时,定期对模具进行热成像分析,监测模具温度场的均匀性,及时发现因局部过热或冷却不均导致的潜在缺陷。
成品阶段的抽检需覆盖物理性能与外观检查两个维度。物理性能测试包括拉伸强度、断裂伸长率以及耐黄变测试,这些数据需符合相关行业通用的材料标准,而非虚构的极限数值。外观检查则重点关注颜色均匀度、表面瑕疵以及尺寸精度。通过SPC(统计过程控制)图表记录生产过程中的关键数据波动,当发现数据趋势偏离控制限时,立即停机排查。这种基于数据驱动的质量管理体系,能够有效降低不良率,确保每一批次搪胶产品的品质稳定可靠。