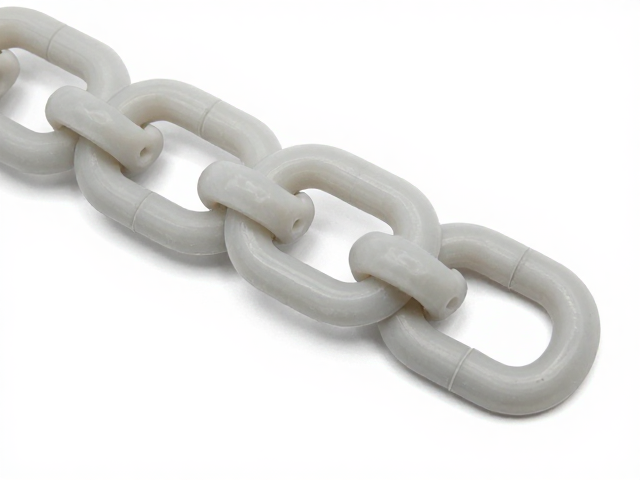
液态硅胶材料特性与基础属性
液态硅胶(LSR)是一种双组分硅橡胶材料,由基础胶与催化剂组成,在室温下呈现为可流动的粘稠液体。这种材料具备优异的热稳定性,能够在-50℃至200℃的温度范围内保持物理性能的稳定,且不易发生老化或变黄。相比传统的固态硅胶,LSR具有更低的粘度和更快的硫化速度,这使其能够完美填充模具中极其细微的结构特征,特别适用于制造高精度、高表面质量的精密零部件。
在链条扣件的应用场景中,LSR的材料特性表现为出色的弹性回复率和耐撕裂强度。扣件作为连接件,日常使用中常遭受拉扯、弯曲及环境侵蚀,LSR分子链结构的柔性使其在受到外力形变后能迅速恢复原状,不易产生永久性变形。此外,该材料具备天然的疏水性和抗紫外线能力,确保扣件在户外潮湿或强光环境下长期使用,仍能维持色泽与机械强度的稳定,满足工业级与民用级产品的严苛要求。
模压成型工艺的核心流程解析
液态硅胶模压成型的核心在于精确控制温度、压力与硫化时间。工艺启动前,液态硅胶原料需经过精密计量混合系统,确保双组分比例严格一致,随后注入预热至特定温度的模具型腔。模具通常由高强度钢材或铝合金制成,内部型腔需经过精密加工与抛光处理,以复制出链条扣件所需的复杂几何形状。注射过程中,液压系统提供均匀且稳定的压力,迫使胶料完全填充型腔角落,避免缺胶或气泡现象的发生。
硫化过程是决定产品最终性能的关键步骤。在加热状态下,硅胶分子发生交联反应,从液态转变为具有弹性的固态网络结构。这一过程的温度通常控制在150℃至200℃之间,具体时间根据硅胶配方和制品厚度进行计算,通常为数秒至数十秒。硫化完成后,模具打开,机械手臂或自动脱模机构将成型好的扣件取出。由于LSR与模具钢材的附着力较低,脱模通常较为顺畅,但需精确控制脱模角度和力度,以防止精密扣件在脱模过程中发生微观损伤或尺寸偏差。
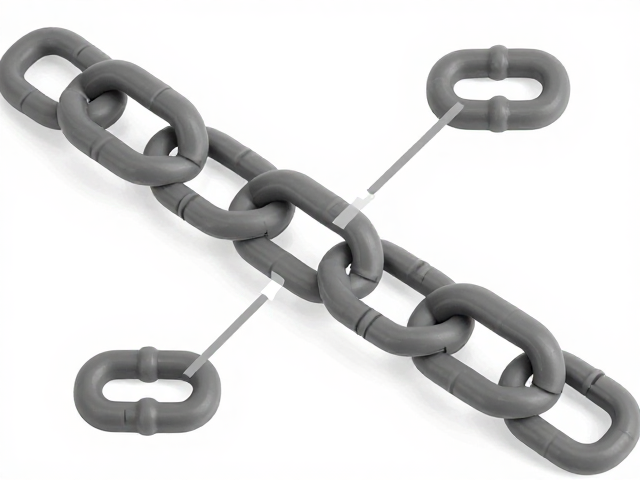
链条扣件注模成型的结构设计要点
链条扣件的功能实现高度依赖于其结构的精密性,因此在模具设计阶段需重点考虑分型面、浇口位置及排气系统。分型面的选择应尽量避免在扣件的外观面或关键配合面,以减少合模线对产品美观和连接强度的影响。浇口设计需采用点浇口或潜伏式浇口,以确保胶料能平稳流入型腔,同时便于后续自动修剪,保持扣件表面的整洁。对于带有复杂卡扣或铰链结构的扣件,模具需设置严密的滑块或斜顶机构,以形成内部倒扣结构,确保成型后能顺利脱模并保持结构完整。
排气系统的优化对于防止扣件表面出现烧焦、流痕或填充不足至关重要。由于LSR粘度低,流动速度快,模具型腔内的空气若不能及时排出,极易被压缩产生高温,导致硅胶局部过热分解。因此,模具通常在分型面、型腔末端设置微细的排气槽,深度控制在0.01mm至0.02mm之间,既能允许空气逸出,又能防止硅胶溢出形成飞边。对于大型或多腔模具,还需计算总排气面积,确保在注射瞬间能迅速平衡型腔内的气压,保证每个扣件成型质量的一致性。
后处理工艺与质量控制标准
成型后的链条扣件需经过严格的后处理工序,主要包括修边、清洗和外观检测。修边旨在去除模具分型面或浇口处残留的微量硅胶飞边,现代生产线常采用冷冻修边或激光切割技术,以提高效率和精度,避免人工修边带来的尺寸误差或表面划伤。清洗过程通常使用去离子水或专用溶剂,去除表面可能残留的脱模剂或杂质,确保扣件达到食品级或医疗级洁净标准,防止污染物影响后续组装或使用安全。
质量控制环节涉及尺寸精度、力学性能及外观缺陷的多维度检测。尺寸检测通常通过高精度影像测量仪或三坐标测量机完成,确保扣件的长度、宽度、孔径等关键参数符合图纸公差要求,一般公差范围控制在±0.05mm以内。力学性能测试包括拉伸强度、压缩永久变形率及耐水解测试,以验证扣件在实际使用中的可靠性。外观检查则通过高倍显微镜或自动化视觉检测系统,排查气泡、杂质、缺料或色差等缺陷,确保每一件出厂的链条扣件均符合既定质量标准。