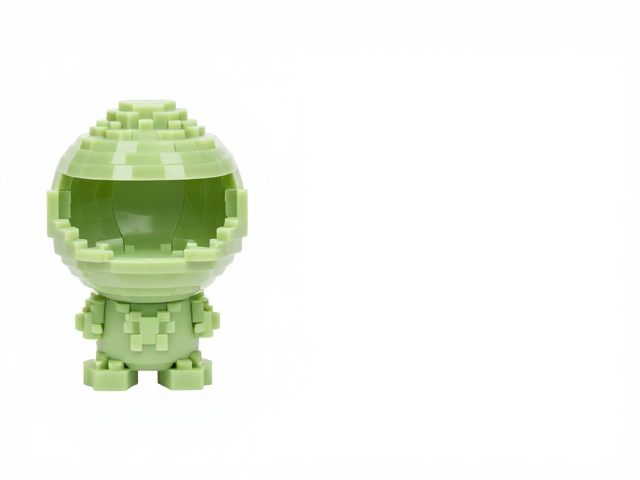
搪胶材料特性与低温注塑的热力学基础
搪胶,化学名称为聚氯乙烯(PVC)糊树脂,因其优异的柔韧性、耐低温性及表面触感,成为制作高质感潮玩手办的核心材料。在低温注塑工艺中,模具温度通常控制在150℃至180℃之间,这一温度区间远低于传统高温注塑,旨在避免PVC材料在高温下发生分解或产生气泡,同时确保颜料与树脂的充分融合。低温环境使得材料在固化过程中分子链排列更加紧密,从而提升了成品的物理强度和表面光泽度,这是打造高精细度像素复古风格的基础。
球形扭蛋壳的结构设计利用了搪胶材料在受热后的流动性特征。与刚性塑料不同,搪胶在加热后呈现类似橡胶的半固态特性,能够完美贴合复杂模具的每一个细微角落。在注塑过程中,熔融的PVC糊料通过低压注入模具腔体,由于温度较低,材料不会因压力过大而溢出飞边,这使得球形扭蛋壳能够实现无接缝的一体成型。这种工艺特性极大地简化了后续组装流程,为批量生产标准化、高精度的复古像素玩具提供了技术保障。
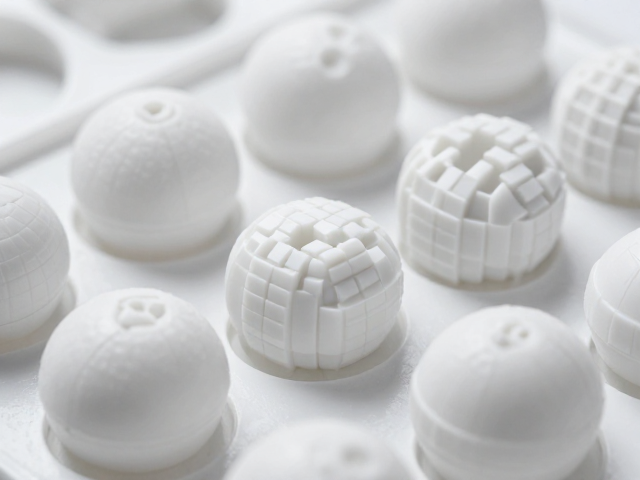
球形扭蛋壳的模具设计与成型控制
球形扭蛋壳的模具通常采用高强度铝合金或钢材加工而成,内部蚀刻出精细的像素格纹或复古图案。模具的分型面设计需经过严密的计算,以确保在低温注塑过程中,材料能均匀填充整个球形腔体。由于搪胶粘度较高,模具流道系统设计需具备优异的排气功能,以排出加热过程中产生的微量气体,防止成品表面出现针孔或气泡缺陷。模具表面的抛光处理直接影响成品的质感,镜面抛光可提升像素格纹的清晰度,而磨砂处理则能营造出土偶般的复古哑光效果。
成型过程中的温度曲线控制是决定扭蛋壳成型质量的关键变量。注塑机需精确监控料筒温度、模具温度及冷却时间。在低温注塑阶段,物料进入模具后需在特定温度下保持一定时间,使PVC糊树脂中的增塑剂充分迁移并与树脂基体结合。这一过程称为“凝胶化”,若温度过低或时间不足,会导致成品发脆、易开裂;若温度过高,则可能引起材料降解,影响色泽稳定性。通过大数据反馈的温控系统,生产方可实时调整参数,确保每一个球形扭蛋壳的壁厚均匀,结构稳定。
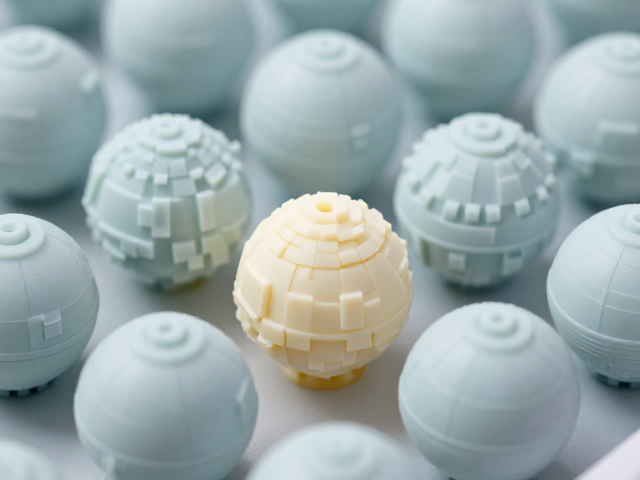
像素复古风格的表面处理与组装工艺
像素复古潮玩的视觉核心在于其表面的像素化处理,这通常通过模具蚀纹或后期喷涂实现。在低温注塑成型后,搪胶表面已具备基本的像素格纹结构,为了增强视觉层次感,部分工艺会在表面进行局部丝印或移印,使用高饱和度油墨填充像素格,形成鲜明的色彩对比。由于搪胶表面具有一定吸油性,油墨需经过特殊配方调整,以确保附着力和耐黄变性能。此外,为了模拟复古玩具的做旧感,部分产品会采用水性漆进行整体罩光,形成轻微的雾面效果,削弱塑料感,提升艺术气息。
球形扭蛋壳的组装通常涉及内部配重与关节连接。虽然搪胶本身具备一定弹性,但为了实现可动关节,常在蛋壳内部植入金属或硬质塑料骨架。低温注塑成型的蛋壳作为外壳,通过热熔胶或专用粘合剂与内部骨架固定。由于搪胶耐溶剂性有限,粘合剂需选用低挥发、无腐蚀的专用胶水,以避免溶解表面涂层或导致材料老化。组装完成后,产品需经过严格的跌落测试和扭转测试,确保在正常使用环境下,球形外壳与内部结构不会发生分离或破损,保障产品的耐用性与安全性。
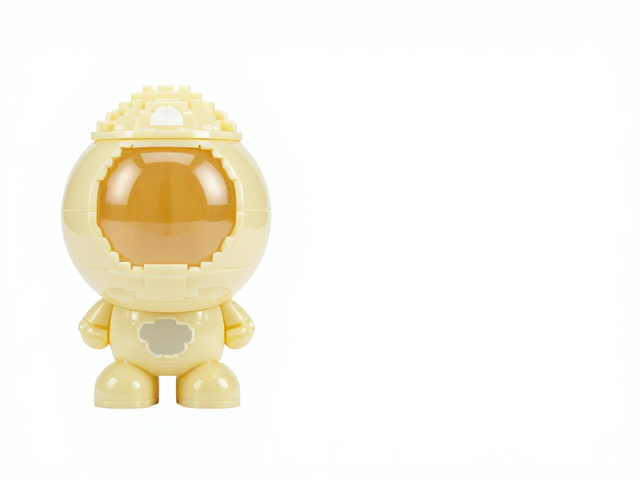
质量控制标准与环保合规性要求
搪胶玩具的生产必须符合严格的环保标准,特别是对于出口市场,需符合欧盟REACH法规及美国CPSIA关于邻苯二甲酸酯(Phthalates)含量的限制。低温注塑工艺因温度较低,有助于减少挥发性有机化合物(VOCs)的释放,但原材料中的增塑剂选择至关重要。生产商需选用符合国标GB 6675《玩具安全》中规定的无毒增塑剂,如DINP或DOTP,以替代传统的DOP,确保产品对人体无害。每批次生产前,需对原材料进行光谱分析,检测重金属铅、镉、汞等元素的含量,确保其在安全限值范围内。
成品检验环节包括外观检查、尺寸测量及物理性能测试。外观检查重点评估像素格纹的完整性、颜色均匀度及表面瑕疵;尺寸测量使用三坐标测量仪验证球形扭蛋壳的直径、壁厚偏差,确保符合设计公差;物理性能测试包括拉伸强度、撕裂强度及耐黄变测试。对于像素复古潮玩,还需进行耐溶剂擦拭测试,模拟日常接触酒精或汗液时的表面耐受性。只有通过全部测试流程的产品方可入库,确保每一件出厂的搪胶玩具都具备稳定的质量和合规的安全性能。