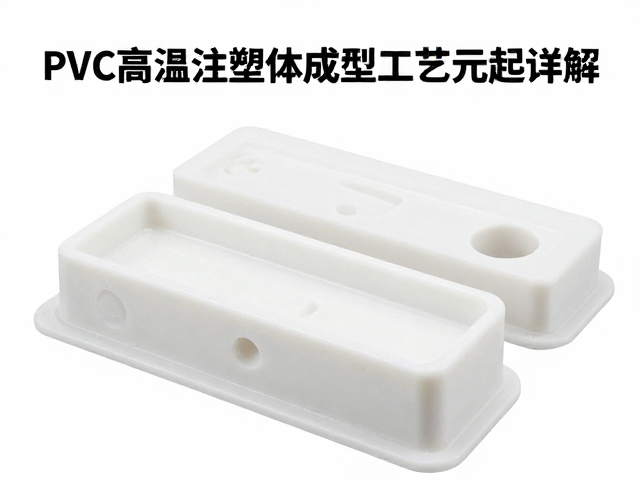
PVC高温注塑一体成型工艺的核心机理与材料特性
PVC(聚氯乙烯)在高温注塑过程中,材料的热稳定性与流变行为是决定成品质量的关键变量。工业级硬质PVC树脂在加热至160℃至190℃区间时,会发生从玻璃态向高弹态再到粘流态的转变。这一过程需要精确控制料筒温度分布,通常进料段温度较低以防止物料架桥,而计量段和喷嘴处温度需达到最高值以确保熔体均匀塑化。由于PVC分子链中含有氯原子,高温下极易发生脱氯化氢反应,导致材料变色和性能下降,因此配方中必须添加高效的热稳定剂,如钙锌复合稳定剂或有机锡稳定剂,以抑制降解反应的发生。
一体成型工艺的优势在于其能够一次性构建出口腔结构复杂的部件,减少了传统工艺中的拼接工序和粘接剂残留。在注塑过程中,熔体通过模具型腔填充,保压阶段需维持一定压力以补偿材料冷却收缩。对于PVC材料而言,其收缩率相对较大且受结晶度影响明显,模具设计时需预留相应的收缩余量。通过优化注塑参数,如注射速度、背压和冷却时间,可以有效消除熔接痕、翘曲变形等缺陷,确保成型件尺寸精度达到微米级别,满足精密装配的需求。
水补土白模的市场定位与价格构成逻辑
水补土白模通常指经过表面精细处理、填补砂眼与瑕疵后的3D打印或手工原型件,其表面平整度高,无可见支撑痕迹,接近最终量产件的外观质感。在原型制作与手板模型行业,水补土白模的价格差异主要取决于模型体积、表面面积复杂度以及后处理工位的投入成本。小型简单件的价格通常维持在数百元起步区间,这是因为基础材料成本较低,但人工打磨、喷涂底漆和修补的时间成本占据了主要部分。
价格较高的白模往往涉及更严苛的公差要求或特殊的表面纹理处理。例如,汽车内饰件或消费电子外壳的原型,可能需要进行多道精细打磨和多层喷涂,以确保表面光泽度均匀且无橘皮现象。此外,材料的选择也会影响最终报价,使用ABS、PC或ABS+PC等工程塑料打印后进行水补土处理,相比普通PLA材料,其稳定性和耐用性更高,但加工难度更大,因此人工工时成本相应增加。市场报价通常包含设计审核、打印、后处理、质检及包装等全流程费用,而非单一的材料售价。
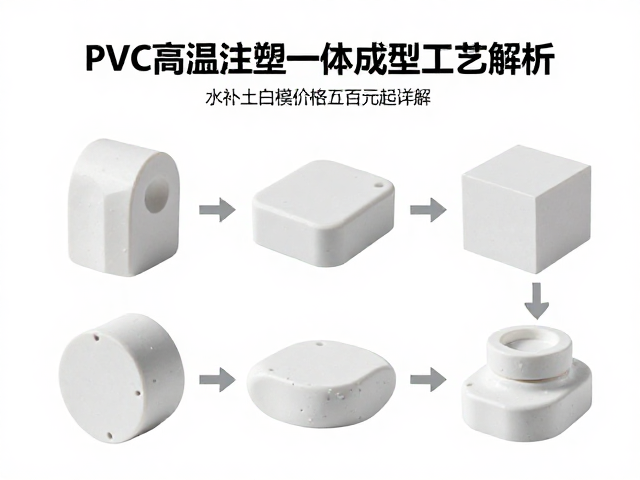
工艺与成品在产品开发流程中的应用场景
在产品开发早期阶段,高温注塑一体成型技术常被用于验证复杂结构件的装配可行性。工程师利用该技术制作功能原型,评估零件间的配合间隙、运动干涉以及结构强度。相比传统CNC加工,一体成型能够实现内部流道、卡扣结构及薄壁结构的整体成型,有助于快速迭代设计方案,缩短产品开发周期。这种工艺特别适用于需要高密封性或复杂内部几何形状的部件,如汽车进气歧管、医疗器械接头等。
水补土白模则在外观评审和市场营销材料制作中发挥着重要作用。当设计团队需要向客户展示产品的最终视觉效果时,经过精细后处理的白模能够提供逼真的质感和色彩表现。通过喷涂指定色漆,白模可以模拟不同材质效果,如金属拉丝、哑光磨砂或高光钢琴漆,帮助决策者直观感受产品外观。这种高保真原型不仅用于内部设计确认,也常作为展会展示品或预售宣传素材,其市场接受度与后期量产件的一致性密切相关。
质量控制要点与常见缺陷规避策略
在PVC高温注塑过程中,常见的质量缺陷包括银纹、焦痕、飞边和尺寸不稳定。银纹通常由材料中水分或挥发物过多引起,因此原料预处理干燥至关重要,需确保含水率低于0.1%。焦痕则源于局部过热或剪切热过大,需通过降低螺杆转速或优化喷嘴设计来解决。飞边问题多由锁模力不足或模具分型面磨损造成,需定期检查模具状态并调整注塑压力。尺寸不稳定则与冷却时间不足或模具温度不均有关,需优化冷却水道布局以平衡模温。
水补土白模的质量控制重点在于表面平整度和修补痕迹的隐蔽性。高质量的白模要求水补土层与基材结合紧密,无起泡、开裂现象。打磨过程中需使用不同目数的砂纸逐级过渡,避免留下深划痕。喷涂底漆时需控制喷枪距离和移动速度,确保涂层均匀。对于复杂曲面,还需注意补土层的厚度一致性,防止因厚度不均导致喷涂后出现色差或光泽度差异。最终成品需经过目视检查、触感评估及必要的光泽度测量,以确保符合既定标准。