EVA泡沫热压裁切塑形的工艺原理与设备基础
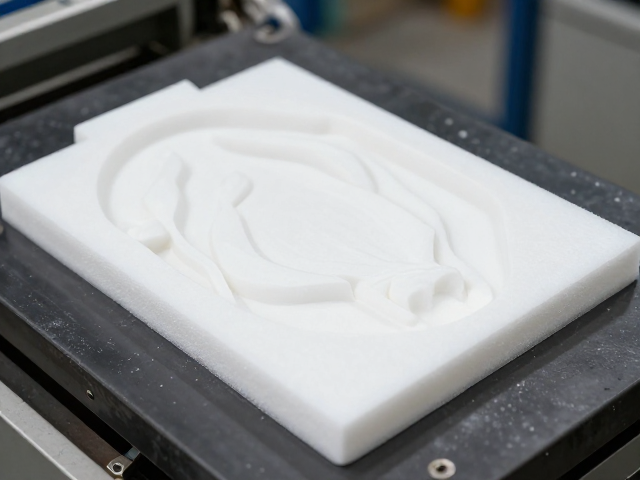
EVA(乙烯-醋酸乙烯共聚物)泡沫材料因其优异的缓冲性、柔韧性和可塑性,在模型制作、包装内衬及文创手办领域应用广泛。热压裁切塑形是利用高温高压环境,使EVA分子链发生形变与定型,从而获得复杂几何结构的关键工艺。这一过程依赖于精确的温度控制与压力分布,通常需要使用带有加热功能的热压机或定制模具。当温度达到EVA的玻璃化转变区间时,材料内部结构变得柔软且具备流动性,此时通过模具施加压力,即可实现从平面板材到立体造型的转化。
设备的选择直接影响成型的精度与表面质量。常见的加热裁切设备多采用电热丝或激光切割后进行边缘封边处理,而对于需要整体塑形的场景,则需配置带有温控系统的平板热压机。操作时需确保加热板表面平整无油污,以防止热传导不均导致产品出现凹陷或硬化不均。温度设定通常控制在120°C至160°C之间,具体数值需根据EVA泡沫的密度和醋酸乙烯含量进行调整,过高的温度可能导致材料分解或产生刺激性气味,过低则无法有效激活材料的塑形特性。
干扫技法在EVA模型表面的层次构建
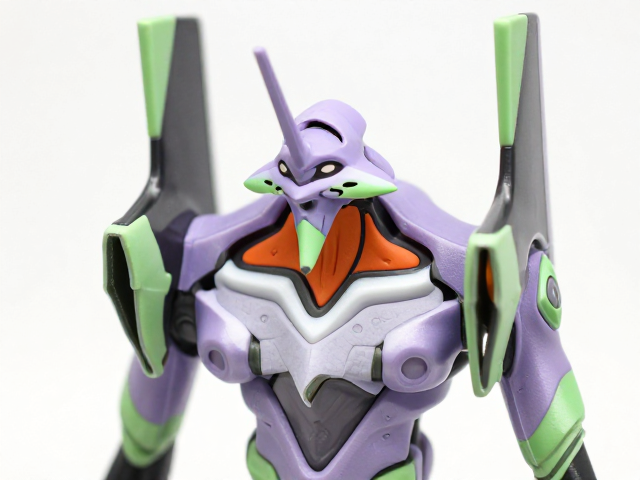
干扫(Dry Brushing)是一种通过极少颜料在粗糙表面制造高光与纹理的涂装技巧,特别适用于EVA泡沫这类多孔且表面微观结构丰富的材质。由于EVA表面存在大量细微孔隙,颜料在干燥状态下难以均匀附着,因此干扫的核心在于控制画笔上的含水量与颜料比例。操作时,使用一支硬毛刷蘸取少量高覆盖力的丙烯颜料,随后在废纸上反复擦拭,直至刷毛上几乎看不出颜料痕迹,仅保留极薄的色粉。
在实际应用中,干扫能有效突出EVA模型的分切线与立体细节。例如,在处理机械风格或复古风格的模型时,使用浅灰色或米白色颜料对凸起边缘进行轻扫,可以模拟出口漆剥落或磨损的自然效果。关键在于刷触要轻,避免用力按压导致颜料渗入泡沫深层造成脏污。通过多次叠加不同明度的颜色,可以逐步构建出丰富的视觉层次,使原本平淡的泡沫表面呈现出类似金属、皮革或旧化木材的质感,增强作品的视觉冲击力。
喷漆分层与底漆处理的关键步骤
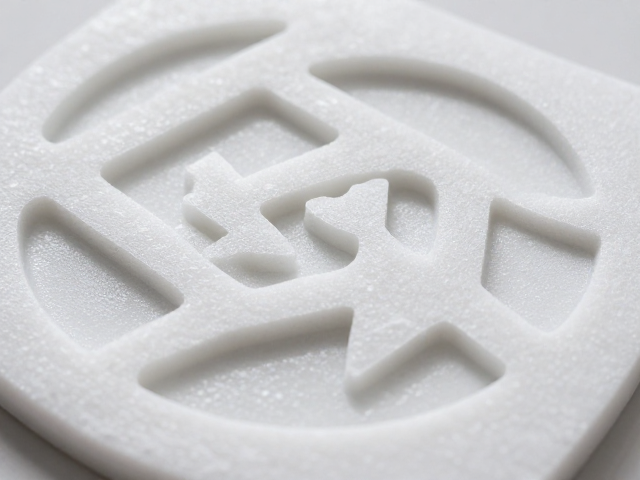
EVA泡沫含有油性成分,直接接触大多数溶剂型喷漆会导致表面溶解、发粘甚至结构坍塌,因此喷漆分层的第一步必须是严密的底漆封闭。通常推荐使用水性聚氨酯底漆或专用的泡沫封闭剂作为第一层防护。喷涂时需保持喷枪与模型表面距离约20-30厘米,以扇形轨迹均匀移动,避免局部积液。底漆的作用不仅是隔离溶剂,更是为后续色漆提供平整的附着力基底,未处理的EVA表面直接喷漆极易出现起泡、龟裂或剥落现象。
在完成底漆固化后,即可进行色漆分层喷涂。分层喷涂的核心在于“薄喷多层”,每层颜料极薄,待前一层完全干燥后再进行下一层。这种方式能有效减少流挂和橘皮现象,同时通过颜色叠加获得深邃的色泽。对于需要表现金属质感或特殊光泽的EVA部件,可在色漆层后增加透明清漆或金属漆层。每次喷涂之间需预留足够的干燥时间,环境温度建议保持在20°C左右,湿度控制在50%-60%,以确保漆膜充分交联固化,最终形成坚硬且耐磨的保护层。
常见缺陷分析与工艺优化建议
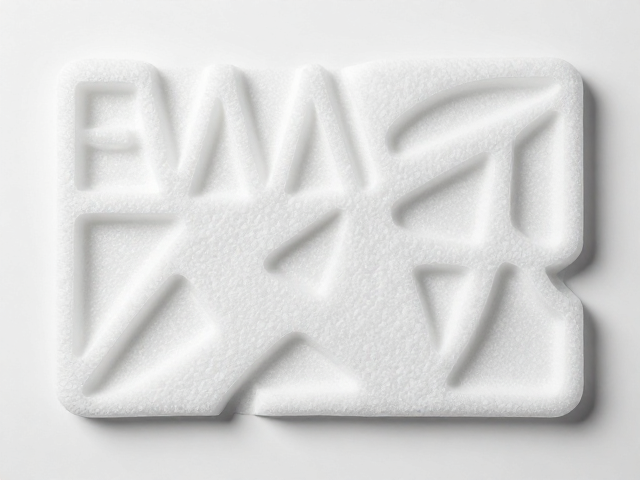
在热压与喷涂过程中,常见的缺陷包括边缘毛糙、漆面起泡及颜色不均。边缘毛糙多因裁切刀具磨损或热压温度不足导致,解决此类问题需保持刀具锋利,并在热压后对边缘进行精细打磨。漆面起泡则常由底漆未干透或喷漆过厚引起,务必确保每一层涂料彻底干燥,并严格遵循薄喷原则。若发现颜色渗透至泡沫内部,说明底漆封闭不严,需重新打磨并增加封闭剂涂刷次数。
为了提升整体成品率,建议在正式制作前进行小样测试。使用相同批次的EVA材料制作小块测试片,分别进行不同温度下的热压和不同种类底漆的喷涂测试,观察其形变程度、表面状态及附着力表现。通过对比测试数据,确定当前材料的最优工艺参数。此外,操作环境的清洁度至关重要,灰尘颗粒会附着在未干的漆面或热压表面,形成永久性瑕疵。保持工作台无尘、工具洁净,是确保EVA泡沫模型达到精细工艺标准的基本前提。