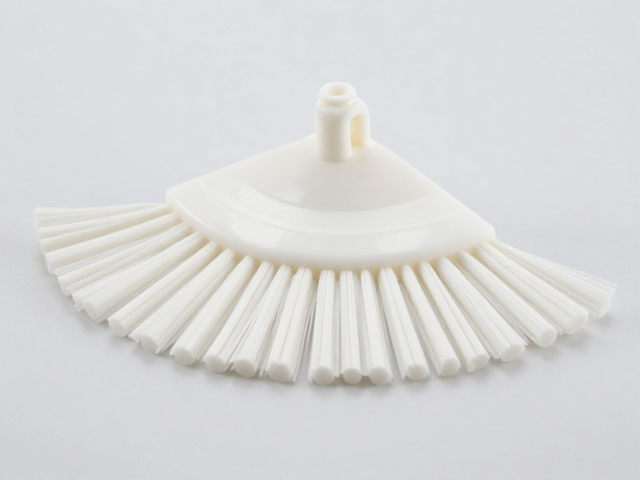
高分子材料的热力学特性与注塑窗口
聚氯乙烯(PVC)作为一种热塑性树脂,其分子结构中的碳-氯键在高温环境下极易发生脱氯化氢反应,这一化学特性使得加工过程中的温度控制成为核心难点。干扫零件通常需要具备优异的耐磨性、尺寸稳定性以及一定的柔韧度,传统的拼接或粘接工艺容易在受力部位形成应力集中点,导致产品在长期使用中出现开裂或脱落。通过高温注塑一体成型技术,能够在一个连续的加工周期内完成零件的固化与定型,从而消除内部接缝,提升整体结构的致密性。
工艺实施过程中,料筒温度分布需经过严密的计算与调试,通常加热区温度设定需高于PVC的玻璃化转变温度,但必须严格低于其分解温度区间。这种精确的热能输入管理,确保了熔融态树脂能够充分填充模具型腔,同时避免了因过热导致的材料黄变或碳化现象。对于干扫零件而言,基体材料的均匀性直接决定了其表面的摩擦系数和抗冲击性能,一体成型带来的微观结构均一性,为后续使用中的耐用性提供了基础保障。
模具设计与流变学控制策略
模具型腔的设计需严格遵循流体力学原理,以应对PVC熔体在高剪切速率下的粘度变化。干扫零件通常具有复杂的曲面或薄壁结构,注塑过程中的熔体流动前沿若出现停滞或汇合,极易形成熔接痕,这会显著降低零件的力学强度。因此,浇口位置的选择与数量分配至关重要,通常采用多点平衡浇口或潜伏式浇口,以缩短流动路径,减少压力损失,确保熔体能够同步到达各个角落。
冷却系统的布局直接影响零件的结晶度和内应力分布。高效的冷却水道设计能够快速带走热量,缩短成型周期,同时减少因冷却不均导致的翘曲变形。对于干扫零件,表面光洁度是关键指标,模具型腔通常经过镜面抛光处理,以确保成型后的零件表面无流痕、无橘皮现象。这种精密的模具配合工艺,使得零件在脱模后无需经过繁琐的后处理工序,直接保持高完整度的几何形态。
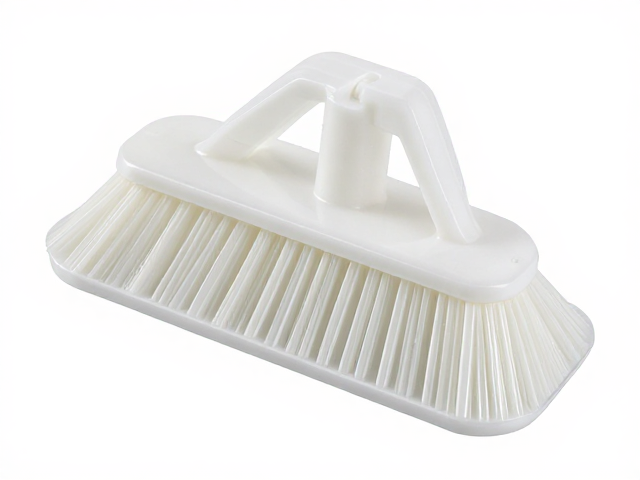
工艺参数对最终性能的影响机制
注塑压力与保压时间的设定直接决定了零件的密度和尺寸精度。较高的注射压力有助于克服熔体流动阻力,提高填充效率,但过高的压力可能导致模具胀模或零件飞边。保压阶段则用于补偿材料冷却收缩,防止零件内部出现缩孔或空洞,这对于需要承受机械载荷的干扫零件尤为重要。通过优化这些参数,可以显著提升零件的硬度和耐磨性,使其在高频摩擦环境下保持稳定的性能表现。
温度曲线的设定还需考虑环境温度及原料批次差异的影响。在实际生产中,环境温度的波动会导致树脂粘度发生变化,进而影响成型质量。因此,工艺窗口需具备一定的容错范围,通过实时监控熔体温度和模具温度,动态调整注塑参数,确保每一批次零件的性能一致性。这种基于数据反馈的工艺控制方法,有效降低了废品率,提升了生产效率,使得干扫零件在满足功能性要求的同时,具备良好的外观品质。