树脂件重压变形的物理机制与结构优化
环氧树脂在固化过程中会发生体积收缩,若受力不均或支撑不足,极易因内部应力释放导致分层或翘曲。重压变形通常源于两层树脂之间的剪切力过大,或者底层树脂未完全固化时叠加新层产生的形变。为了从源头规避这一问题,需要严格控制单次浇筑的厚度,一般建议单次滴胶厚度不超过5厘米,过厚的树脂层不仅难以排泡,其自重产生的压力会显著增加底层结构的不稳定性。
结构设计的合理性直接决定了成品的抗压能力。在制作大型树脂工艺品或功能性部件时,内部嵌入金属骨架或玻璃纤维网格是常见的加固手段,这些材料能提供额外的抗拉强度,抵消树脂自身的脆性。同时,模具的选择至关重要,刚性强的硅胶模具或经过加固的木质模具能更好地抵抗树脂流动时的侧向压力,防止模具壁在高压下发生微小形变,从而确保最终产品的尺寸精度和表面平整度。
分层自流平工艺的操作规范与界面结合
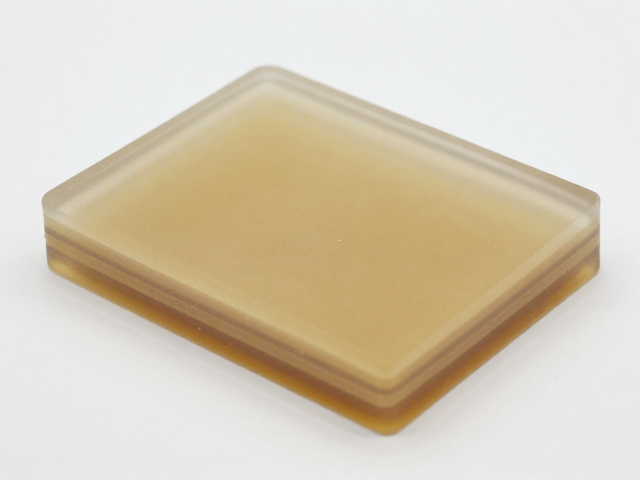
分层浇筑的核心在于界面处理的彻底性,任何一层树脂未干透或未打磨,都会导致下一层树脂无法形成化学键合,进而引发分层。第一层树脂倒入模具后,需等待其达到指触干状态,即表面轻微发粘但不粘手,这是进行下一道工序的最佳时机。若等待时间过长,树脂表面形成致密的固化膜,新倒入的树脂将难以渗透,导致层间结合力大幅下降。
自流平的效果受环境温度和树脂粘度影响极大。在25摄氏度左右的环境中,树脂流动性最佳,能自然形成水平面。若环境温度过低,树脂粘度增加,自流平时间延长,容易因重力作用导致厚薄不均。操作时可采用刮板辅助,从中心向四周缓慢推动,利用树脂自身的流动性消除气泡和划痕。每一层之间需轻轻敲击模具,利用震动排出残留气泡,确保层与层之间无空气夹杂,这是保证成品透明度和强度的关键步骤。
UV灯固化的光谱选择与能量密度控制
UV固化技术通过紫外线引发光引发剂反应,实现快速硬化,但其效果高度依赖于光源的波长匹配。不同品牌的树脂对紫外线的吸收峰值不同,常见的光谱范围为365纳米至405纳米。365纳米的UV灯穿透力强,适合厚件固化,而405纳米的UV灯能量密度高,表面固化速度快,适合薄层或表面修饰。使用不匹配的UV灯会导致表面已固化而内部未干,或者表面发粘无法硬化,严重影响成品质量。
固化过程中的距离和时间是决定固化深度的关键参数。UV灯应垂直于树脂表面,保持10-15厘米的距离,过近会导致表面过热开裂,过远则能量密度不足,固化不完全。对于透明树脂,建议采用分段固化法,先进行短时间表面固化,再翻转或调整角度进行深层固化。对于有色树脂,由于颜料会吸收紫外线,需适当延长固化时间或增加灯管数量,确保光线能穿透色浆到达底部,避免底部发软或分层。
环境温湿度对固化反应的长期影响
树脂固化是一个放热反应,环境温度的波动会直接影响反应速率和最终产物的物理性能。高温环境会加速固化过程,可能导致树脂内部产生气泡或应力集中,而低温环境则会延缓固化,甚至导致树脂无法完全硬化,呈现粘性状态。理想的固化环境温度应保持在20-25摄氏度之间,相对湿度控制在50%-60%,过高的湿度会导致树脂表面吸收水分,形成白色雾状斑点,严重影响透明度和美观。
长期存放环境的稳定性同样重要。固化完成的树脂件若暴露在阳光直射或高温环境下,可能发生黄变或软化。紫外线中的UVA和UVB成分会逐渐破坏树脂分子结构,导致颜色变深和机械性能下降。因此,成品应存放在阴凉干燥处,避免阳光直射。对于需要长期保持透明度的作品,可添加紫外线吸收剂,或在表面涂覆一层具有抗紫外线功能的清漆,以延长使用寿命,防止因环境因素导致的性能退化。