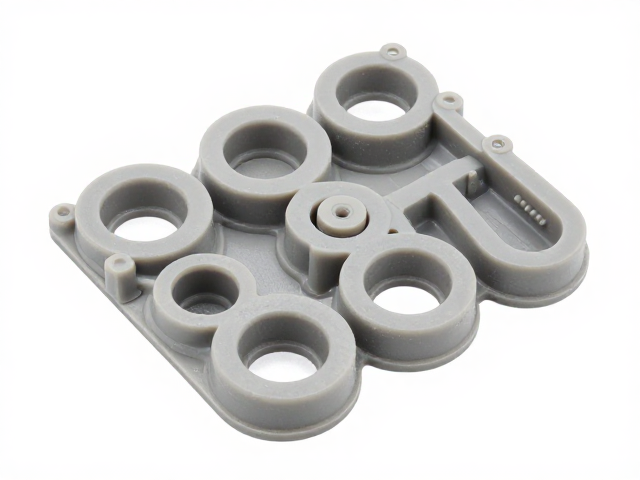
PVC高温注塑一体成型工艺解析
PVC材料在高温注塑环境中面临着严峻的热稳定性挑战,其分子结构中的氯原子在受热时容易发生脱氯化氢反应,导致材料变色、脆化甚至分解。传统的PVC加工通常采用分段式制造,即先通过挤出或压延制成片材,再经过二次热成型或粘接组装。这种工艺虽然成熟,但接缝处容易成为结构弱点,且在复杂曲面应用中难以保证外观的无缝衔接。高温注塑一体成型试图通过优化模具设计与工艺参数,直接将PVC树脂转化为高复杂度的立体结构,这要求原料必须具备极高的热分解温度耐受度,同时加工设备的温控精度需控制在±1℃以内,以平衡流动性与降解风险。
该工艺的核心难点在于树脂在熔融状态下的流变特性控制。PVC熔体属于假塑性流体,剪切速率对粘度影响显著,在注塑充模阶段,过高的注射速度会导致熔体破裂,产生银纹或焦痕;而速度过低则会引起冷料斑,影响表面质量。为此,工业界通常采用共混改性技术,引入氯化聚乙烯(CPE)或丙烯酸酯类弹性体作为冲击改性剂,并添加有机锡或钙锌复合稳定剂来抑制热降解。这种配方调整使得PVC在承受180-200℃的加工温度时,仍能保持足够的熔体强度和韧性,从而满足一体成型对结构完整性的严苛要求。
绝版套件涨价背后的3D打印原型技术
在模型收藏与工业设计领域,绝版套件的市场溢价往往源于供需失衡与复制成本的双重挤压。当原始模具因年代久远或产量限制而无法继续生产时,实体复刻的成本急剧上升。相比之下,基于3D打印的原型技术提供了一种高保真的逆向工程路径。通过高精度激光扫描获取绝版套件的三维点云数据,再利用逆向工程软件重构CAD模型,即可在不依赖原始模具的情况下生成数字源文件。这种数字化复原不仅保留了原版的几何细节,还允许对原始设计中因模具限制而存在的瑕疵进行修正,为后续的小批量复刻或验证设计提供了数据基础。
3D打印技术在原型验证阶段的作用主要体现在快速迭代与结构优化上。传统的原型制作依赖手工打磨或简易模具,周期长且一致性差。而使用SLA(立体光刻)或SLS(选择性激光烧结)等增材制造技术,可以直接打印出行走机构、活动关节等功能性部件,验证其运动干涉与装配公差。对于PVC注塑工艺而言,3D打印出的原型可以作为验证模具流道设计、冷却系统布局以及壁厚均匀性的实物依据。通过对比打印原型与最终注塑件的尺寸偏差,工程师能够精确计算收缩率,从而修正模具型腔尺寸,确保量产件与原始设计的高度一致,降低了试错成本。
工艺与技术的协同与数据溯源
PVC高温注塑与3D打印原型技术并非孤立存在,二者在产品开发链路中存在着严密的数据映射关系。3D打印生成的原型件不仅是外观验证的工具,更是注塑工艺参数的调试基准。在注塑过程中,PVC材料的收缩行为会受到结晶度、取向度以及冷却速率的影响,这些因素难以通过理论计算完全预测。通过将3D打印原型的关键尺寸与注塑件进行对比分析,可以建立材料收缩模型,进而反向调整注塑机的保压压力、冷却时间等关键参数。这种基于数据反馈的工艺优化,使得一体成型件能够更精准地还原复杂曲面,减少后处理工序,提升生产效率。
在绝版套件复刻或高复杂度部件生产中,数据的可追溯性至关重要。3D扫描获取的数字模型记录了原始物件的每一处几何特征,而注塑工艺参数则决定了这些特征在量产中的再现精度。通过记录不同批次PVC原料的热稳定性数据、注塑温度曲线以及3D打印原型与成品件的尺寸偏差报告,可以形成完整的质量追溯档案。这种档案不仅有助于解决生产过程中的异常问题,也为后续的产品改进提供了数据支撑。在缺乏原始技术资料的情况下,这种基于实物逆向与工艺验证的数据闭环,成为维持产品一致性与质量控制的核心手段。