3D建模拆件逻辑与拓扑优化
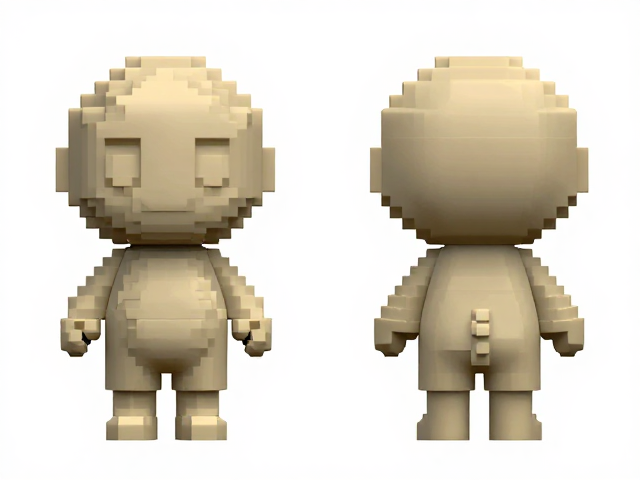
像素复古风格的手办在建模阶段最核心的难点在于如何平衡视觉还原度与后期工艺的可执行性。传统的高精度建模往往追求表面光滑与细节无限,但这在面临搪胶与低温注塑工艺时会产生严重的脱模困难。设计师需要重新审视网格拓扑,确保所有几何体在旋转角度上存在明确的脱模斜度,通常建议将斜度控制在3至5度之间,以应对搪胶材料在模具内的收缩特性。
拆件策略直接决定了手办的组装缝隙与涂装效率。对于像素风格的棱角结构,不能简单地将整个模型视为一个整体,而需要根据色彩区块和受力结构进行物理分割。例如,头部、躯干、四肢以及独立的武器配件通常需要分开建模,并在接缝处设计精密的卡扣或销钉结构。这种模块化思维不仅降低了注塑时的空气滞留风险,也为后续不同颜色材料的填充提供了清晰的边界,避免了多色注塑时的溢料问题。
搪胶工艺的材料特性与成型控制
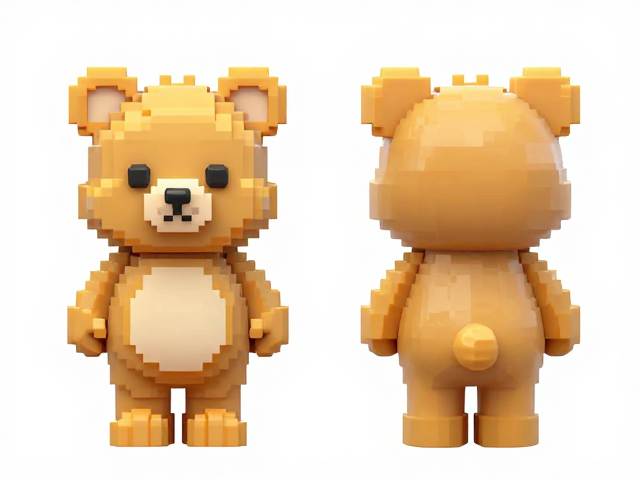
搪胶(Rotational Molding)是一种将液态PVC糊状树脂注入模具,通过旋转加热使树脂均匀附着在模具内壁并固化成型的技术。在像素手办制作中,搪胶常用于制作体积较大、结构相对简单且对内部空心率有要求的主体部件。由于PVC材料在加热过程中会发生交联反应,温度控制至关重要,一般烘烤温度需维持在120至140摄氏度之间,时间根据模具壁厚从15分钟至40分钟不等,过高的温度会导致材料发黄或产生气泡,直接影响像素格子的边缘锐度。
搪胶工艺的优势在于其能够形成均匀的壁厚,这对于需要一定重量感以体现复古质感的手办尤为重要。然而,该工艺对模具的精度要求极高,模具表面的光洁度直接影响成品的手办表面质感。在实际生产中,模具常采用铝合金或钢料加工,并在成型前进行抛光处理,以确保像素风格的粗糙表面或光滑表面能严格符合设计预期。此外,搪胶过程中需严格控制排气,防止因气体无法排出而在像素格子的凹陷处形成气孔,破坏视觉完整性。
低温注塑的精度保障与色彩管理
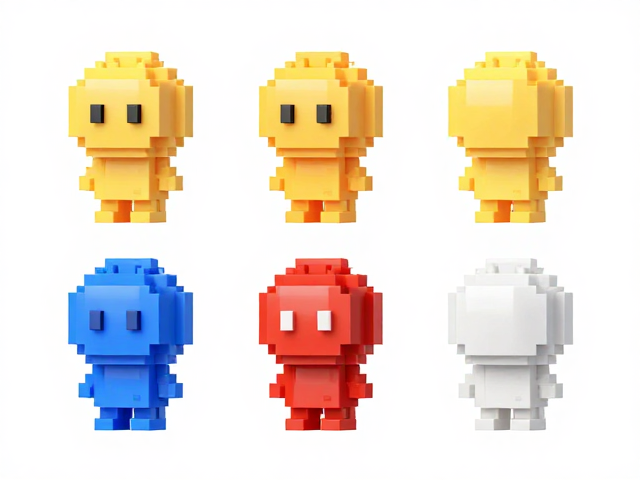
低温注塑,通常指使用硅胶模具或软模进行的灌注成型,其核心优势在于能够完美复刻复杂几何结构并保留极佳的细节表现。在像素复古手办中,那些细小的像素点、复杂的纹理以及不同材质的拼接部分,往往需要通过低温注塑来实现。灌注材料多选用高透明或高弹性的硅胶,配合专用的树脂或聚氨酯原料,这些材料在低温(通常室温或略高于室温)下固化,收缩率极低,能有效防止细节丢失。
色彩管理是低温注塑环节的另一大挑战。由于像素风格依赖于鲜明的色块对比,不同颜色的部件在注塑时需进行严密的排色规划。为了避免不同颜色树脂之间的相互渗透或化学反应,通常采用分次灌注或模块化组装的方式。在灌注过程中,气泡的控制尤为关键,真空脱泡设备的使用频率和真空度需经过精确计算,以确保材料能完全填充每一个像素格子的角落。固化时间的控制也需根据环境温度动态调整,以确保材料达到最佳的物理强度和表面光泽度。
表面处理和组装细节
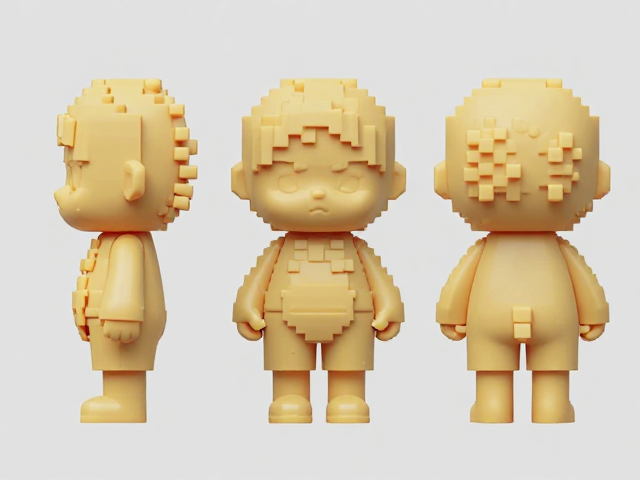
完成成型后的手办部件需要进行精细的表面处理,以消除注塑过程中可能产生的合模线或溢料。对于搪胶部件,由于材料特性,合模线通常较明显,需使用细砂纸或专用刮刀进行打磨,随后进行底漆喷涂,以增强后续油漆的附着力。低温注塑部件则更多依赖于模具本身的精度,处理重点在于清理毛边和清洁表面油污,确保像素格子的边缘清晰锐利,避免因打磨过度导致像素变形。
组装环节是将各个独立部件转化为完整艺术品的关键步骤。在像素复古手办中,组装不仅涉及物理连接,还涉及光学效果的协调。例如,透明件与有色件的拼接处需使用专用胶水,确保无白化现象且缝隙最小化。对于需要体现复古感的做旧处理,如局部掉漆或磨损效果,需在组装前根据设计稿进行局部打磨和上色,利用丙烯或模型漆模拟岁月痕迹。最终组装时需使用定位销确保各部件角度准确,保证像素风格在三维空间中依然保持规整的视觉秩序。