PVC高温注塑一体成型工艺的核心逻辑
PVC(聚氯乙烯)在经历高温注塑过程中,其分子链结构会因热能作用发生显著变化,这一过程对最终制品的尺寸稳定性构成直接挑战。作为热塑性塑料,PVC在熔融状态下具有流动性,但在冷却固化阶段,分子间的距离缩小导致体积收缩。这种收缩行为并非均匀分布,而是受到模具温度、熔体温度以及注射压力等多重参数的耦合影响。理解树脂在高温环境下的流变特性,是控制成型质量的基础前提。
一体成型工艺旨在通过单次注塑动作完成复杂结构的制造,减少后续组装带来的误差累积。然而,PVC材料的热敏性较高,过高的加工温度极易导致材料分解并释放出口味,同时加剧收缩不均的现象。因此,工艺控制的核心在于平衡流动性与稳定性,确保树脂在模具型腔内能够完整填充的同时,保持微观结构的致密性。这种平衡直接决定了成品的外观完整性以及内部应力分布状态。
树脂收缩程度的物理机制与调控
收缩率是衡量PVC注塑制品尺寸精度的关键指标,通常表现为线性收缩。对于硬质PVC而言,其收缩率会受到配方中填料含量、增塑剂类型以及树脂分子量分布的影响。在注塑冷却过程中,结晶区域的收缩通常高于非结晶区域,而PVC作为一种非晶态聚合物,其收缩主要源于自由体积的减少。实际生产中,通过调整保压压力和保压时间,可以补偿部分收缩,但过度保压可能导致内应力残留,引发后续变形。
为了精确控制收缩程度,模具设计时需预留特定的收缩系数,这一系数需根据具体牌号树脂的实验数据确定。不同批次树脂的热历史差异可能导致收缩行为波动,因此原材料的预处理干燥至关重要。水分残留会在高温下形成气泡或银纹,进一步干扰收缩的一致性。通过监测模温机的稳定性,保持模具表面温度均匀,可有效减少因局部冷却过快导致的收缩差异,从而提升整体尺寸的一致性。
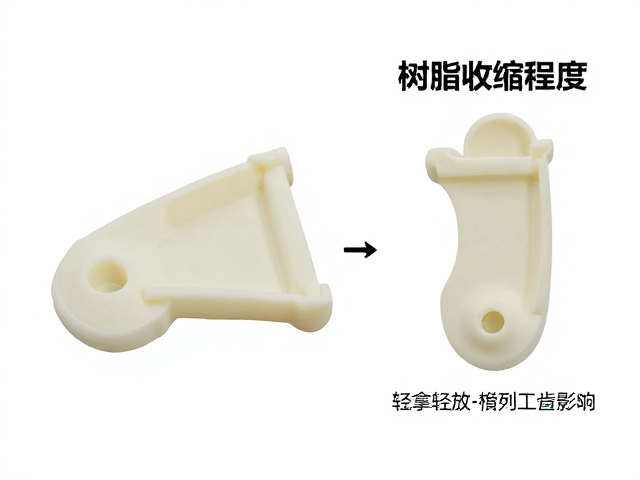
轻拿轻放对成品应力释放的影响
注塑完成后的PVC制品内部往往存在着复杂的残余应力,这些应力来源于熔体在高压下的取向以及冷却过程中的不均匀收缩。如果在脱模后立即进行剧烈搬动或堆叠,外部机械力会与内部残余应力叠加,导致制品出现微裂纹、翘曲甚至结构性断裂。轻拿轻放的操作规范,实质上是减少外界扰动,让制品在自然状态下缓慢释放部分内应力,避免应力集中引发的即时或延迟性失效。
此外,PVC材料在高温成型后若迅速接触低温环境或受到冲击,其玻璃化转变特性会使材料变脆。操作过程中的轻柔处理有助于维持材料的韧性平衡,防止因人为因素造成的隐性损伤。这种损伤可能在后续组装或使用阶段逐渐显现,表现为连接部位松动或表面光泽度异常。建立标准化的搬运流程,使用专用工装或缓冲材料,是降低人为误差、保障产品长期稳定性的必要措施。
工艺参数与操作规范的协同效应
高温注塑工艺的成功不仅依赖于设备参数的设定,更取决于工艺窗口与操作细节的紧密配合。树脂的收缩行为需要通过精确的温度曲线来引导,而轻拿轻放则是应对收缩后应力状态的保护性手段。两者结合,构成了从成型到后处理的完整质量控制闭环。在实际生产中,任何一环的疏忽都可能放大缺陷,例如过快的冷却速率会加剧收缩不均,而粗暴的脱模则会破坏已经形成的稳定结构。
通过数据分析发现,严格控制注塑周期的稳定性,并严格执行标准化的人工或自动化搬运规范,能显著降低不良品率。这种协同效应体现在对尺寸公差和外观缺陷的双重控制上。对于高精度要求的PVC一体成型部件,必须将材料特性、模具设计、工艺参数以及操作规范视为一个整体系统进行优化,而非孤立对待单一因素。只有在全流程中贯彻精细化管理,才能确保最终产品满足严格的技术标准。