EVA泡沫基材的热压定型与尺寸稳定性控制
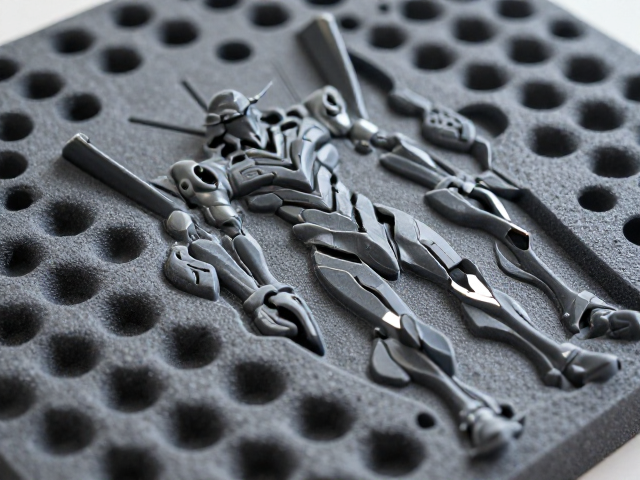
EVA(乙烯-醋酸乙烯酯共聚物)泡沫材料因其优异的缓冲性能和可塑性,成为机甲模型制作中基础骨架的核心选材。在热压裁切环节,温度与压力的精确配比决定了成品结构的强度与细节还原度。通常,工业级热压机需将模具温度设定在120℃至140℃之间,保温时间控制在30至60秒,这一参数区间能使EVA分子链充分舒展并贴合模具型腔,从而消除内部应力。对于机甲模型中常见的锐角边缘或复杂曲面,采用激光裁切配合热压定型能有效避免边缘发白或变形,确保每一块装甲板的厚度误差控制在±0.2mm以内。
尺寸稳定性是EVA泡沫在翻模前必须解决的关键技术问题。未经充分冷却定型的EVA部件在后续加工中极易因回弹导致尺寸偏差,影响整体组装精度。实际操作中,热压完成后需立即将部件置于恒温冷却区静置至少15分钟,利用温差物理固定形态。部分高精度制作流程中,会使用专用夹具对关节连接处进行辅助固定,防止因材料记忆效应产生的微小扭曲。这种对基材物理特性的深度把控,为后续金属质感的表面处理提供了平整且稳固的附着基础,是机甲模型从“塑料感”转向“工业质感”的第一步。
翻模硅胶配比与真空脱泡工艺解析
机甲模型表面的装甲纹理丰富,细节深邃,这对翻模硅胶的流动性与硬度提出了极高要求。制作高细节翻模通常选用加成型硅胶,其邵氏硬度需维持在20-25度,既能完美复制EVA基材上的细微划痕与铆钉结构,又具备足够的抗撕裂强度以应对脱模时的摩擦。硅胶与固化剂的比例需严格遵循材料说明书,通常为10:1或1:1,混合过程中需使用刮刀进行单向搅拌,避免卷入空气形成气泡。对于机甲模型表面复杂的散热格栅或散热片结构,建议采用分层涂刷法,先用软毛刷将硅胶渗入细节深处,确保无死角覆盖。
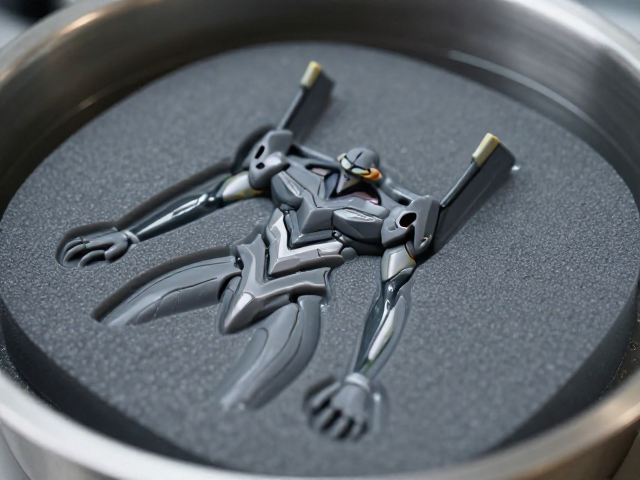
真空脱泡是消除硅胶内部气泡、保证翻模表面光洁度的决定性步骤。将混合好的硅胶倒入真空机罐中,抽真空至-0.1MPa,观察硅胶体积膨胀后再次破裂的过程,持续抽真空5-10分钟直至气泡完全排出。这一过程能有效防止翻模件表面出现针孔或凹坑,直接影响后续喷涂或电镀的效果。在实际操作中,若模型体积较大,还需考虑硅胶的固化放热反应,适当延长脱模等待时间,确保硅胶内部交联反应完全。高质量的翻模件表面应呈现哑光均匀状态,无任何气纹或流痕,为后续呈现金属机甲的厚重质感提供完美的母模基础。
机甲灰黑银配色的表面预处理与底漆附着
机甲模型翻模后的表面预处理是决定最终视觉效果的基石。灰黑银三色搭配通常采用分层喷涂策略,灰色作为主体装甲色,黑色用于表现机械缝隙与阴影,银色则用于高光与金属部件点缀。在喷涂前,需使用细砂纸(800-1000目)对翻模件表面进行轻微打磨,去除脱模剂残留及微小颗粒,随后使用压缩空气吹净灰尘。对于EVA基材翻模件,由于表面孔隙较多,建议先喷涂一层专用的封闭底漆或稀释的模型补土,以封闭孔隙,防止后续色漆渗入导致表面粗糙。底漆的厚度需均匀可控,过厚会影响细节表现,过薄则无法提供足够的附着力。
在底色喷涂阶段,灰黑银的过渡与衔接需要极高的技巧。灰色主色调通常采用半光或消光漆,以模拟哑光金属或工程塑料的质感。黑色部分多用于装甲接缝处,采用遮蔽胶带或模板进行局部喷涂,形成深邃的机械间隙感。银色部件则需使用高金属含量漆料,喷涂时需保持喷枪与模型表面距离15-20厘米,采用薄喷多层的方式,每层间隔3-5分钟,避免流挂。对于需要呈现拉丝或镜面效果的银色部件,可在底漆干燥后使用细砂纸进行局部抛光,增强金属光泽的反射效率。这种精细的表面处理工艺,使得原本柔软的泡沫材质在视觉上呈现出坚硬的工业合金质感。
表面保护与长期保存的环境适应性
机甲模型完成喷涂后,表面保护层的施加对于维持其视觉效果和物理完整性至关重要。清漆的选择需根据整体光泽度需求进行匹配,消光清漆能增强机甲的陈旧感和军事风格,而半光清漆则有助于保留金属漆的闪烁感。喷涂清漆时,环境温湿度需控制在20℃左右,相对湿度低于60%,以避免漆膜发白或干燥不均。清漆层不仅起到装饰作用,更能保护金属漆层免受氧化和划痕,延长模型的使用寿命。对于银色部件,由于其化学性质相对稳定,但易受紫外线影响,建议在存放环境中避免阳光直射。
长期保存环境对EVA翻模机甲模型的稳定性具有深远影响。EVA材料在高温高湿环境下容易发生老化、变粘或释放醋酸气味,因此模型应存放在干燥、通风且温度恒定的环境中。建议避免将模型置于空调出风口直吹处或阳光暴晒的窗台,以防材料变形或漆面开裂。对于高价值或展示型机甲模型,可使用透明防尘罩进行隔离,减少灰尘附着和人为触碰造成的损伤。通过科学的环境管理,可以确保机甲灰黑银配色历经数年仍能保持初始的锐利线条与金属光泽,维持其作为工艺作品的核心价值。