石膏注浆成型的基础环境与湿度管理
石膏浆料的凝固与硬化过程高度依赖于周围环境的温湿度条件,自然风干的核心在于维持空气的适度流通与温度的稳定性。在标准的室内制作环境中,相对湿度控制在40%至60%之间能有效平衡水分蒸发速率,避免表面结皮过快导致内部水分滞留引发的开裂或变形。若环境过于干燥,石膏表层会迅速失水形成硬壳,阻碍内部水分向外扩散,这种“外干内湿”的状态会显著降低成品的结构强度,甚至在后续脱模时因应力不均而破碎。
温度是影响石膏晶体生长速率的关键变量,理想的风干环境温度应保持在15℃至25℃之间。过高的温度会加速水分蒸发,导致石膏颗粒间结合力不足,成品质地疏松;而过低的温度则会延缓凝固过程,延长生产周期,增加意外损伤的风险。在实际操作中,应避免将未脱模的石膏制品直接放置在阳光直射处或靠近暖气片等热源,均匀的热环境有助于石膏内部应力均匀释放,提升整体致密度。
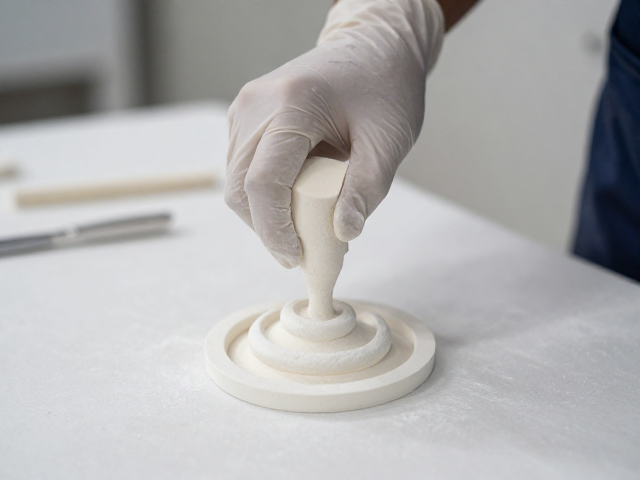
脱模时机判断与标准化操作训练
脱模时机的把握直接决定了成品的完整度,过早脱模会导致石膏结构尚未形成足够的支撑力,极易发生塌陷或边缘缺损;过晚脱模则可能因石膏收缩紧密贴合模具,增加脱模难度并造成表面损伤。判断脱模时间的直观方法是观察石膏表面色泽变化,当表面由湿润的深色转为均匀的哑光白色,且轻轻按压无明显凹陷感时,通常意味着内部结构已初步定型。对于复杂造型或厚壁部件,还需结合静置时间,一般注浆后需经过15至20分钟的初步凝固,方可进行脱模前的准备工作。
脱模动作需严格遵循标准化流程,以最大限度减少人为失误。操作时应双手平稳托住模具底部,避免单手受力导致模具扭曲。轻轻敲击模具边缘或底部,利用微震松动石膏与模具间的粘连,随后缓慢倾斜模具,使石膏制品自然滑落或借助软质工具辅助分离。对于精细部位,严禁使用金属工具强行撬动,建议使用橡胶刮板或木质薄片沿接缝处轻轻分离。训练过程中,重点在于感知石膏与模具分离时的阻力变化,形成肌肉记忆,确保每一次脱模动作轻柔且连贯。
联名款工艺中的石膏表面处理与细节控制
联名款石膏制品通常需要在基础造型上增加复杂的纹理或拼接结构,这对石膏浆料的流动性与凝固一致性提出了更高要求。在注浆过程中,需严格控制浆料的稠度,过稀易导致细节模糊,过稠则难以填充模具深处的微小纹路。为确保联名款特有的精细图案清晰呈现,注浆后需进行适度的震动排气,使浆料充分包裹模具内壁,随后静置等待初步凝固。此阶段的细节控制至关重要,任何气泡或未填充区域都会在成品上形成永久性瑕疵,影响整体视觉效果。
表面处理是提升联名款工艺质感的关键环节,需根据设计需求进行打磨、雕刻或彩绘预处理。脱模后,若表面存在轻微毛刺或合模线痕迹,应使用细目砂纸(如400-800目)轻轻打磨,注意力度均匀,避免破坏原有纹理。对于需要进一步加工的表面,需确保石膏完全干燥,可通过含水率检测仪器确认内部水分含量低于规定值。在后续涂装或装配前,清洁表面粉尘是必要步骤,使用软毛刷或压缩空气清理缝隙,确保后续工艺附着牢固,展现联名款特有的精致工艺特征。