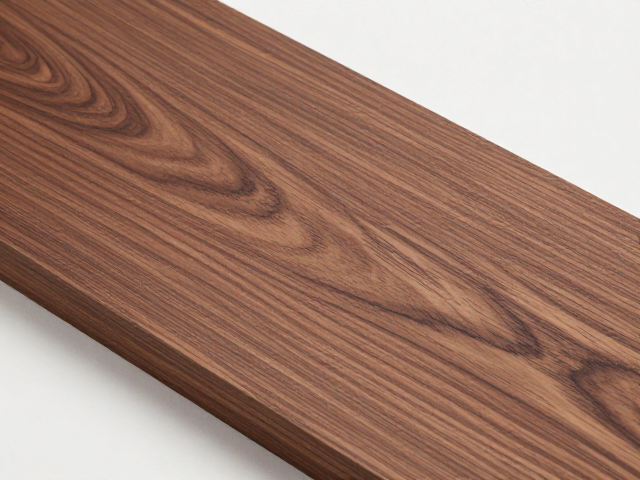
黑胡桃木原木激光精雕工艺中的木材选型逻辑
黑胡桃木(Juglans nigra)作为高端硬木的代表,其选材的核心在于对木材心材颜色深度与纹理均匀度的严格把控。在激光精雕的应用场景中,木材的含水率必须经过精确控制,通常需维持在8%-12%之间,以应对激光高温照射可能引发的局部应力释放导致的变形或开裂。优质原木需具备清晰的山形纹或抛物线纹,且无明显的节疤、腐朽或虫眼,因为激光高斯分布的光斑会对木材内部的密度差异产生敏感的热效应,密度不均会导致雕刻线条边缘出现毛刺或深度不一致。
选型过程中,木材的边材处理是决定成品视觉层次的关键。黑胡桃木边材呈浅黄白色,与心材的深巧克力色形成鲜明对比,精雕工艺通常会利用这一天然色差进行图案设计。若追求整体深沉的视觉效果,需剔除所有边材,仅保留心材部分;若追求艺术化的撞色效果,则需保留部分边材作为背景或高光区域。此外,木材表面的平整度直接影响激光聚焦的稳定性,选型时需确保板材经过高精度刨削,表面粗糙度Ra值需控制在一定范围内,以保证激光束能均匀穿透木材表层,形成清晰锐利的雕刻轮廓。
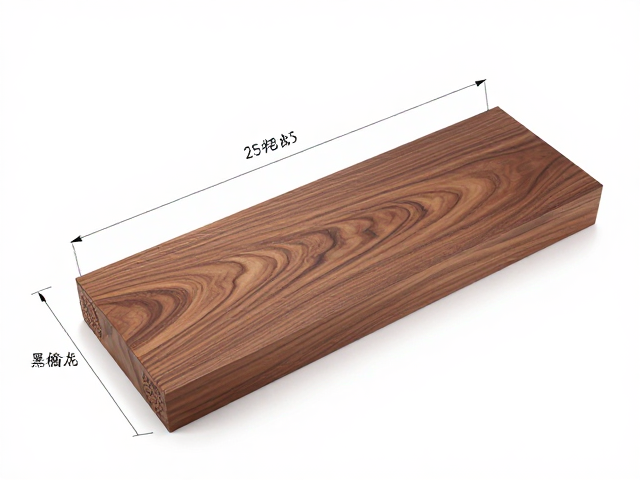
开料阶段的尺寸规划与应力释放处理
开料是连接原木与精雕成品的桥梁,其核心在于最大化利用木材有效面积并最小化内部应力。依据木材的原始尺寸和雕刻图案的复杂度,采用计算机辅助设计(CAD)进行排版优化,计算最佳切割路径。此步骤需严格遵循木材的纤维方向,避免逆纹切割导致的崩边现象。对于大面积雕刻件,开料时需预留足够的加工余量,通常建议预留3-5毫米的打磨余量,以应对后续因激光热效应可能产生的微小形变。
在切割过程中,锯切方式的选择直接影响木材内部的微观结构完整性。推荐使用高精度带锯或推台锯进行定长定宽切割,切割速度需适中,过快的切割速度会产生高温,改变木材局部的化学性质,进而影响激光雕刻时的吸光率和碳化效果。切割完成后,板材需进行静置处理,这一过程有助于释放锯切过程中产生的机械应力,防止板材在后续精雕过程中因应力不均而发生翘曲。静置环境的温湿度需保持稳定,避免环境剧烈变化导致木材再次吸湿或失水,确保每一块待雕板材处于稳定的物理状态。
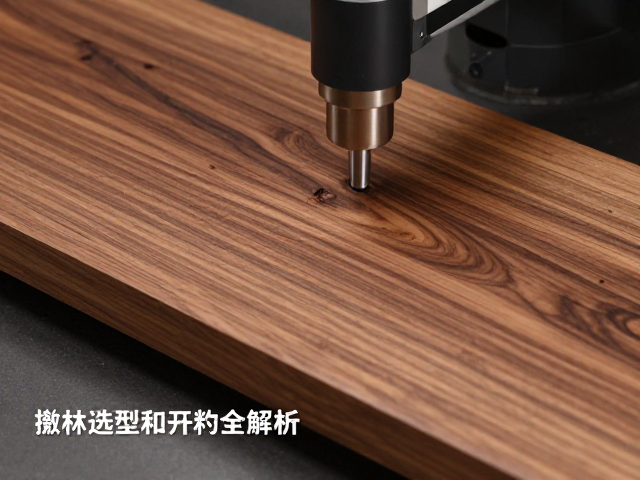
激光精雕工艺中的参数设定与材料响应
激光精雕并非简单的表面蚀刻,而是通过控制激光功率、频率和扫描速度,精确调节木材表面的碳化程度。黑胡桃木富含纤维素、半纤维素和木质素,不同成分对激光能量的吸收特性不同。通常,较低的功率配合较高的扫描速度可用于浅层纹理勾勒,形成细腻的灰度变化;而较高的功率配合较低的速度则用于深层镂空或深色线条填充。雕刻过程中,辅助气体(如空气或氮气)的吹扫能有效清除碳化碎屑,防止其附着在雕刻表面影响散热和后续视觉效果。
参数设定需结合木材的具体批次特性进行微调。不同产地、不同生长年份的黑胡桃木,其密度和油性含量存在细微差异,这些差异会直接影响激光能量的吸收效率。例如,油性较高的木材在雕刻时容易产生粘附的焦痕,需适当增加吹气力度或调整焦距。此外,激光透镜的清洁度直接影响光束的质量,灰尘或油污会导致光斑发散,造成雕刻边缘模糊。因此,在开雕前需定期清洁光学镜片,确保光束能量密度符合工艺要求,从而在木材表面呈现出层次分明、边缘清晰的立体雕刻效果。
后处理与表面保护对精雕效果的呈现
激光雕刻完成后,木材表面残留的碳化颗粒和细微毛刺会影响整体的触感和视觉质感。传统的打磨方式可能会磨平雕刻的精细纹理,因此推荐采用软质毛刷或压缩空气清理表面浮尘,随后使用细粒度砂纸(如600-1000目)轻轻擦拭雕刻凹陷处,去除毛刺而不损伤线条边缘。对于需要保留深色碳化效果的区域,需严格控制打磨力度,避免将深色碳化层完全磨去导致图案褪色。
表面保护处理旨在提升黑胡桃木的耐久性和光泽度,同时不影响激光雕刻的立体感。天然木蜡油或水性封闭漆是常见的选择,木蜡油能渗透至木材内部,增强木材的防水性和抗污性,同时保留木材天然的纹理触感。涂刷时需均匀薄涂,避免漆膜过厚掩盖雕刻细节。对于高光区域,可采用局部抛光处理,提升视觉焦点。经过后处理的黑胡桃木精雕作品,其纹理更加清晰深邃,色彩对比更加鲜明,展现出木材天然美感与精密工艺结合的独特艺术价值。