金属蚀刻片腐蚀成型工艺的核心原理与参数控制
金属蚀刻成型本质上是利用化学溶液对金属基材进行选择性溶解的物理化学过程,其核心在于通过光刻胶或干膜作为掩膜层,阻挡腐蚀液接触不需要去除的金属区域,从而在基材表面形成预设的三维或二维结构。这一工艺广泛应用于精密电子、医疗器械及微机电系统领域,其精度通常受限于光刻分辨率与腐蚀液的扩散速率。在实际生产环境中,常用的腐蚀液包括三氯化铁(FeCl₃)用于不锈钢和铜,氯化铜(CuCl₂)用于铜材,以及碱性氨水溶液用于铝材。不同材质的基材对腐蚀液的浓度、温度及搅拌速度有着严格的匹配要求,例如不锈钢在35-45℃、比重1.20-1.25的三氯化铁溶液中,侧蚀率需控制在最小范围内以保证线条边缘的垂直度。
工艺参数的稳定性直接决定了最终产品的良率,其中“侧蚀”(Undercut)是衡量蚀刻质量的关键指标,指腐蚀液向掩膜层下方横向渗透导致的线条变窄现象。为了抑制侧蚀,现代生产线常采用喷淋式蚀刻机替代传统的浸泡式,通过高压雾状液体冲击工件表面,加速反应产物的排出并维持溶液浓度的均匀性。此外,腐蚀时间并非固定值,而是需要根据板材厚度、材质晶粒结构以及设备流速动态计算。一般而言,蚀刻速率约为0.05-0.1mm/min,但对于高精度微细线路,需通过实验确定最佳蚀刻终点,避免过腐蚀导致线条断裂或尺寸超差。
手钻加工瑕疵检查的标准流程与常见缺陷识别
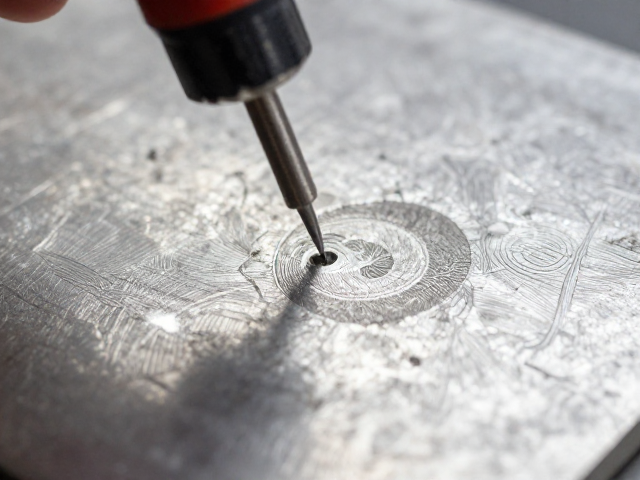
在手钻辅助加工或后处理环节中,瑕疵检查主要聚焦于孔位精度、边缘毛刺及表面损伤三个维度。使用高倍显微镜或工业放大镜对钻孔边缘进行目视检查是基础手段,重点观察是否存在崩边、裂纹或拉丝现象。崩边通常由钻头刃口磨损或进刀速度过快引起,表现为孔口边缘材料缺失;裂纹则多因材料内部应力释放或冷却不足导致,尤其在脆性金属如陶瓷覆铜板或硬质合金中更为常见。检查过程中需保持光源角度适中,利用侧光反射增强缺陷对比度,确保微小划痕或凹坑不被遗漏。
尺寸测量需依赖高精度千分尺或影像测量仪,对比设计图纸公差范围,通常精密蚀刻片的孔径公差需控制在±0.05mm以内。若发现孔径偏大,需排查钻头直径是否选型错误或钻头悬伸长导致偏摆;若孔径偏小或偏斜,则需检查主轴同心度及夹具稳固性。表面损伤检查还需关注钻削过程中产生的热量堆积,高温可能导致金属表面氧化变色或局部退火,影响后续焊接或组装性能。对于批量产品,可采用抽样统计法,定期记录瑕疵类型与频率,建立缺陷数据库以追溯工艺波动。
手钻加工避坑指南:操作规范与设备维护要点
避免加工瑕疵的首要环节在于钻头的选型与预处理。不同材质需匹配专用钻头,例如钴钢钻头适用于不锈钢,而硬质合金钻头更适用于高硬度材料。使用前需检查钻头刃口是否完整,有无微崩或磨损,老旧钻头即使外观无损,其切削效率与精度也已大幅下降,应严格执行定期更换标准。装夹时需确保钻头夹持牢固,避免使用过度扭矩导致夹头变形,同时钻头悬伸长度应尽量短,以减少切削过程中的径向跳动。对于深孔加工,应采用分步进刀策略,定期退刀排屑,防止切屑堵塞引发断钻或孔壁粗糙。
冷却与润滑系统的管理同样至关重要,干式钻孔极易因摩擦高温导致材料变形或钻头快速磨损。在使用冷却液时,需确保喷嘴对准钻孔中心,流量与压力适中,既要有效降温又要避免液滴飞溅污染工作环境。设备维护方面,主轴轴承的精度直接影响钻孔同心度,需定期检测主轴径向跳动,若发现异响或振动加剧,应及时停机检修。此外,工作台面的清洁度不可忽视,残留的金属屑或油污可能影响工件定位,导致加工位置偏移。建立标准化的作业指导书(SOP),规范每一步操作流程,是降低人为失误、提升成品一致性的有效途径。