金属蚀刻片成型的核心工艺路径
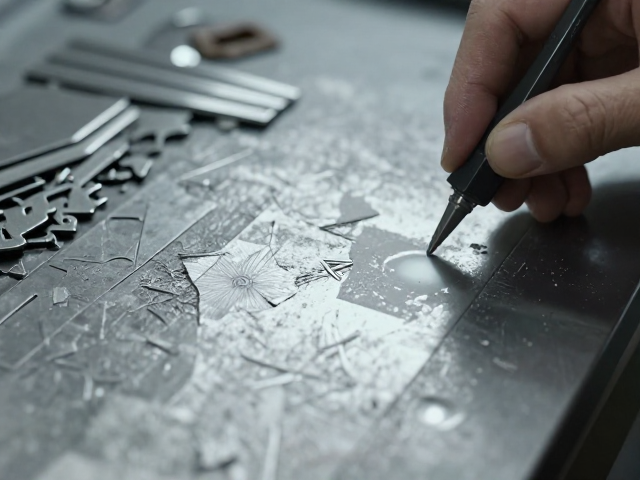
金属蚀刻成型主要依赖化学腐蚀原理,通过掩膜技术将设计图形转移到金属基材表面。这一过程通常包括前处理、涂覆光刻胶、曝光、显影、蚀刻以及去膜等关键步骤。基材的选择直接影响最终产品的精度与强度,常见的材料涵盖不锈钢、铜、铝、硅钢片以及特种合金。前处理阶段需彻底清除金属表面的油污、氧化层及杂质,通常采用超声波清洗或酸性浸蚀实现,这是保证后续光刻胶附着力和蚀刻均匀性的基础。
在图形转移环节,感光胶的涂覆均匀度与厚度控制至关重要。现代生产线多采用滚涂或喷涂方式,配合精密的烘烤固化,形成致密的保护层。曝光过程利用紫外光透过菲林片照射感光胶,使受光区域发生化学变化。随后通过显影液去除未曝光或已曝光部分(根据正胶或负胶特性),从而在金属表面留下预设的三维掩膜结构。这一阶段的精度直接决定了最终蚀刻件的线宽和边缘质量。
树脂防接触技术在蚀刻中的应用逻辑
在精密蚀刻过程中,树脂材料常被用作防接触层或支撑结构,以保护不需要蚀刻的区域或固定易碎部件。树脂层必须具备优异的耐蚀性,能够抵抗强酸、强碱或盐类蚀刻液的侵蚀,同时具备良好的绝缘性和热稳定性。常用的树脂类型包括环氧树脂、聚酰亚胺以及光敏树脂,它们通过激光直接成像或丝网印刷技术附着在金属表面特定区域。
树脂防接触层的厚度与附着力是技术难点。过薄可能导致蚀刻液渗透造成侧蚀,过厚则可能影响整体尺寸精度或导致剥离困难。在实际操作中,需通过控制树脂固化参数,使其与金属基底形成严密的物理结合。此外,树脂层的表面平整度会影响后续涂胶或组装效果,因此在成型后常需进行平整度检测。这种防护机制有效避免了非目标区域的意外腐蚀,提升了复杂结构件的良率。
破损零件的处理与失效分析
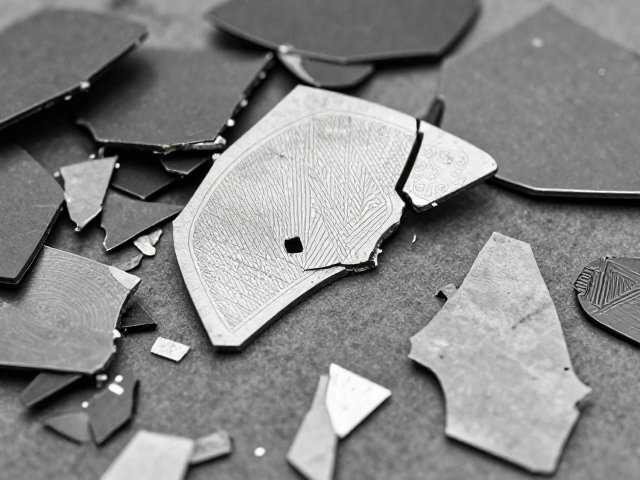
金属蚀刻件在制造、搬运或组装过程中极易因应力集中或机械碰撞产生微裂纹或崩边。处理破损零件的首要步骤是进行失效模式识别,区分是材料本身缺陷、蚀刻参数不当还是后期操作失误所致。对于轻微的表面划痕或边缘毛刺,可采用机械抛光或化学抛光修复,但需严格控制处理深度,避免改变零件整体尺寸公差。
对于结构性破损,如贯穿性裂纹或大面积剥落,通常无法通过简单修复恢复其原始性能,此类零件应判定为报废。在处理过程中,需建立严密的追溯体系,记录破损位置、尺寸变化及伴随的工况信息。通过对比正常样品与破损样品的金相结构,分析裂纹扩展路径,进而优化后续工艺参数。例如,调整蚀刻液的流速或温度,减少因反应不均导致的局部应力集中,从而从源头降低破损风险。