PVC高温注塑一体成型工艺的核心机理
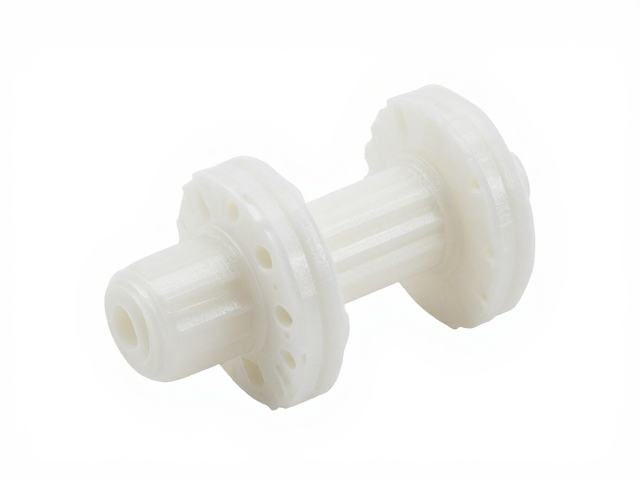
PVC(聚氯乙烯)作为一种热塑性树脂,其加工窗口相对狭窄,尤其在面对高温注塑成型时,材料的热稳定性成为决定成品质量的关键变量。在一体成型工艺中,模具腔体内的温度控制需精确维持在180℃至200℃之间,这一区间既能保证PVC熔体具有良好的流动性以填充复杂型腔,又能避免过高的剪切热导致分子链断裂或分解。不同于传统分件组装,一体成型通过单次注塑过程直接构建具有复杂内部结构或精密卡扣的完整部件,极大地减少了后续二次加工如焊接、粘接等工序带来的应力集中风险。这种工艺路径特别适用于对尺寸精度和结构完整性要求较高的工业连接件或功能性外壳。
工艺过程中的熔体行为会受到剪切速率和停留时间的显著影响。在注塑过程中,螺杆的旋转产生的剪切作用会加速PVC树脂的塑化,但若注射速度过快,局部过热可能导致材料降解,释放出氯化氢气体,进而腐蚀模具表面并影响产品表面光泽度。因此,工艺参数的设定需要基于PVC树脂的具体牌号进行调整,通常需添加热稳定剂以延缓分解反应。通过优化注射压力和保压时间,可以有效消除制品内部的残余应力,防止因冷却收缩不均导致的翘曲变形,从而确保一体成型部件在长期使用中的尺寸稳定性。
无比例GK在原型验证中的技术优势
无比例GK(Generalia)材料,通常指代一种高硬度、高耐磨性的聚氨酯或改性环氧树脂复合材料,在原型制作领域因其优异的机械性能而备受青睐。与传统石膏或普通树脂相比,无比例GK具有更高的抗压强度和耐冲击性,能够模拟最终PVC注塑件在实际工况下的力学表现。在验证一体成型结构的可行性时,使用无比例GK制作的原型可以承受更严格的装配测试和应力测试,帮助工程师快速识别设计缺陷。这种材料在固化过程中收缩率极低,保证了原型与原始3D数据的高度一致性,使得尺寸公差控制在±0.1mm以内成为可能。
无比例GK的加工特性也使其成为复杂结构验证的理想选择。其表面硬度高,打磨后能达到类似金属的质感,便于观察细微的几何特征和表面缺陷。在对比PVC注塑件时,无比例GK原型能够提供更真实的装配手感,帮助团队评估卡扣配合、螺纹连接等关键接口的设计合理性。此外,该材料具有良好的化学稳定性,不易受环境湿度和温度变化的影响,确保了长期存储过程中原型尺寸的稳定性,为后续的工艺迭代提供了可靠的数据支撑。
3D打印原型的快速迭代与结构优化
3D打印技术,尤其是光固化(SLA)和选择性激光烧结(SLS)技术,为PVC一体成型工艺提供了高效的前期验证手段。通过直接从CAD模型生成高精度原型,设计师可以在短时间内获得多个设计变体进行对比分析。在一体成型结构中,3D打印能够精确再现复杂的内部流道、加强筋布局以及薄壁区域,帮助工程师评估熔体在模具中的填充路径。这种快速迭代能力显著缩短了产品开发周期,使得设计调整能够在数天内完成,而非传统模具试制所需的数周时间。
在优化过程中,3D打印原型可用于验证拔模斜度、壁厚均匀性以及支撑结构的合理性。对于PVC注塑而言,壁厚突变是导致缩痕和变形的主要诱因,通过3D打印生成的等壁厚或渐变壁厚原型,可以直观地展示潜在的质量风险点。结合有限元分析软件,工程师可以对3D打印原型进行虚拟加载测试,预测其在受力状态下的变形情况,从而对模具结构进行针对性优化。这种数字化验证流程不仅提高了设计的一次成功率,还降低了因模具修改带来的高昂成本。
无比例GK与3D打印原型的协同创新实践
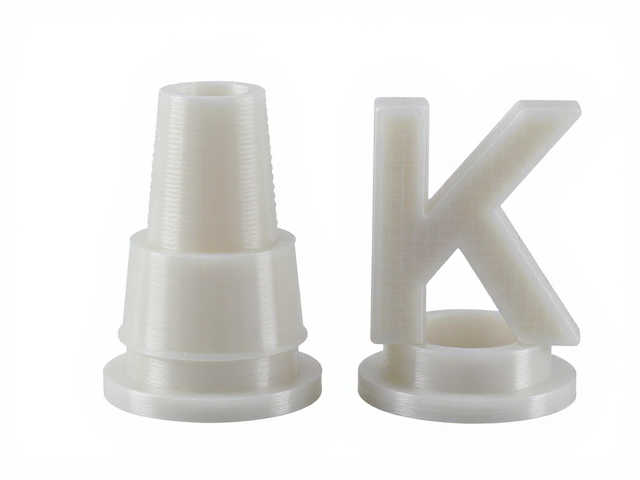
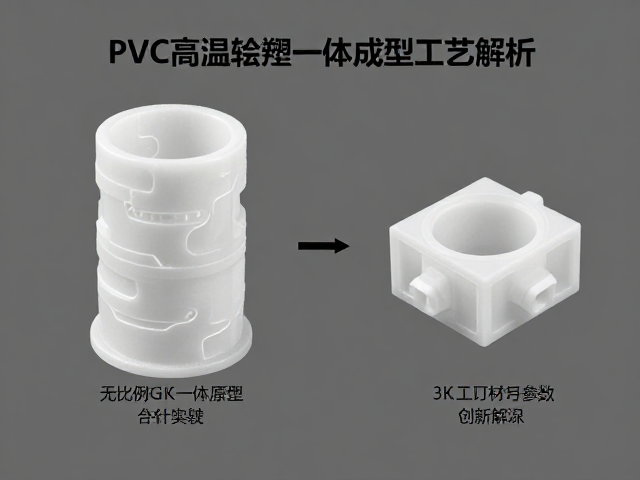
在实际工程应用中,无比例GK与3D打印原型的结合使用,形成了从概念验证到功能测试的完整闭环。3D打印原型因其快速成型的特点,常用于早期形态和装配关系的验证,确保设计意图的准确传达。随后,利用无比例GK制作的关键功能件原型,用于模拟PVC注塑件在实际使用环境下的长期性能表现。这种分阶段的验证策略,既保留了快速迭代的灵活性,又兼顾了性能验证的严谨性。例如,在验证带有精密卡扣的PVC外壳时,先通过3D打印检查卡扣的干涉情况,再使用无比例GK制作卡扣进行反复插拔测试,评估其疲劳寿命和保持力。
两者的协同应用还体现在模具设计的反馈优化上。3D打印生成的模具镶件原型,可以直接用于注塑试模,观察熔体流动痕迹和冷却效果。若发现填充不足或熔接线明显,可迅速调整浇口位置或壁厚,并通过3D打印重新生成修正后的镶件进行验证。与此同时,无比例GK制成的成品模拟件,可用于评估最终产品的装配精度和外观质量。这种并行工程模式,使得PVC一体成型工艺中的潜在问题能够在模具制造前得到充分暴露和解决,大幅提升了最终产品的良率和一致性。
工艺参数与材料特性的匹配研究
PVC树脂的热性能和流变特性决定了注塑工艺的边界条件。不同分子量分布和添加剂配方的PVC材料,其熔融指数和热分解温度存在显著差异,这要求工艺参数必须根据具体材料牌号进行精细化调整。在一体成型中,熔体温度与模具温度的匹配至关重要,过高的模具温度会导致冷却时间延长,降低生产效率,而过低的模具温度则可能引起熔接痕明显或表面流纹。通过系统性的实验研究,确定最佳工艺窗口,是实现高质量一体成型的关键。
此外,注塑过程中的压力传递效率直接影响制品的密度和力学性能。对于无比例GK原型和3D打印原型,其材料特性与PVC存在本质差异,因此在利用原型验证工艺参数时,需重点关注压力曲线与填充行为的对应关系。通过监测注射阶段的压力变化,可以推断熔体在型腔内的流动状态,识别滞流区或湍流区。结合3D打印生成的流道模型,工程师可以优化浇口设计,改善熔体流动均匀性,从而减少PVC制品内部的缺陷,提升整体质量。