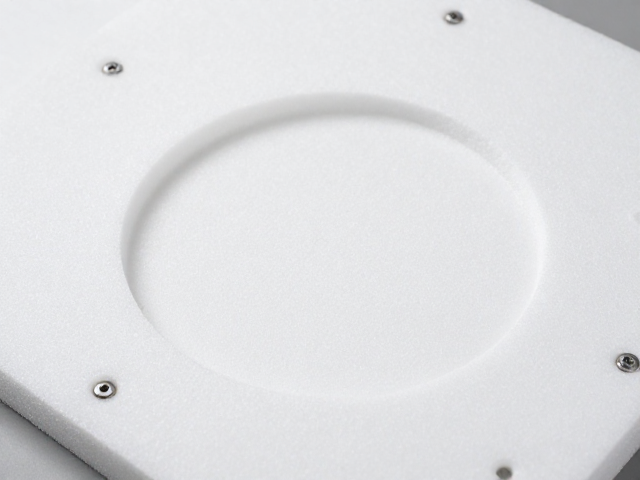
EVA泡沫热压裁切塑形工艺的核心控制要素
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性和加工性能,在包装、鞋材及工业衬垫领域应用广泛。热压裁切塑形是赋予EVA最终形态的关键步骤,其核心在于对温度、压力及时间的精准调控。通常,模具预热温度需严格控制在材料玻璃化转变温度以上但低于分解温度的区间,多数通用EVA发泡材料的热压温度范围集中在120℃至160℃之间,具体数值需根据EVA中VA含量比例进行微调。VA含量越高,材料越柔软,热压时的流动性与贴合性越好,但过高的温度会导致材料表面焦化或内部气泡破裂,影响结构完整性。
裁切过程中的刀具选择与运动轨迹直接影响边缘质量。高速钢或碳化钨材质的刀片能减少材料粘连,保持切口平整。在热压成型后,若需进行二次裁切,建议采用热刀技术,利用加热后的刀片瞬间熔断材料边缘,从而消除毛边,防止因纤维松散导致的分层现象。此外,模具表面的光洁度与脱模剂的使用频率会显著影响产品表面缺陷率,定期清洁模具并保持均匀的受热分布,是确保批量生产一致性的基础条件。
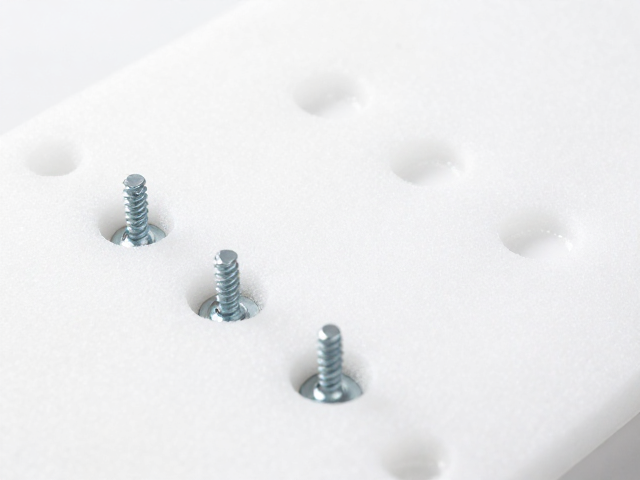
螺丝固定结构的应力分布与紧固规范
在EVA组件与硬质基材(如金属、木材或工程塑料)的结合中,螺丝固定提供了极高的抗剪切强度和可拆卸性。安装过程中,必须考虑EVA材料的蠕变特性,即在持续应力作用下,材料会发生缓慢的塑性变形。因此,紧固扭矩不可过大,过大的压力会导致EVA局部压缩塌陷,进而削弱螺丝的夹持力,甚至造成螺纹滑牙。建议使用带有弹性垫圈或尼龙防松螺母的紧固件,以应对长期振动环境下的松动风险。
钻孔预处理是确保连接可靠性的前置步骤。EVA的硬度远低于金属螺丝,直接攻丝极易导致孔径扩大或材料撕裂。通常需预先钻出略小于螺丝直径的引导孔,或在螺丝接触面增加金属垫片以分散应力。对于承重结构,螺丝的布局应遵循力学对称原则,避免应力集中点。在实际操作中,需定期检查螺丝头与EVA接触面的压痕深度,若发现压痕明显加深或周围材料出现裂纹,表明固定点可能已失效,需立即重新紧固或更换紧固件。
粘接点的老化机理与状态监测体系
粘接工艺常用于EVA与多孔材料或异种材料的结合,其失效模式多表现为界面剥离或内聚破坏。随着时间推移,环境中的紫外线、湿度变化及温度循环会加速粘接剂的老化。常见的粘接失效征包括粘接区域出现黄变、发白或边缘起翘。监测时,应重点关注粘接界面的微观状态,使用放大镜观察是否有微裂纹扩展或粘接剂层脱落迹象。对于高应力区域,需定期进行非破坏性敲击测试,通过声音判断粘接层是否存在空鼓或脱粘现象。
维护策略应基于粘接剂的材料特性制定。溶剂型粘接剂易受化学品侵蚀,而热熔胶则对高温环境敏感。在定期检查中,需记录粘接点的清洁程度,油污和灰尘会显著降低粘接强度,因此清洁后重新粘接是恢复连接性能的有效手段。若发现粘接失效,应彻底清除残留胶层,并使用专用溶剂处理基材表面,确保新胶层与基材形成有效的分子间作用力。对于关键受力部位,建议建立粘接点的形变监测记录,通过对比初始状态与当前状态的位移差异,评估粘接结构的健康程度。
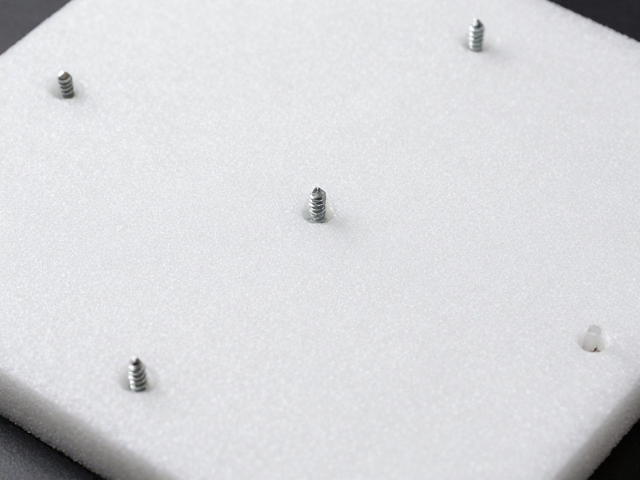
定期维护的执行标准与失效预警机制
建立标准化的定期检查流程是延长EVA组件使用寿命的关键。检查频率应根据使用环境的恶劣程度动态调整,在高频振动或极端温湿度环境下,检查周期应缩短至每月一次;而在静态存储或温和环境中,可设定为每季度或每半年一次。检查清单需涵盖外观完整性、紧固件状态、粘接界面状况及整体结构稳定性。检查人员需佩戴防护装备,使用标准量具测量关键尺寸的变化,确保数据可追溯。
失效预警机制依赖于对早期征兆的敏锐识别。当EVA表面出现不可逆的龟裂、螺丝周围材料出现粉化或粘接剂渗出预兆时,即视为高风险信号。此时应立即停止使用或降低负载,并对受影响区域进行隔离保护。维护记录应详细记载每次检查的发现项、处理措施及更换部件信息,形成完整的生命周期档案。通过数据分析,可识别共性失效模式,进而优化工艺参数或改进结构设计,从源头降低维护成本,确保整体结构的长期稳定运行。