核心材料与工具清单
制作单层镂空流沙亚克力立牌,基础材料的选择直接决定了成品的通透度与耐用性。主体板材推荐使用厚度为3mm至5mm的高透亚克力板,这种材质硬度适中,激光切割边缘光滑且不易发黄,能最大程度还原流沙的动态美感。切割环节通常采用激光雕刻机,对于个人或小批量制作,选择支持3mm亚克力切割的共焦激光设备即可,无需追求工业级大功率机器,普通功率密度足以应对精细线条的镂空。
辅助材料方面,流沙介质需选用高纯度石英砂或彩色玻璃珠,粒径建议在0.1mm至0.5mm之间,过粗容易卡顿,过细则流动性差且易堵塞缝隙。密封环节需使用高透明度的UV胶或环氧树脂,前者固化快、气泡少,适合小面积修补;后者固化时间长,流动性好,适合大面积填充,但需严格控制环境温度以防产生气泡。此外,还需要准备双面胶垫、防滑底座以及用于固定流沙层的薄型透明PET膜或亚克力片。
设计排版与激光切割工艺
设计阶段需严格遵循单层镂空的结构逻辑,矢量软件中应预留精准的缝隙尺寸。激光切割时,亚克力板的厚度与激光功率、速度需匹配,3mm板材通常设置功率15%-20%,速度400-600mm/s,具体参数需根据设备实际功率微调,以确保切口平整无黑边。镂空图案的线条间距建议不小于1mm,避免切割过程中因热效应导致材料变形或断线,复杂的人物轮廓需设置合理的支撑点,防止细部结构在运输或后续处理中脱落。
切割完成后,板材表面会残留一层保护膜,需立即撕除并清洁表面粉尘。检查镂空区域是否有毛刺,若有轻微毛刺可用细砂纸轻轻打磨,切忌用力过猛导致板材开裂。对于单人角色定制,人物面部、手部等细节较多的区域,需特别注意激光焦距的稳定性,确保线条连贯。此时得到的镂空亚克力板即为立牌的骨架,其精度直接影响后续流沙填充的效果,任何细微的变形都可能导致流沙分布不均或密封失败。
流沙填充与密封组装
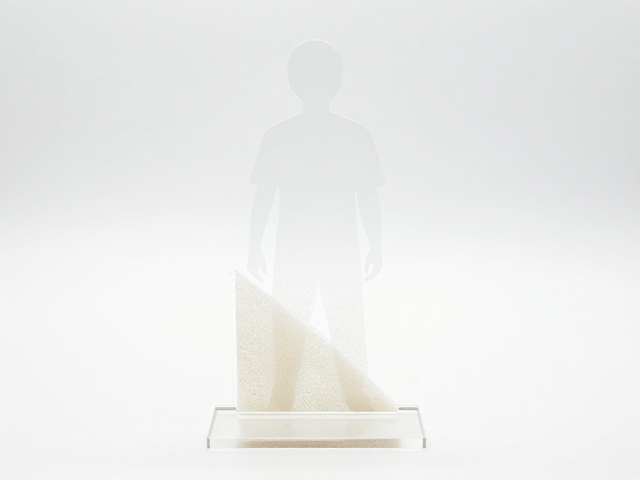
组装密封层是技术核心,需在无尘环境下操作。将裁切好的透明PET膜或薄亚克力片覆盖在镂空亚克力板上,形成储液仓。使用注射器或细管将调配好的流沙介质与粘合剂混合液缓慢注入缝隙,注入时需保持板材水平,避免气泡混入。若使用UV胶,需分批次注入,每注入一部分后用紫外线灯照射固化,形成隔层,防止流沙沉淀过快或不同颜色介质混合污染。
密封边缘需使用高粘性的AB胶或专用亚克力胶进行封边处理,确保无渗漏。封边时需使用夹具固定,压力要均匀,避免胶层过厚影响美观或导致板材受力不均开裂。固化过程中需保持环境恒温,避免温度剧烈变化导致胶体收缩产生空隙。填充完成后,静置24小时以上,观察流沙流动性是否自然,有无滞留现象。若发现局部堵塞,需重新打开局部进行清理和补充,确保整体视觉效果流畅。
底座固定与细节修饰
成品立牌的稳定性依赖于底座的设计与安装。底座通常采用加厚亚克力或金属材质,表面可进行喷砂或电镀处理以增加摩擦力。将流沙立牌主体通过强力双面胶或无影胶固定在底座中心,固定前需确保接触面绝对清洁干燥。对于较高的人物立牌,底座面积需相应增大,以降低重心,防止倾倒。固定时需使用水平仪校准,确保人物站立姿态端正,无倾斜。
细节修饰阶段,需检查整体是否有残留胶渍或指纹,使用专用清洁剂擦拭表面,恢复亚克力的高透质感。若角色服饰或头发部分有色彩需求,可在激光切割前对板材表面进行彩绘或印刷处理,但需注意颜料厚度不能影响切割精度。最终成品应无明显气泡、断线或渗漏现象,流沙在轻微晃动下能呈现自然的流动轨迹。成品需放置在干燥、避免阳光直射的环境中保存,以防亚克力老化变黄或胶体性能下降。