陶瓷高温釉面印花工艺的核心原理与材料选择
陶瓷高温釉面印花并非简单的表面装饰,而是将含有机粘合剂的色料图案精准转移至坯体表面,随后通过高温烧结使釉层熔融流动,形成平整、致密且图案清晰的最终效果。这一工艺对材料的耐热性与流动性有着极高要求,传统的水性或溶剂型墨水在经历1200℃至1300℃的窑炉高温时,必须保持图案边缘的锐度,同时颜料中的金属氧化物需与底釉产生良好的化学相容性,避免发生晕染或变色。
在材料准备阶段,釉料的选择直接决定了成品的光泽度与细腻程度。高纯度的高岭土、长石及石英是基础原料,其中长石作为主要熔剂,其含量比例需经过严密的配比如计算,以控制釉料的软化温度区间。现代工艺中,常引入滑石或镁质原料来提升釉面的白度与透明度,而二氧化硅的含量则影响着釉层的硬度与耐磨性。这些基础粉末需经过球磨机长时间研磨,确保细度达到指定目数,通常要求通过100目至120目筛网,以消除颗粒感,为后续获得镜面效果奠定基础。
施釉前的坯体处理与印花定位技巧
坯体在进入施釉与印花流程前,必须经过严密的干燥与打磨处理。坯体表面的水分含量需控制在极低水平,通常低于0.5%,以防止在高温烧成过程中因水分急剧蒸发导致釉面出现针孔或气泡。坯体表面的平整度至关重要,细微的凹凸不平会在施釉后被放大,形成肉眼可见的波纹。因此,抛光或精细打磨是必要工序,确保坯体表面无粉尘、无油污,为釉料的均匀附着提供理想的微观接触面。
印花定位的精准度直接影响最终产品的美学价值。在自动化生产线中,高精度伺服电机驱动的印花头需与坯体传输系统保持严密的同步,误差通常控制在毫米级别以内。对于手工或小批量生产,定位模板的使用不可或缺,它能帮助工匠精确计算图案与坯体边缘的距离。印花过程中,色料的粘度需根据环境温度进行微调,过稀会导致图案扩散,过稠则可能堵塞喷头或导致图案堆叠不均,因此,环境温湿度监控是保障印花质量稳定性的关键环节。
施釉操作的标准化流程与厚度控制
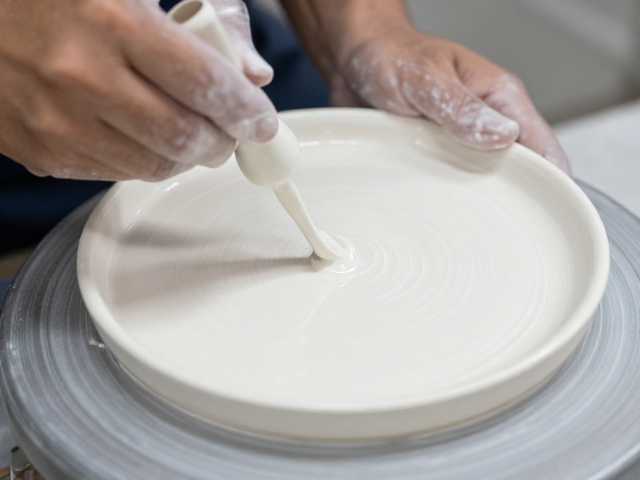
施釉方法多样,包括浸釉、浇釉、喷釉及淋釉,每种方法对釉浆的物理性质要求各异。浸釉适用于形状规整的器皿,关键在于控制浸入时间与提拉速度,以获得均匀的釉层厚度,通常单次浸釉厚度在0.3毫米至0.8毫米之间。喷釉则更适用于大件或不规则形状的坯体,通过调节喷枪气压和喷嘴直径,可以实现釉面的渐变效果或局部加厚。无论采用何种方式,釉浆的比重需定期检测,一般控制在1.45至1.65 g/cm³之间,以确保釉料在坯体表面的悬浮稳定性与流动性平衡。
釉层厚度的均匀性是避免烧成缺陷的核心。过厚的釉层在高温下容易因重力作用产生流釉,导致底部积釉或图案变形;过薄则无法覆盖坯体瑕疵,且光泽度不足。实际操作中,常采用多次薄施的策略,即先施薄釉干燥,再施二遍釉,干燥。这种“薄施多遍”的方法能有效减少釉层内部应力,降低开裂风险。施釉后,坯体需经过自然干燥或低温预烘干,彻底去除水分,防止高温下水分气化破坏釉面结构。
高温烧成曲线设定与釉面熔融机制
烧成曲线是决定釉面最终品质的灵魂。升温阶段需设置合理的排胶与氧化期,通常在300℃至600℃区间内,坯体内的有机物及结晶水需充分排出,避免气体冲破釉层形成气泡。进入高温阶段后,升温速率需精确控制,使釉料在达到软化点前均匀受热。釉料的熔融过程是一个复杂的物理化学变化,随着温度升高,釉料从固态转变为粘稠的液态,此时表面张力开始主导釉面的平整度,促使釉面自动流平,消除刷痕或喷痕。
保温阶段对于釉面光洁度的提升至关重要。在最高烧成温度下保持一定时间,有助于釉料中气泡的排出和晶体结构的完善,使釉层达到最佳的致密状态。随后降温阶段需缓慢进行,特别是在釉层开始凝固的温度区间,快速冷却可能导致釉面应力过大而产生微裂纹,或影响釉面的光泽表现。现代窑炉常采用多温区控制技术,精确管理每个温区的温度梯度,确保坯体受热均匀,从而获得色泽一致、光泽温润的高温釉面。
釉面缺陷的成因分析与精细化调整
尽管工艺成熟,但釉面缺陷仍可能发生,常见的问题包括针孔、缩釉、釉裂和色差。针孔多由坯体排气不充分或釉层过厚导致气体无法逸出引起,解决方案在于优化坯体干燥流程或减少单次施釉厚度。缩釉现象通常源于坯体表面污染或釉料与坯体膨胀系数不匹配,需严格清洁坯体表面,并调整釉料配方中的氧化锌或氧化铅含量以改善附着力。
釉裂则是热应力释放不均的结果,主要与坯釉膨胀系数差异过大有关。当釉层的膨胀系数大于坯体时,冷却过程中釉层受拉应力易产生裂纹;反之,若釉层膨胀系数小于坯体,则釉层受压应力,虽不易开裂但可能导致剥落。因此,在配方设计阶段,需通过实验测定坯釉膨胀系数,使其保持在理想范围内。此外,烧成过程中的温度波动或窑内气氛不稳定(如氧化或还原程度不一)也会导致釉面发色不均或出现黑点,需定期校准窑炉设备,稳定燃烧状态。
后处理与釉面光洁度的终极呈现
烧成结束后的陶瓷制品,其釉面虽已具备基本的光泽,但为了达到极致的光洁细腻效果,部分高端产品仍需经过精细的后处理。对于表面存在极轻微瑕疵或需提升镜面反射率的产品,可采用机械抛光或化学抛光工艺。机械抛光使用不同粒度的研磨膏逐步去除釉面微观不平,而化学抛光则利用酸性溶液轻微腐蚀釉面表层,使其更加平滑光亮。这一过程需严格控制时间与浓度,以免过度腐蚀导致釉面失光或图案模糊。
最终的质量检验是确保釉面品质符合标准的关卡。在标准光源下,检查釉面是否平整、无瑕疵、色泽均匀,并使用光泽度仪测定其反射光强度,高光洁度釉面的光泽度值通常要求在80至90度以上(60°角测定)。同时,通过硬度测试和耐磨性测试评估釉面的物理性能,确保其在日常使用中具有足够的耐用性。只有经过严格筛选和检验的产品,才能被视为真正实现了光洁细腻的高温釉面效果,满足高端陶瓷制品的美学与功能需求。