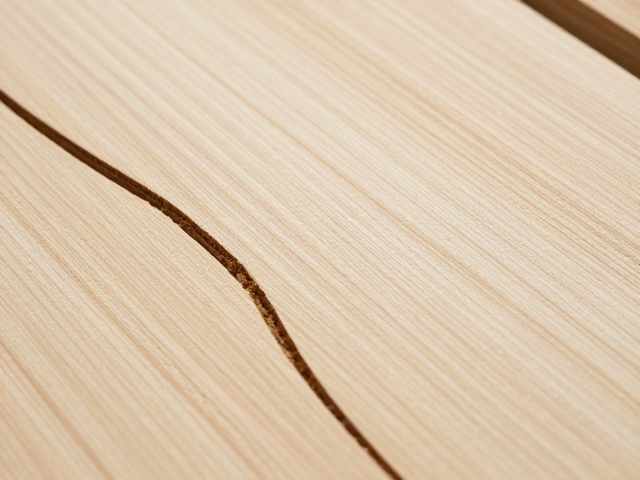
原木激光精雕前处理:含水率控制的核心逻辑
激光精雕工艺对木材基材的稳定性有着极高的要求,木片压合后的干燥过程并非简单的水分蒸发,而是内部结合力的重塑。在多层实木或指接木料进行压合后,木材内部残留的水分若无法及时排出,会在后续激光高温照射下急剧气化,导致表面爆孔、边缘发黑甚至整体开裂。因此,压合后的第一时间处理直接决定了成品的良率。需要确保压合环境具备稳定的温湿度,避免外界湿气反向侵入,这是防止木材在静置初期发生应力不均的基础。
干燥过程中,通风系统的布局至关重要。传统的自然晾晒难以应对工业化生产对时效性的要求,而强制对流干燥能显著缩短周期。通过在干燥房内部设置均匀的风道,让干燥空气穿透木堆缝隙,带走表面及内部析出的湿气。这一过程必须缓慢进行,过快的风速会加剧木材表面与内部的温差,从而引发翘曲。控制干燥速率,使水分从内部向表面迁移的速度与表面蒸发速度相匹配,是维持木片压合后结构完整的关键步骤。
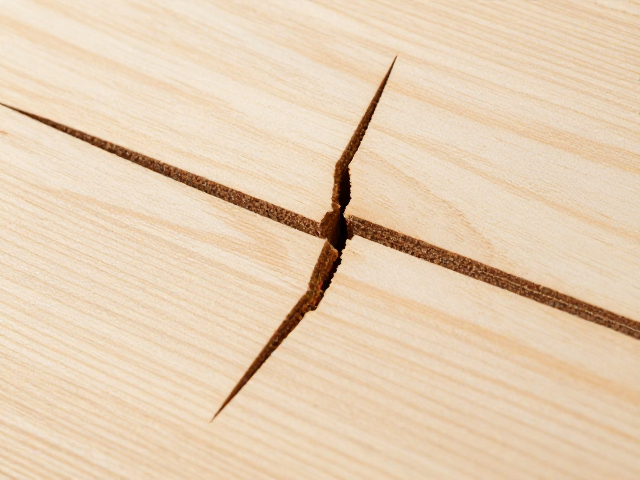
防裂机制:应力释放与环境微调
木材在压合后会产生内应力,这种应力在干燥初期表现为木材试图收缩或变形。若直接进行高功率激光雕刻,热冲击会瞬间放大这些内应力,导致不可逆的裂纹。因此,在干燥阶段引入应力释放机制是必要的。可以通过在压合后设置一段“养材”时间,让木材在受控环境中自然平衡含水率。这一阶段不追求极速干燥,而是通过缓慢的热湿交换,让纤维间的结合力重新稳固,消除压合过程中因胶水固化或机械压力造成的微观损伤。
环境微调需要精确的数据支撑。不同树种、不同厚度的木片,其平衡含水率(EMC)的目标值各不相同。通常,用于室内家具的木材,其平衡含水率需控制在8%-12%之间,而用于户外或高湿度环境的木材则需进一步降低。通过在线含水率测定仪实时监测木材内部水分变化,当数据稳定在目标区间且波动极小时,方可视为干燥完成。这种基于数据的精准控制,避免了凭经验判断带来的误差,确保了每一批次的木片在进入激光工序前具备一致的物理状态。
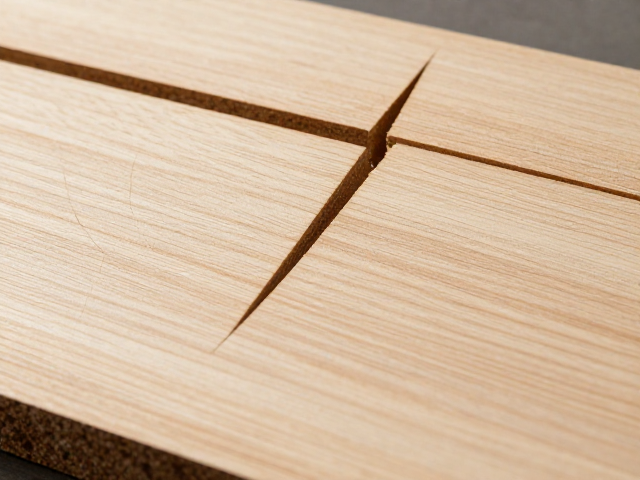
通风系统的设计与运行规范
通风系统的设计需遵循流体力学原理,确保气流能均匀覆盖每一寸木堆表面。常见的做法是采用底部送风、顶部排风的结构,利用热空气上升的自然对流原理,配合风机强制驱动,形成稳定的空气循环。风机的功率需根据干燥房体积和木堆堆码量进行计算,避免风量不足导致局部潮湿,或风量过大导致木材表面失水过快。风道的开口位置应避开木堆堆码的支撑点,防止气流死角形成,确保干燥介质能够无死角地渗透至木材核心区域。
运行过程中,需定期清理风道滤网和散热片,防止木屑和粉尘堆积影响通风效率。同时,监测进风口和出风口的温湿度差,通过数据分析优化风机运行策略。例如,在干燥初期,木材表面水分较高,可适当提高风速以加速表面水分蒸发;进入中后期,木材内部水分迁移成为主导,则应降低风速,延长干燥时间,促进内部水分均匀排出。这种动态调整的通风策略,能有效平衡干燥效率与木材质量,防止因干燥不当导致的开裂缺陷。
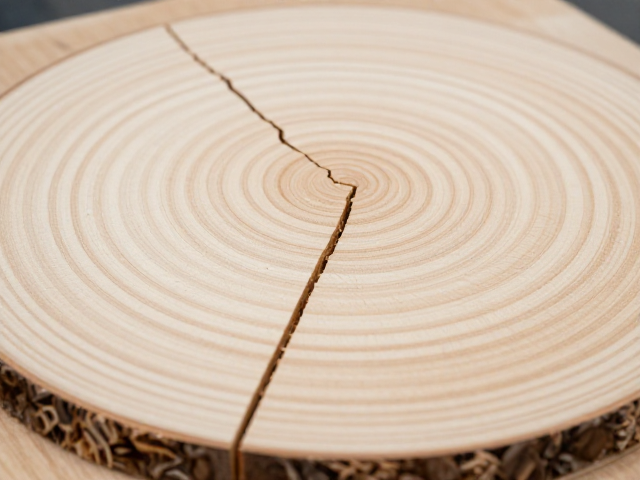
激光精雕前的最终检验与应对
在木片完成干燥和通风处理后,需进行严密的最终检验,这是防止激光精雕出现质量问题的一道防线。检验内容包括表面平整度、含水率一致性以及是否存在肉眼可见的裂纹或瑕疵。使用高精度水平仪检测板材平整度,确保雕刻过程中激光焦点稳定;通过多点含水率测试,确认整块板材水分分布均匀。对于存在轻微应力不均的板材,需进行二次平衡处理,严禁将未经充分检验的木材直接送入激光雕刻机。
若发现个别木片在干燥过程中出现微小裂纹,需评估裂纹深度和位置。对于表面浅层裂纹,可通过精细打磨去除;对于深层裂纹或结构性损伤,必须予以报废处理,不可强行使用。激光精雕的高精度特性会放大木材的任何缺陷,细微的裂纹在激光热作用下可能扩展为明显裂痕,严重影响成品美观和结构强度。建立完善的不合格品追溯机制,分析裂纹产生的根本原因,是持续优化干燥工艺、提升良品率的必要手段。