石膏注浆成型与自然风干的核心原理
石膏注浆成型技术依赖于二水硫酸钙在加水搅拌后发生水化反应,逐渐结晶硬化形成固体的物理特性。这一过程没有复杂的化学添加剂参与,主要依靠材料内部的晶体结构重组来提供初始强度。自然风干则是利用环境中的空气流动带走水分,使石膏内部孔隙率降低,从而提升整体的硬度和稳定性。这种工艺不需要高温窑烧,避免了因温度控制不当导致的开裂或变形风险,适合家庭工作室或小型手作空间操作。
自然风干的效率受环境温度、湿度及通风条件影响显著。在相对湿度低于60%且温度维持在20-25摄氏度的环境中,干燥速度较为理想。过高的湿度会导致水分滞留,延长干燥周期并可能引发表面返碱;而过快的空气流动如直吹风扇,则可能因表面失水过快导致内部应力不均,进而产生细微裂纹。因此,控制微环境的稳定性是保证摆件成品质量的关键环节。
桌面摆件制作中的亮粉点缀技法
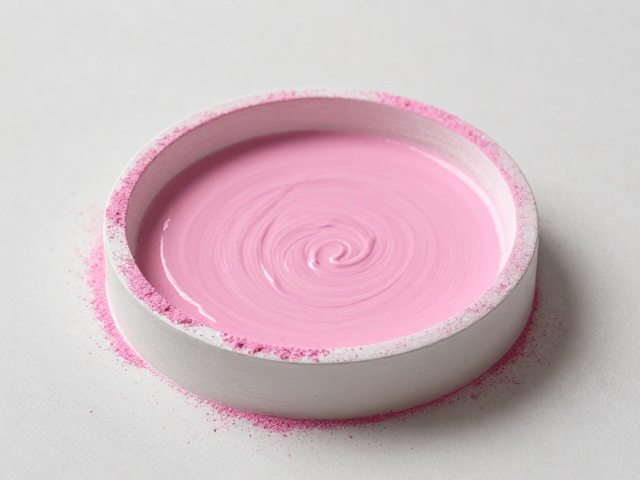
亮粉作为表面装饰材料,其粒径和材质直接影响最终视觉效果。常见的装饰用亮粉多由玻璃、塑料或金属氧化物制成,粒径通常在0.1毫米至0.5毫米之间。在石膏表面应用亮粉时,需确保石膏表面处于半干状态,即表面已结壳但内部仍有一定粘性,这样亮粉能牢固附着且不易脱落。若表面完全干燥,需使用透明树脂胶或专用石膏封层剂作为粘合介质,通过刷涂或喷涂方式将亮粉固定在摆件表面。
点缀技法可分为整体覆盖、局部镶嵌及渐变晕染三种主要形式。整体覆盖适用于需要高反光效果的底座或大面积平面;局部镶嵌则通过模具压制或手工按压,在石膏未完全硬化前嵌入亮粉,形成凹凸有致的立体纹理;渐变晕染则需要控制亮粉与粘合剂的比例,利用刷笔的轻重变化制造色彩与光泽的过渡。操作时需注意亮粉的均匀度,避免堆积成团,以免影响摆件的精致感和整体美学平衡。
工艺过程中的风险控制与细节处理
石膏浆料的搅拌比例直接影响成品的致密度和强度。通常建议水与石膏粉的质量比为0.6:1至0.7:1,具体数值需根据石膏粉的品牌特性及环境温度微调。搅拌时需单向缓慢进行,避免卷入过多气泡,气泡在干燥后会形成表面凹坑,影响亮粉附着的平整度。注浆时可采用振动法排出气泡,或在注浆后静置片刻让气泡自然上浮破裂,确保石膏体内部结构均匀。
干燥过程中需定期观察摆件表面状态,防止因水分蒸发不均导致的翘曲。对于大型或结构复杂的摆件,可采取分段干燥或覆盖湿布调节局部湿度。亮粉点缀完成后,若使用粘合剂固定,需等待粘合剂完全固化,期间避免触碰或移动摆件,以免破坏装饰层。成品存放应远离阳光直射和潮湿环境,以防止石膏吸湿软化或亮粉氧化褪色,确保摆件长期保持原有的光泽与形态。