PVC注塑成型的热力学挑战与材料特性
聚氯乙烯(PVC)材料在受热过程中会发生复杂的物理化学变化,其分子链在高温下软化并呈现粘流态,这一特性使得材料能够填充模具中极其细微的纹路。然而,PVC对温度极其敏感,过高的注塑温度会导致材料分解产生氯化氢气体,不仅腐蚀模具型腔,还会使成品表面出现气泡、银纹或色泽不均的现象。因此,控制料筒温度与模具温度曲线的匹配,是确保手办表面光洁度与结构完整性的基础条件。
一体成型工艺的核心在于利用高分子材料在熔融状态下的流动性,一次性注入整个模型腔体,从而彻底消除传统分件组装中常见的接缝与错位。在制作高精度手办时,传统工艺需要将头部、躯干、四肢分别注塑后通过胶水粘合,这种多步骤流程极易因胶水老化、粘合剂溢出或组装误差导致零件间出现明显的“合模线”或缝隙。一体成型通过整体浇筑,使得不同部位的材质分子间形成连续的网络结构,从根本上避免了因拼接产生的视觉断层。
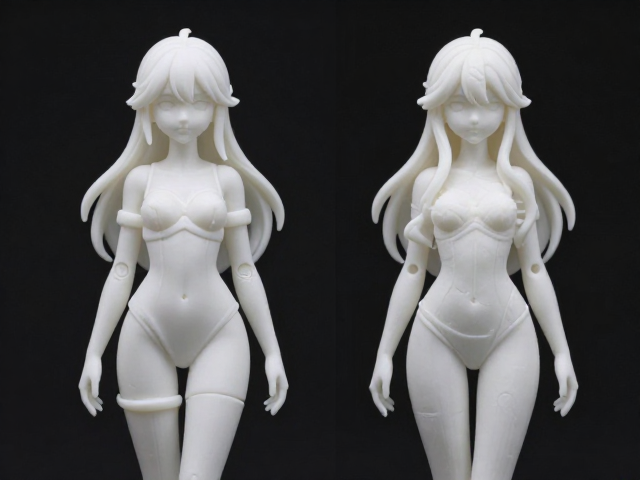
分件吻合度差异的微观机制分析
分件手办在组装过程中,每个独立部件在注塑冷却时都会发生不同程度的收缩变形。由于不同部件的壁厚、冷却速率存在差异,这种非均匀收缩会导致零件之间的配合公差累积。当多个经过独立加工的部件强行拼接时,微观层面的尺寸偏差会被放大,尤其是在关节连接处或面部五官等精密区域,肉眼可见的缝隙或错位便由此产生。这种误差累积是物理加工中难以完全避免的固有缺陷。
相比之下,一体成型手办没有经历多次拆装与粘合的过程,其几何形态完全由模具型腔决定。由于整个模型在一次成型过程中完成固化,不同部位之间的相对位置关系在制造瞬间即被固定,不存在后续组装带来的对齐误差。这种工艺消除了因胶水厚度、粘合角度以及多次热胀冷缩带来的不确定性,使得肢体与躯干、面部与发饰之间的过渡更加平滑自然,视觉上呈现出浑然一体的连贯感。
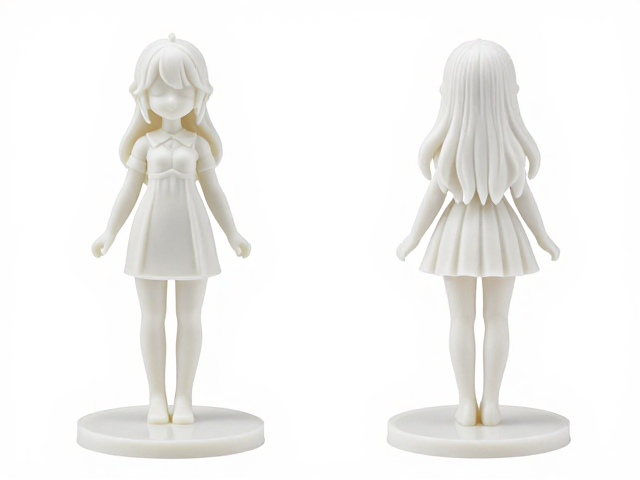
模具精度与注塑参数的协同控制
高吻合度的实现高度依赖于模具的加工精度与注塑设备的稳定性。现代高精度注塑模具采用CNC精密加工技术,型腔表面光洁度需达到镜面级别,以确保树脂能够完美复制细微纹理。同时,注塑过程中的注射压力、保压时间以及冷却周期必须经过严密的计算与调试。过快的冷却可能导致内应力残留,使零件在脱模后发生翘曲;而过慢的冷却则会影响生产效率并可能导致变形。
在一体成型过程中,树脂在模具内的流动路径设计至关重要。合理的浇口位置与流道布局能够确保熔融树脂均匀填充各个角落,避免因流动前沿温度差异导致的结合纹或填充不足。通过模拟软件分析树脂流动行为,工程师可以优化模具结构,消除气穴和滞流区。这种严密的工艺控制使得一体成型手办在保持复杂结构完整性的同时,还能维持极高的尺寸稳定性,从而在细节表现上超越传统分件工艺。
工艺局限性与应用场景的权衡
尽管一体成型在外观完整度上具有显著优势,但其对模具成本和材料选择也有更高要求。复杂的一体成型模具结构复杂,加工周期长,且一旦模具受损,维修成本高昂。此外,PVC材料在一体成型时若温度控制不当,容易因应力集中而在薄壁或尖锐部位产生裂纹。因此,该工艺通常适用于结构相对紧凑、对表面完整性要求极高的中小型手办模型,而非所有类型的收藏品。
对于需要频繁活动关节或结构极其庞大复杂的手办,分件工艺依然具有不可替代的优势。分件允许在不同部件使用不同硬度或颜色的材料,便于实现如透明件、金属件等特殊效果,同时也降低了大型模型的运输风险和组装难度。一体成型与分件工艺并非完全对立,而是根据产品结构设计、成本预算以及美学需求所做出的不同技术选择。理解这两种工艺的本质差异,有助于更客观地评估手办成品的工艺水准与物理特性。