日本与欧美手作美学的核心差异与融合趋势
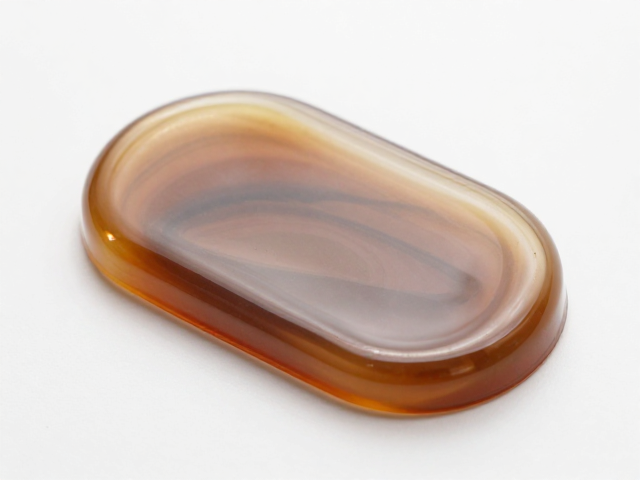
日本手作文化深受“侘寂”与“物哀”美学影响,强调材质的天然质感、时间的痕迹以及不完美的和谐。在滴胶工艺中,这种理念常体现为低饱和度配色、半透明的朦胧层次以及模拟石材或木材纹理的自然流动感。创作者倾向于保留材料本身的细微气泡或杂质,视其为作品的呼吸感,追求一种静谧、内敛且富有禅意的视觉体验。这种风格对表面处理的要求极高,通常追求哑光或丝绒般的触感,避免过度反光带来的工业感。
相比之下,欧美手作灵感更倾向于表现色彩的张力、立体结构的构建以及现代设计的几何美感。受极简主义或波普艺术影响,欧美风格常使用高对比度的色块、清晰的分层界限以及具有雕塑感的造型。在滴胶应用中,这表现为对色彩纯度的精准控制,以及通过多层浇注形成的鲜明视觉冲击。表面处理上,欧美风格往往追求镜面般的极致光滑,通过高光抛光突显材料的晶莹剔透,强调作品的装饰性与现代家居的融入感。
分层自流平技术的材料选择与配比逻辑
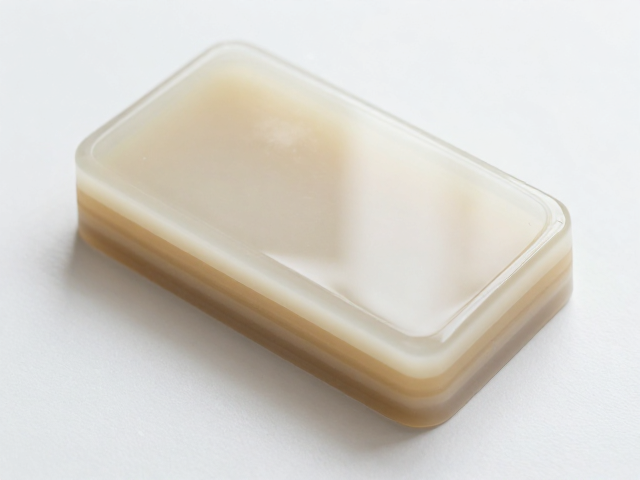
自流平效果的核心在于树脂的粘度控制与固化时间的平衡。高透明环氧树脂通常具有较低的初始粘度,有利于空气排出和表面自然找平。在实际操作中,需要根据环境温度调整固化剂的比例,温度较高时需适当减少固化剂以延长可操作时间,防止表层过快结皮导致下层气泡无法排出。部分创作者会加入专用的消泡剂或静置等待气泡自然上升,但过度搅拌会引入更多空气,因此建议采用缓慢折叠式搅拌法,确保混合均匀同时最大限度减少气泡产生。
分层浇注时,每一层的厚度需经过精确计算,过厚的单层容易因放热反应剧烈而产生气泡或变形,过薄则难以形成明显的层次界限。通常建议单层厚度控制在3-5毫米之间,待前一层完全固化至表干状态(即表面发粘但无流动性)时进行下一层浇注,这样既能保证层间附着力,又能避免溶剂溶解前一层导致边缘模糊。若追求极致的清晰分层,可在层间使用隔离剂或等待完全固化后轻微打磨增加粗糙度,以增强机械咬合力。
表面抛光打磨的工艺步骤与工具选择
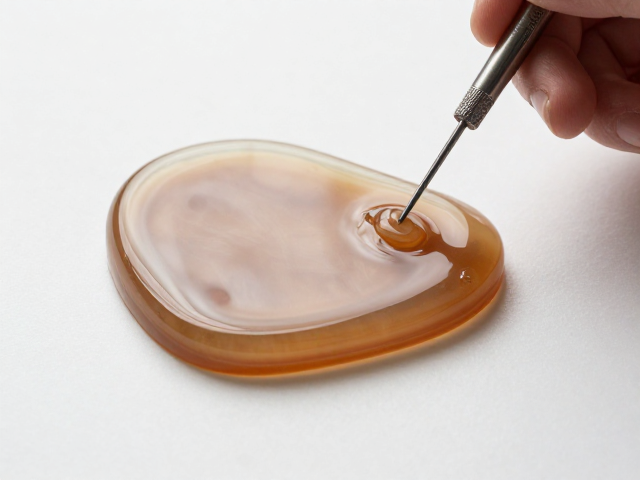
表面抛光是提升滴胶作品质感的关键环节,通常遵循从粗到细的研磨逻辑。首先使用高目数砂纸(如400目至800目)进行干磨,去除表面瑕疵、流挂痕迹或气泡残留。打磨过程中需保持手部平稳,采用画圈或直线往复运动,避免局部过度磨损导致平面不平。随着砂纸目数的提升(1000目至2000目),表面逐渐呈现半透明雾状,此时需彻底清洁粉尘,防止残留颗粒影响后续抛光效果。建议使用吸尘器配合软布擦拭,确保表面绝对洁净。
当表面达到预定平滑度后,可使用抛光膏或钻石抛光液配合抛光垫进行精抛。抛光时需控制转速与压力,避免局部过热导致树脂软化或产生螺旋纹。对于高透明度作品,抛光后的镜面效果能显著提升作品的视觉深度,使内部层次更加清晰可见。若追求日式哑光效果,则需在打磨至指定目数(如1000-1500目)后停止,或使用专用哑光剂进行处理,通过微观粗糙度散射光线,营造柔和温润的视觉感受。
色彩管理与灵感落地的实操技巧
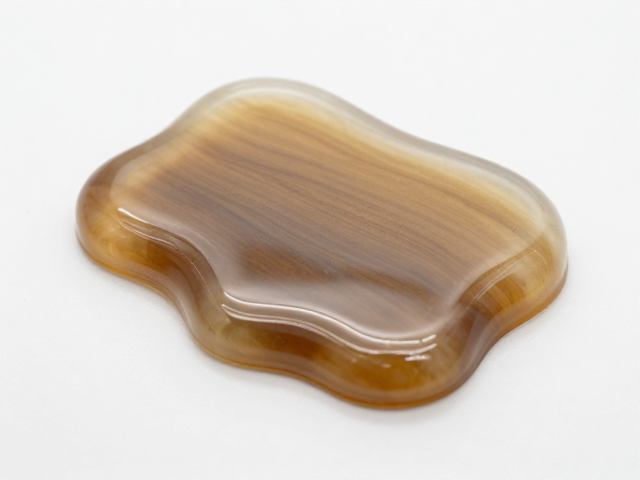
色彩管理直接影响作品的最终情绪表达。日本风格常采用大地色系、莫兰迪色系或单色渐变,通过透明色与白色、黑色的微量调和,实现细腻的层次过渡。在调配过程中,建议使用色精而非色膏,因为色精透明度更高,不易改变树脂粘度,且能更好地保留分层时的流动纹理。对于欧美风格,则可使用高浓度色浆或金属粉、云母粉等添加剂,增强色彩的饱和度与金属光泽,营造华丽或前卫的视觉冲击。
为了获得理想的分层效果,创作者需预先规划色彩顺序与浇注时机。例如,在制作大理石纹效果时,需在第一层树脂未完全固化前,滴入不同颜色的树脂,利用粘度差异和重力作用形成自然纹理。若使用多种颜色,需计算各颜色树脂的固化时间是否一致,避免因固化速度差异导致分层不均或颜色渗透。此外,环境光线对色彩判断至关重要,建议在自然光下进行调色与浇注,以确保作品在不同光照环境下均呈现预期的视觉效果。