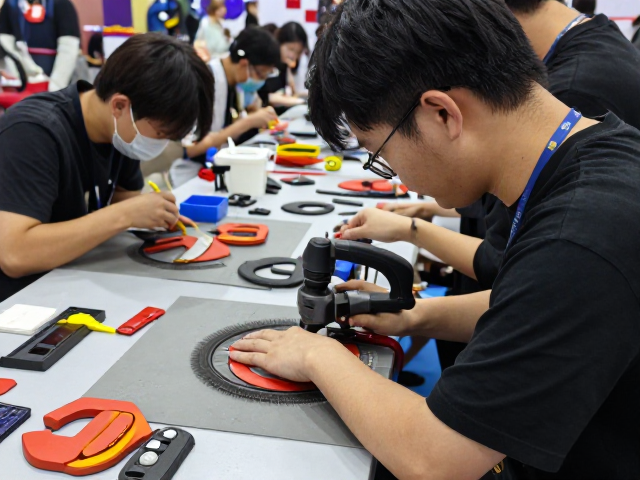
漫展季供应链压力下的工艺突围
随着二次元文化活动的常态化与规模化,各大城市漫展的参展规模逐年攀升,直接推动了角色道具与服装配饰订单的爆发式增长。在这一背景下,传统手工打磨与简易切割方式已难以应对高密度、高精度的交付需求,生产效率与成品一致性成为制约产能的核心瓶颈。面对短期内激增的定制需求,制作团队开始寻求更具确定性的工业级解决方案,以缩短从设计稿到实物的转化周期。
热压裁切与电磨机组合作业逐渐成为行业内应对复杂曲面与硬质材料的主流路径。通过热压技术对EVA泡沫等材料进行定型,配合电磨机的精细化修整,能够显著降低对操作人员个人经验的依赖,使标准化生产成为可能。这种工艺组合不仅提升了单件产品的合格率,更为应对漫展季集中发货的压力提供了可复制的作业模板,成为众多道具制作工作室优化流程的关键环节。
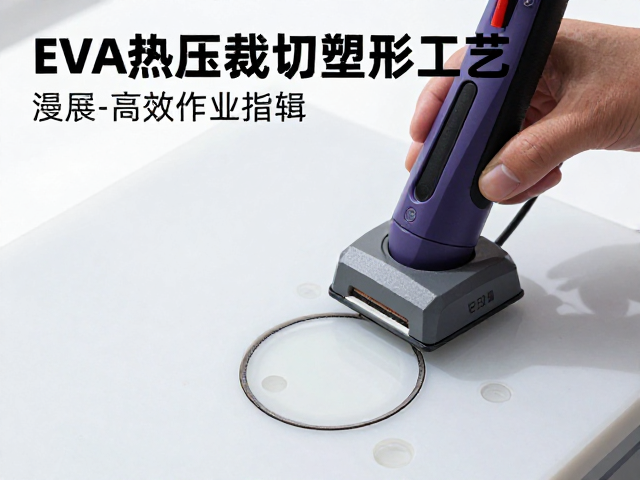
EVA热压裁切塑形的核心逻辑与操作要点
EVA材料因其优异的柔韧性、回弹性及易加工特性,成为道具制作的首选基材。热压成型的核心在于利用温度与压力改变材料分子结构,使其贴合预设模具。操作时需严格控制加热设备的温度区间,通常建议在120至160摄氏度区间进行预热,避免温度过高导致材料熔化粘连或温度过低造成定型不全。模具的设计需预留合理的收缩率,通常根据EVA密度不同,收缩率控制在2%-5之间,以确保成品尺寸符合图纸要求。
裁切环节需配合热压模具进行,使用高精度刀具或激光切割设备沿模具边缘进行修整。热压过程中,压力的均匀分布至关重要,建议使用液压机或专业压板设备,确保受力均匀,防止局部变形。成型后的材料需进行自然冷却或强制风冷定型,待完全恢复常温后方可进行脱模,以锁定形状稳定性。此步骤能有效减少后续打磨所需的时间,为精细加工预留充足余地。
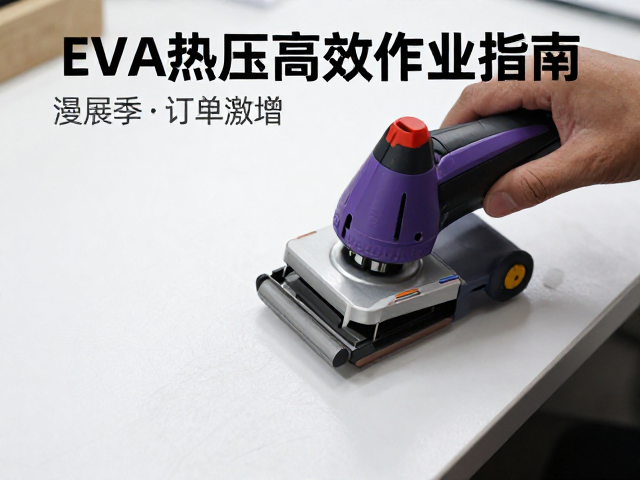
电磨机在细节处理中的高效作业规范
电磨机作为后期精修的核心工具,其转速调节与磨头选择直接影响作业效率与表面质感。针对不同硬度的EVA或辅助材料(如PVC、ABS),需选用不同目数的磨头。粗磨阶段建议使用低转速搭配粗颗粒磨头,快速去除热压产生的溢边与毛刺;精磨阶段则需提高转速,更换细砂纸或海绵磨头,对曲面过渡区进行平滑处理。作业时应保持手部稳定,采用“轻触慢移”的手法,避免局部过热导致材料变形或产生难闻的焦糊味。
在处理复杂结构件时,电磨机的从动轴与配件的灵活切换能大幅提升作业精度。对于狭窄角落或内部结构,应选用小型化、高扭矩的微型电磨机,配合弯曲杆附件,深入难以触及的区域进行修整。同时,必须配备高效的除尘与吸尘装置,因为EVA打磨产生的粉尘颗粒细小,易附着在表面影响后续上色效果,且长期吸入对操作人员健康构成潜在风险。规范的操作流程能确保每一处接缝与曲面都达到光滑过渡的标准。
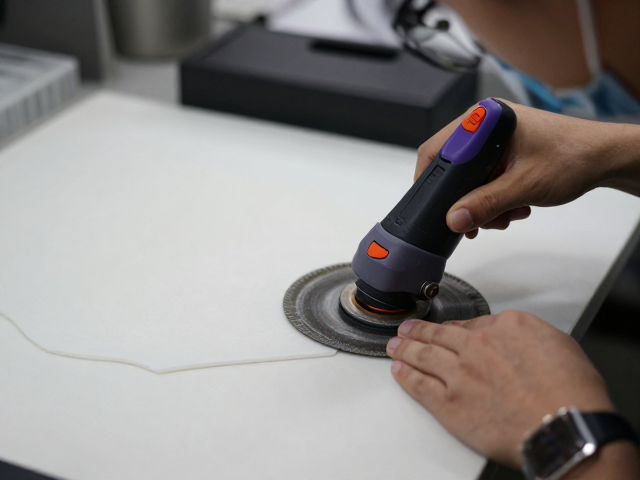
工艺协同与产能提升的实际场景应用
在实际漫展道具制作场景中,热压与电磨工艺的协同体现在材料处理与细节打磨的无缝衔接。以大型武器道具为例,主体骨架通过热压定型确保整体形态稳定,随后利用电磨机对表面纹理、握把弧度进行精细化处理。这种分工模式使得不同技能水平的操作人员可并行工作,初级人员负责基础切割与粗磨,资深人员处理关键曲面与细节,从而最大化利用人力资源,缩短整体交付周期。
数据反馈显示,采用标准化热压与电磨作业流程后,复杂道具的平均制作时长可缩短30%以上,且成品尺寸误差控制在1毫米以内。这种一致性对于批量制作同类角色配件尤为重要,确保了不同批次产品之间的高度统一。制作团队通过建立详细的工艺参数库,记录不同厚度、密度EVA的热压温度、压力值及电磨转速,形成内部知识库,使得新工艺能够快速复现,有效应对漫展季突发的加急订单需求。